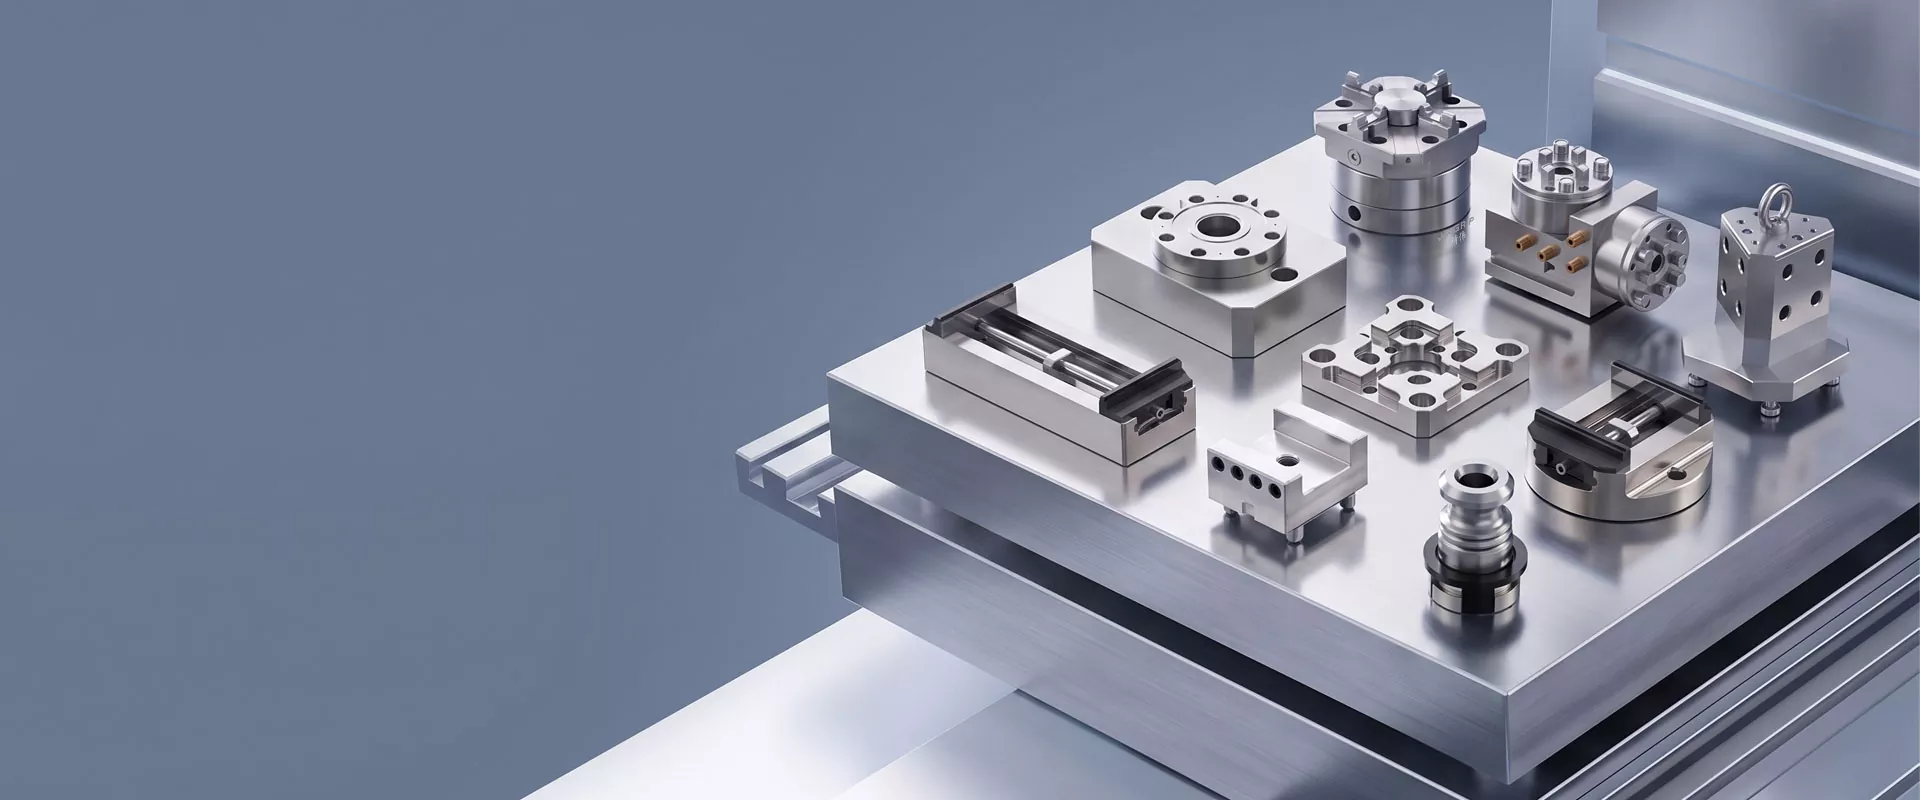
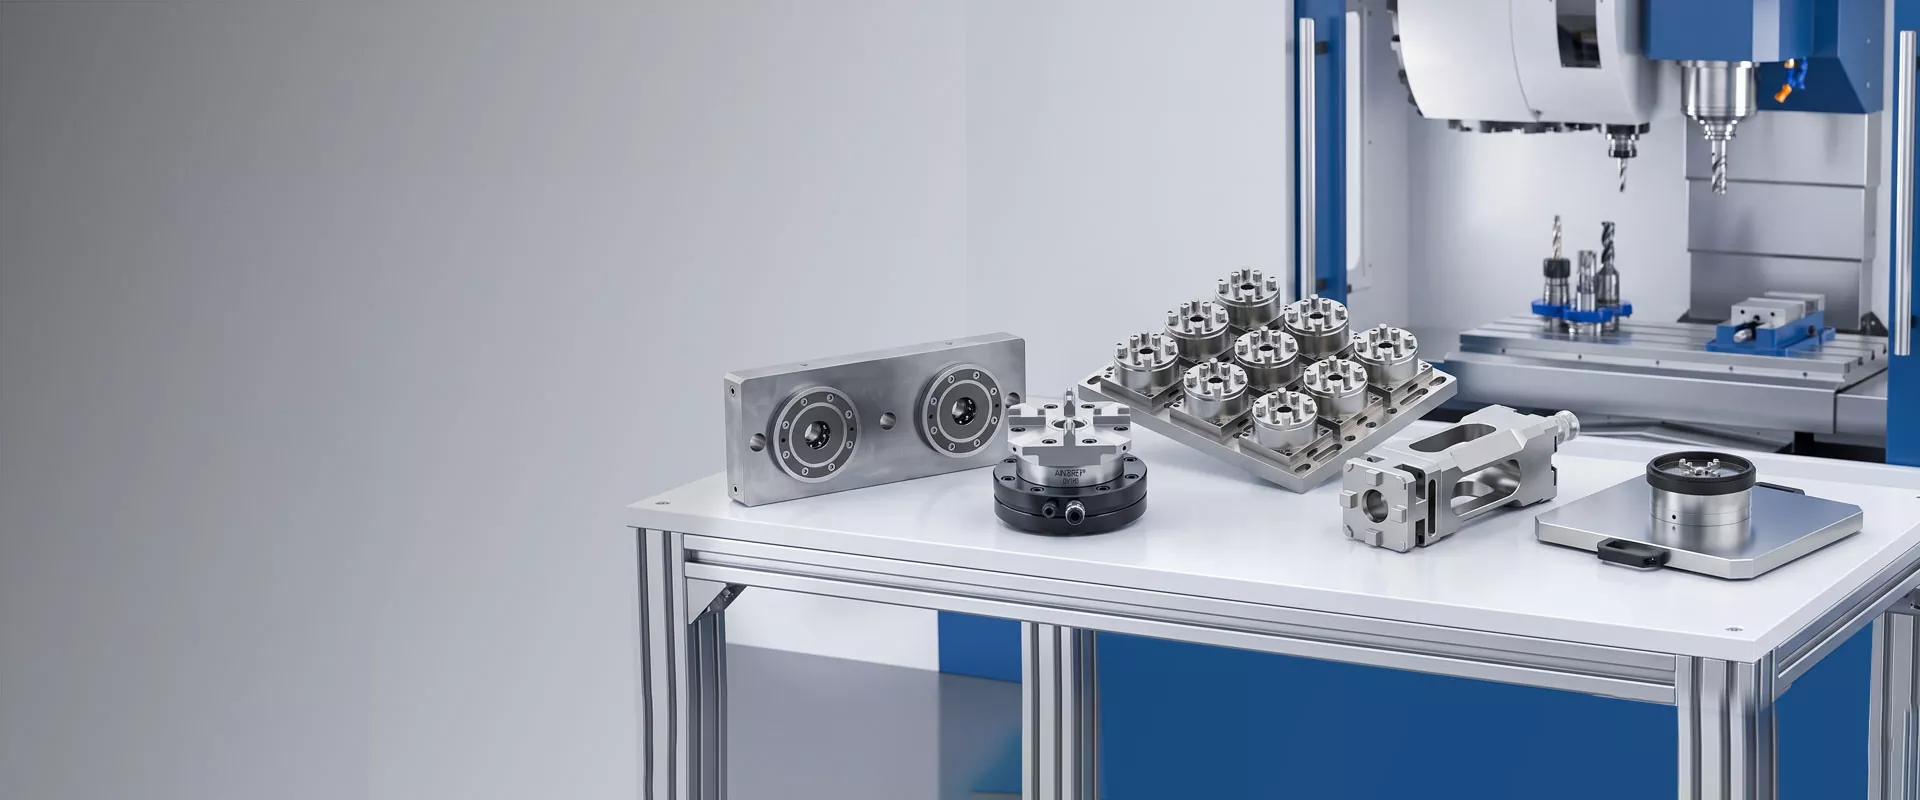
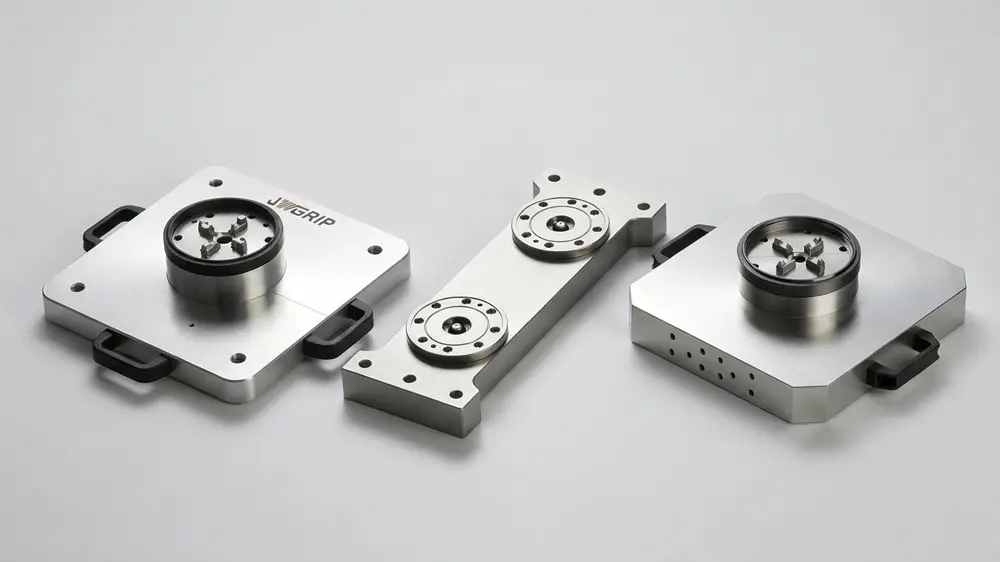
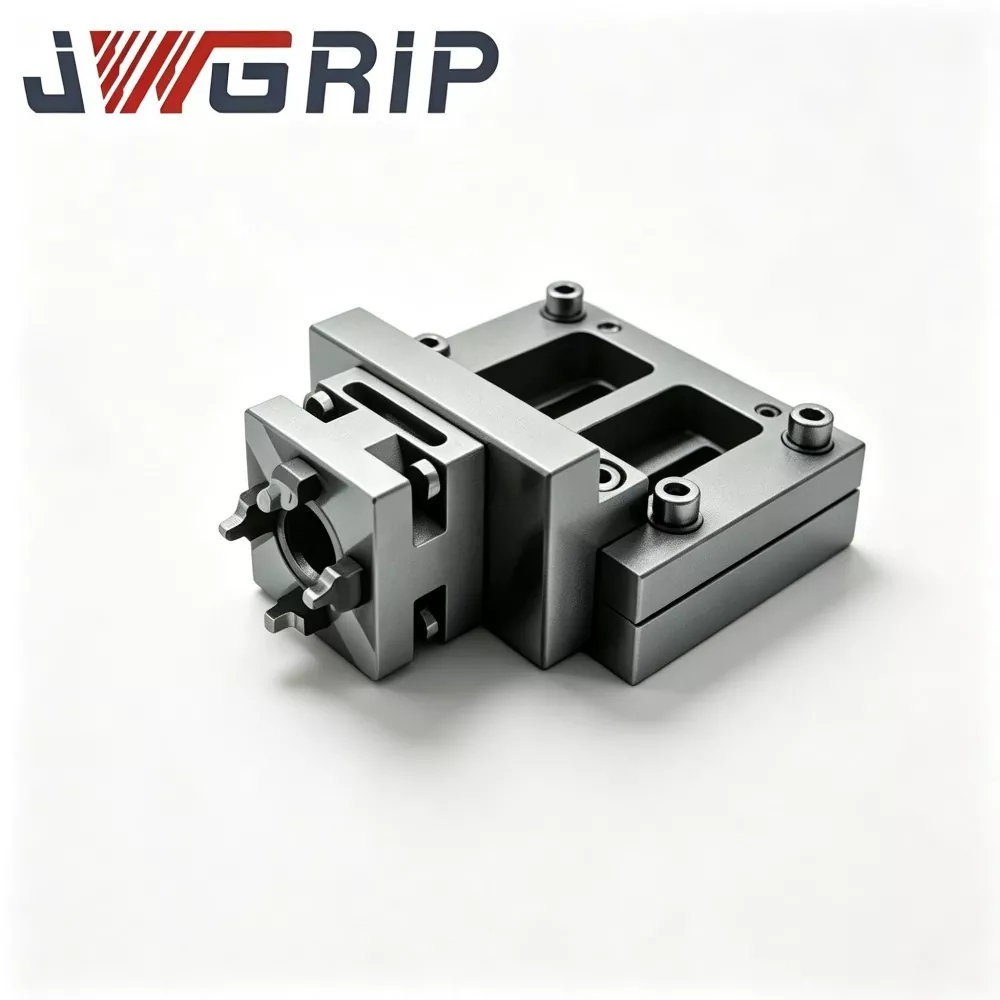
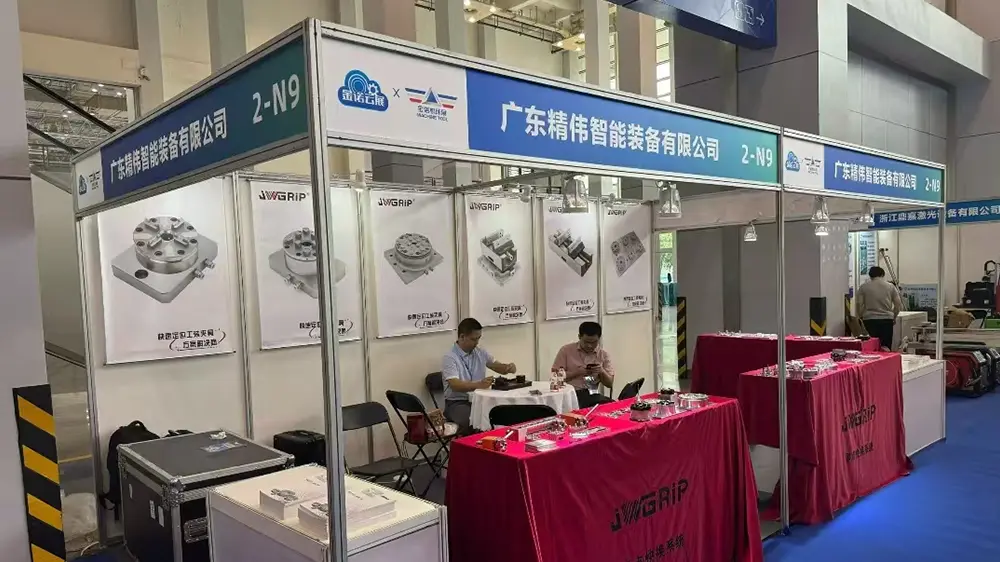
Kogenud traat-EDM-tööseadmete arendaja ja valmistajanaJWGRIPpakub sõltumatut tehnilist arendust adaptiivsete traatlõikeliste kinnitusrakiste, reguleeritavate positsioneerimisklambrite ja moonutusvastaste tugisõlmede jaoks, mis on ette nähtud sukeldatavate täppis-stantsimisprotsesside jaoks. JWGRIPi riistvaravalik sisaldab kaR-tüüpi EDM-i tööhoidmissüsteemja CNC isetsentreerivad kruusid, mis lahendavad mitmesuguseid kinnitusdetailide sobitamise väljakutseid protsessidevahelise täppistootmise jaoks.
Paljud täppistöökojad alahindavad seda, kui palju viimistletud osade rikkeid tuleneb veealuse traadi lõikamise operatsioonide jaoks sobimatust kinnitusriistvarast. Erinevalt tavapärasest CNC freesimisest töötab traat EDM pidevalt deioniseeritud dielektrilise veega loputamise all. Vale kinnitusmaterjali valik põhjustab pikkade lõiketsüklite jooksul roostetamist, katlakivi kogunemist ja kinnitusjõu vähenemist. Õhukeseseinalised, haprad või ebakorrapärase kontuuriga toorikud kannatavad kergesti mikrodeformatsiooni all ebaühtlase pigistusjõu või tugeva veejoa mõjul.
Kas olete kunagi mõelnud, kui palju kvalifitseeritud osi visatakse ära lihtsalt ebastabiilsete hoidmistingimuste tõttu tööpingi parameetrite vigade asemel? Operaatorid veedavad palju töötunde võrdlusnäitude korrigeerimiseks pärast toorikute uuesti paigaldamist, mis vähendab tegelikku efektiivset lõikamise kestust. Täpselt seetõttu muutuvad spetsiaalselt ehitatud traat-EDM-i töökinnitused asendamatuks riistvaraks kvaliteetsete traadist lõigatud masstootmise ja prototüüptööde jaoks.
Tüüpilised varjatud kinnitusvahenditega seotud probleemid
Tavalistel üldotstarbelistel kruusidel puudub korrosioonivastane materjalitöötlus. Pärast pikaajalist dielektrilisse vedelikku sukeldumist tekivad asukoha määramise küljed süvendid ja mastaabid, mis toob kaasa nähtamatu positsioneerimise triivi järgmiste partiide jaoks.
Liigne lokaalne kinnituspinge pigistab õhukeseseinalisi toorikuid. Isegi väikesed elastsed deformatsioonid pöörduvad pärast osa vabastamist tagasi, tekitades ülitäpsetele komponentidele tolerantsi mõõtmete ja tasasuse vead.
Ilma ühtsete võrdlusliidesteta peavad operaatorid uuesti tegema täieliku indikaatori kalibreerimise iga kord, kui toorikud eemaldatakse ja uuesti paigaldatakse. Korduv käsitsi tsentreerimine loob kumulatiivse inimese põhjustatud kõrvalekalde.
Kui osad vajavad järjestikust töötlemist freesimis-, elektroforeesimis- ja traadilõikejaamades, ei suuda tavalised rakised hoida ühtlast tugipunktide ülekandmist erinevate masinaplatvormide vahel. Täiendavad ümberjoondamistööd vähendavad töökoja üldist läbilaskevõimet.
Põhiline eelis
Traadist EDM-i töökinnitusseadmed kasutavad mittemagnetilist korrosioonivastast roostevabast terasest alusmaterjali. Peamised asukoha määravad pinnad läbivad ülipeent lihvimist, mis on vastupidavad dielektrilise vee erosioonile ja prahi adhesioonile pika tsükliga sukeltöötlusel. Äravooluava disain vähendab jääkvedeliku peetust ja lihtsustab igapäevast inventari puhastamist.
Mitmepunktiline jaotatud kinnituskonstruktsioon aitab jaotada kontaktrõhku ühtlaselt. See väldib kohalikku pinge kontsentratsiooni, nii et õhukesed ja kergesti deformeeruvad toorikud saab kindlalt kinnitada ilma ilmsete pigistusmoonutusteta.
Modulaarne kombineeritud paigutus toetab paindlikku kokkupanekut. Kasutajad saavad vastavalt töödeldava detaili kontuurile segada kruusid, adapteristmeid, V-tüüpi kinnitushoidikuid ja tala kaubaaluste komplekte, ilma et iga uue osa jaoks oleks vaja uusi kohandatud rakise.
Valitud kinnituste variandid reserveerivad ühilduvad tugipunktide liidesed, võimaldades nullpunktide jagamist R-Type EDM tööhoidmissüsteemiga. Toorikud võivad ringelda süvistatava elektromagnetilise faasi ja traatlõikeseadmete vahel, säilitades algse asukoha viite ilma täieliku uuesti sondeerimiseta.
Põhikomponentide moodulid
JWGRIPi traatlõigatud kinnitusdetailide portfell sisaldab kolme omavahel ühendatud sekundaarse taseme moodulit, mis hõlmavad otsest kinnitust, pöördkruvi hoidmist ja abinõudeid:
1. Juhtmega EDM padrunid
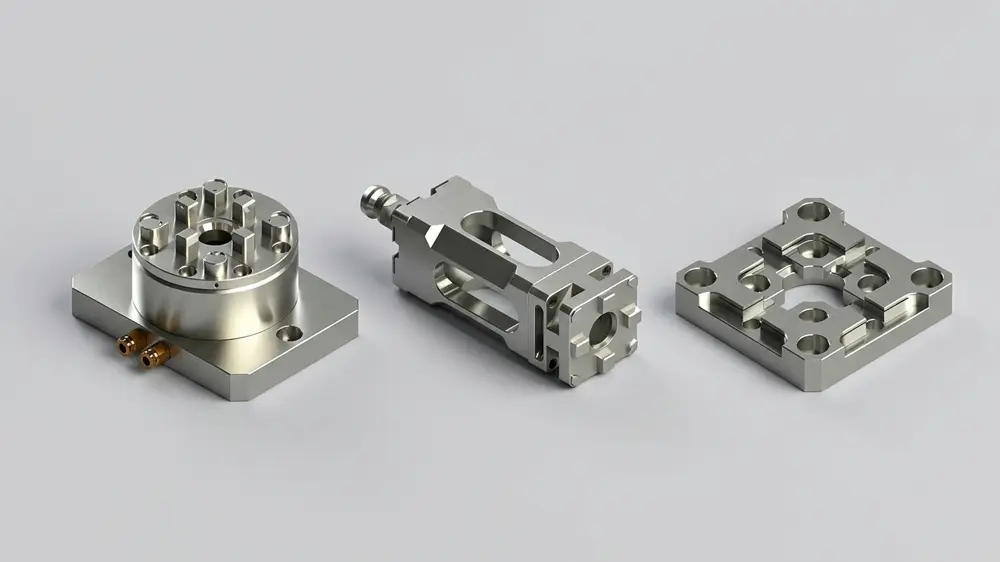
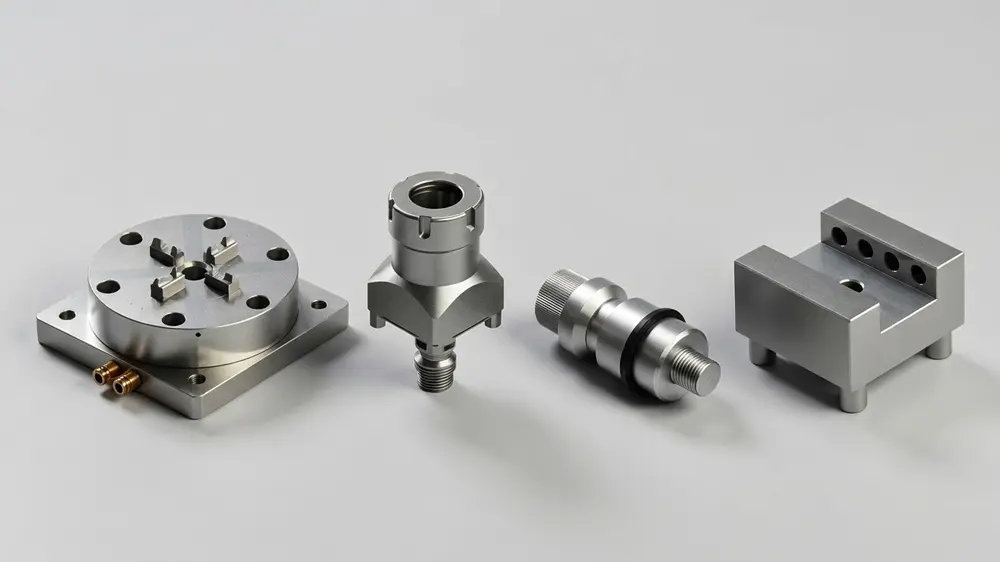
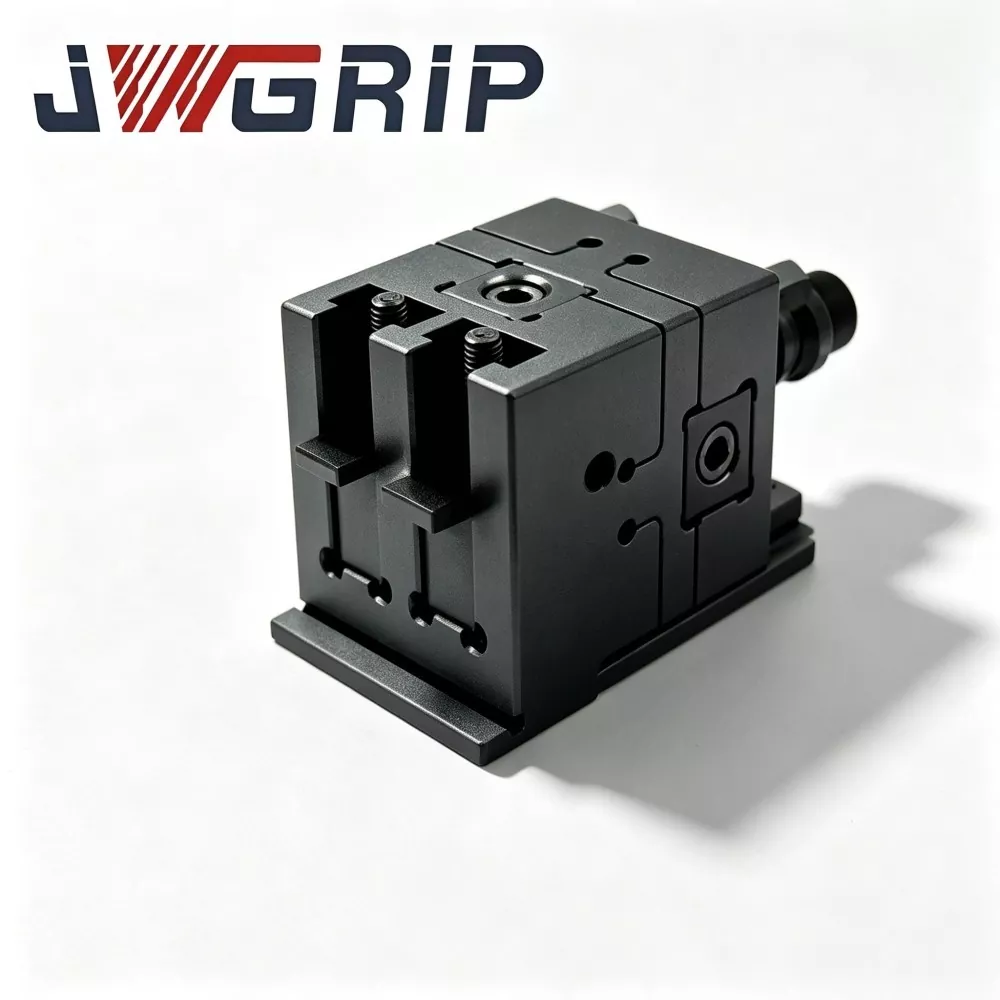
Tüüpilised esemed: traat-EDM-krunt täppistöötamiseks, pneumaatiline padrun traat-EDM-töökoha jaoks, seadistamata adapter RSM 50 kaubaaluste komplektiga traat-EDM-i jaoks, traat-EDM-padrun täppistöötamiseks.
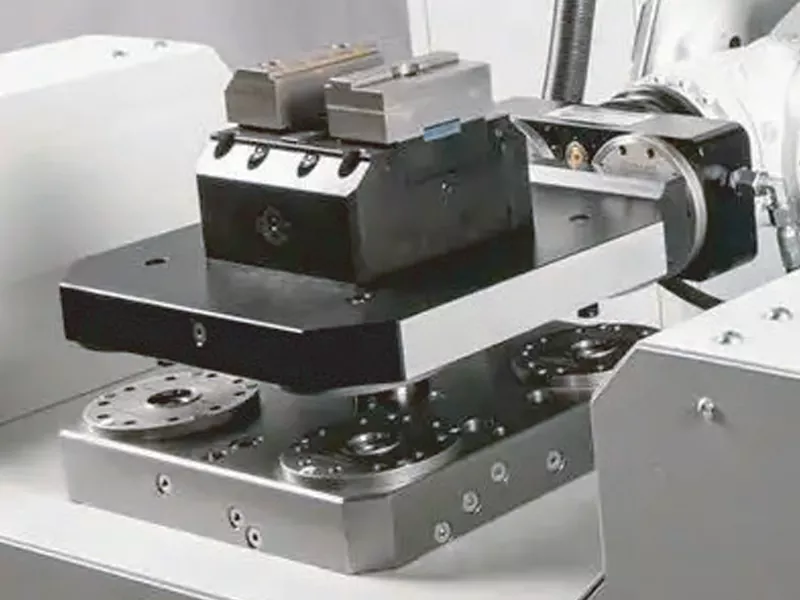
Need padrunid toimivad otsekinnitusseadmetena, mis on paigaldatud traadist lõigatud masina töölauale. Käsitsi kasutatavad mudelid sobivad väikese partii proovitootmiseks; pneumaatilise ajamiga versioonid realiseerivad pideva automaatse kinnituse korduvate partiide jaoks. Mitmesuunaliselt reguleeritavad struktuurid kompenseerivad keeruka geomeetriaga toorikute paigaldusnihke.
2. EDM-kruusid
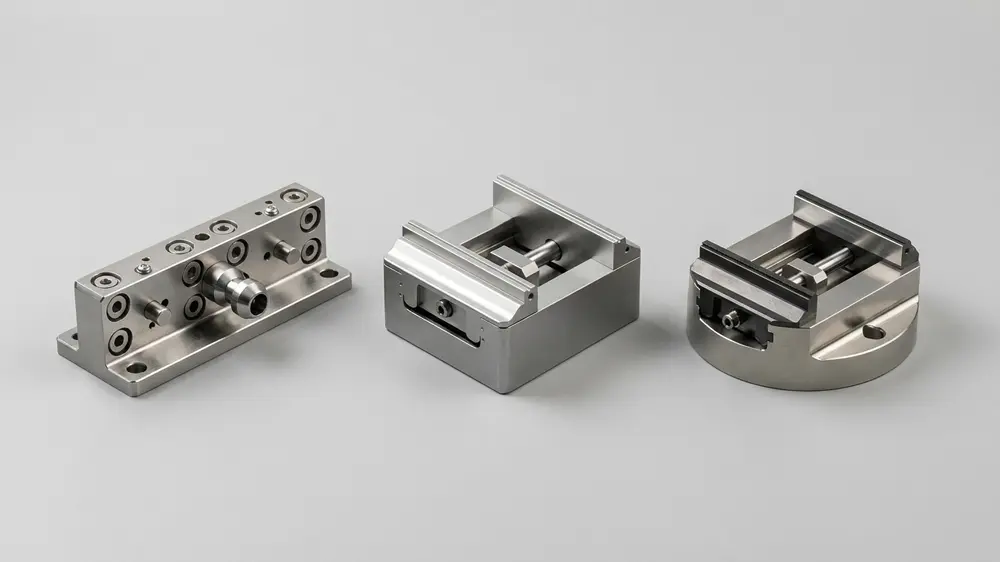
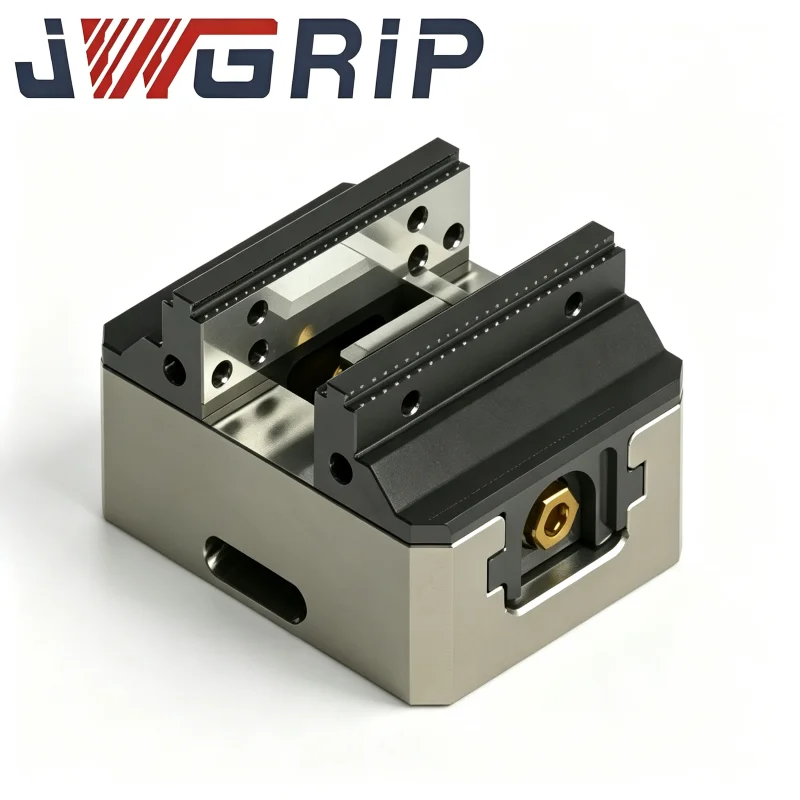
Tüüpilised esemed: TP Unoset Vee kruustang traadi EDM-i jaoks, 0-100 mm pööratav traat-EDM-kruus, R-tüüpi traadi EDM-i supervise 0-77 mm, Unisise kandiline kaubaaluste komplekt traadi EDM-i töötamiseks.
Pööratavad kruustangide korpused võimaldavad nurkade reguleerimist ilma korduva uuesti kinnitamiseta. V-soonega siseprofiilid sobivad silindriliste ja ümarvarraste jaoks. Ruudukujulised kaubaaluste komplektid suurendavad paigaldusruumi keskmise ja suurte mitmekomponentsete kombineeritud kinnitustööde jaoks.
3. Juhtmega EDM-kinnitustarvikud
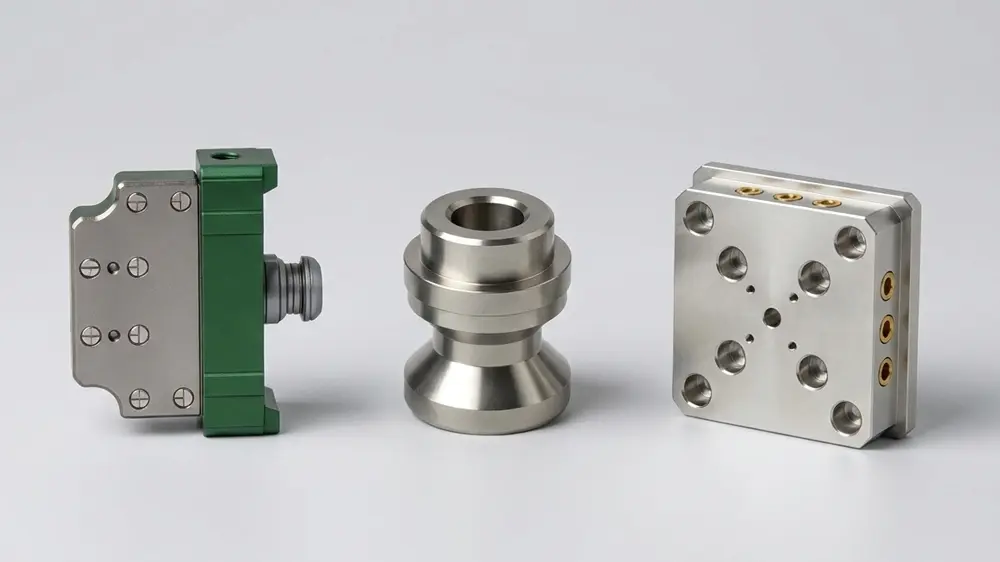
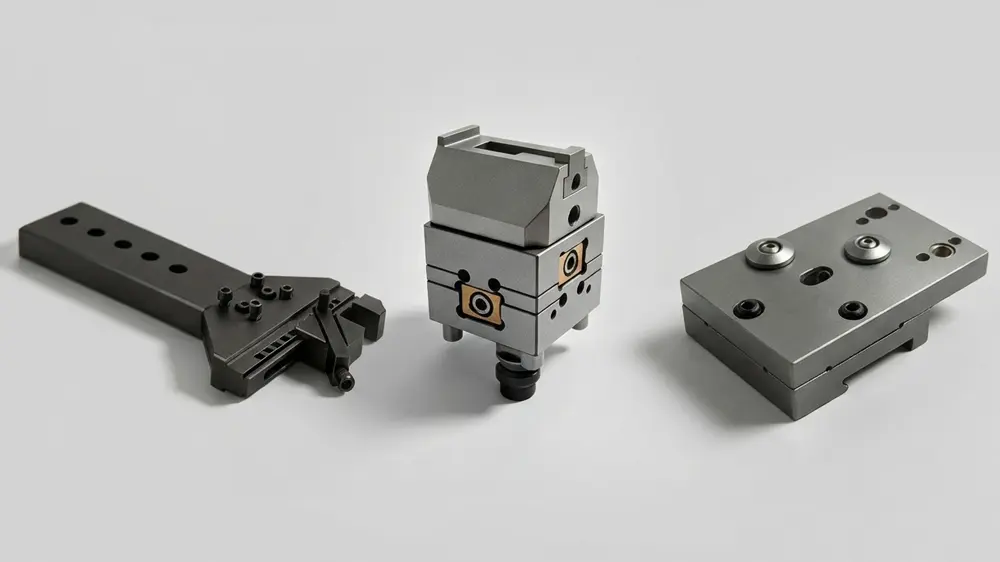
Tüüpilised esemed: WEDM-adapter traat-EDM-i töökoha hoidmiseks, traat-EDM-i ümmargune klambrihoidik, tala kaubaaluste komplekt traadist EDM-i tööhoidmiseks, WEDM-i võrdluselement täppistöötamiseks.
See tarvikute rühm pakub abipositsioneerimise, üleminekuühenduse ja võrdlusaluste seadistusfunktsioone. Tala-stiilis kaubaaluste komplektid pakuvad eriti pikkade õhukeste osade jaoks suure ulatusega tugiruumi; võrdluselemendid pakuvad korduvat võrdlusalust sagedaste osade vahetamise stsenaariumide jaoks.
Kuidas sõeluda õigeid traatlõigatud kinnitusdetailide kombinatsioone, mis sobivad teie töökoja tegelike tingimustega?
1. Kas peaksite valima käsitsi või pneumaatilise juhtmega EDM-padrunid?
Manuaalsed padrunid on madala sagedusega partiide vahetamiseks kulutõhusad. Kui teete suuremahulisi korduvate osade tellimusi ja taotlete stabiilset kinnitusväljundit, väärivad pneumaatilised padrunid esmatähtsat tähelepanu.
2.Milline kinnituskonstruktsioon sobib õhukese seinaga habrastele komponentidele?
Eelistage mitmepunktilised hajutatud kontaktkruvid kitsa servaga punktkinnituse asemel, et minimeerida tooriku kokkusurumisel tekkivat deformatsiooni.
3. Kas vajate lõikamisprotseduuride ajal nurga reguleerimist?
Pööratavad traadist EDM-kruusid vabastavad teid nurkade muutmiseks terve komplekti rakiste korduvast lahti keeramisest ja uuesti lukustamisest.
4. Kas plaanite seadmetevaheliste osade ülekandmist freesimise, süvistatava EDM-i ja traadi lõikamise vahel?
Parem oleks valida ühtsete tugipunktide liidestega seadmed. Praegu võite kasutada ka meie CNC-isetsentreerivaid kruusid oma masinatevahelise kinnituse ühendamise kavandamiseks.
Protsessi eelised
Kriitilised kontakt- ja asukohakomponendid kasutavad spetsiaalset korrosioonivastast mittemagnetilist roostevabast terasest toorainet. Pärast täpset lihvimist ja pinna passiveerimist säilitavad kinnitused stabiilse töö pikaajalise dielektrilise vee sukeldumise korral.
Iga valmis komplekt läbib enne tehasest lahkumist tasasuse kontrolli, kinnitusjõu kontrolli ja korduva paigalduse täpsuse testimise. Modulaarsete tarvikute vahetatavus on täielikult kinnitatud.
Pakume eritellimusel kohandatud modifitseerimisteenust: muudame kinnitusava, lisame spetsiaalseid äravoolupilusid, ehitame kliendi näidiste või tehniliste jooniste järgi mittestandardsed üleminekuklambrid.
Meie tehniline meeskond kogub rohkelt praktilisi kogemusi koostöös hallituslaborite, meditsiiniosade tootjate ja täppistööriistu tootvate ettevõtetega. Me ei paku ainult valmis kataloogikaupu; analüüsime teie tegelikke lõikamispiiranguid ja pakume sobivaid kinnitusdetailide konfiguratsiooni soovitusi.
Tüüpilised praktilised rakendusstsenaariumid
Täppisvormide ja stantside komponentide traatlõikamine dielektrilise vee keskkonnas.
Õhukeseseinalised, haprad, silindrilised ja ebakorrapärase kujuga ülitäpsete komponentide tootmine.
Mitme nurgaga kontuurlõikamistööd, mis nõuavad pöördenurga reguleerimist ilma töödeldavat detaili maha võtmata.
Jaamadevaheline tootmistöövoog, kus töödeldavad detailid liiguvad freesimise, süvistatava EDM-i ja traatlõikepinkide vahel.
Väikese partii prototüüpide laborid ja suure segamise ja väikese mahuga täppisosade valmistamise töökojad.