Eesti Keel
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Usaldusväärse tootja R-tüüpi elektroodihoidikud usaldusväärseks keevitamiseks
Spetsialiseerunud R-tüüpi elektroodihoidjate tööhoidjate tarnijana,JWGRIPtoodab kõrge stabiilsusega pikendusvardaid, tangide üksusi ja pneumaatilisi veotiisli komplekte valuvormide tootjatele, EDM-i protsessiinseneridele ja kinnitusdetailide ostjatele, kes võitlevad elektroodide väljavoolu ja vibratsiooniga sügavas õõnsuses sädemeerosiooni ajal. Iga põhikomponent läbib pinget leevendava töötluse ja täppislihvimise, et minimeerida kontsentrilisuse vigu erinevate grafiit- ja vaskelektroodide paigaldamisel. Need kinnitustarvikud leevendavad võnkumisi sügava vajumise ajal, parandades keeruliste vormidetailide pinnaviimistluse kvaliteeti. Peale elektroodide kinnitussõlmede tarnib ka JWGRIPR-tüüpi EDM padrunidja EROWA ühilduvad elektroodpadrunid, et ehitada terviklik tööriistakett, mis katab padruni põhja ja elektroodi otsa.
Paljud valuvormide tehased keskenduvad ainult EDM-padrunite jõudlusele ja sädemasina parameetritele, jättes tähelepanuta, kuidas elektroodide kinnituskomponendid mõjutavad otseselt töötlemise lõpptulemusi. Isegi kõrgekvaliteedilised vask-grafiitelektroodid tekitavad silmnähtava väljavoolu, kui need sobitatakse madala kvaliteediga hoidjatega. Sügavate kitsaste vormiõõnsuste töötlemisel tekitab paigaldusasendist leviv kerge vibratsioon lainelisi külgseinu, hägusaid nurgaraadiusi ja ebaühtlasi sädemevahesid. Defektsete õõnsuste ümbertöötamine raiskab elektroode, kulutab masina tööaega ja lükkab tellimuse kohaletoimetamist edasi. Paljud müügil olevad üldotstarbelised paigaldusosad ei suuda vastu seista dielektrilise vedeliku pritsmete ja temperatuurikõikumiste mõjule EDM tööpaagi sees, mis põhjustab täpsuse järkjärgulist triivi pärast korduvat elektroodide vahetamist.
Toimivuse erinevused
Üldised tööriistahoidikud on mõeldud kiirfreesimiseks, mitte sädemerosioonikeskkondade jaoks. Nad võtavad harva arvesse dielektrilise vedeliku takistust, soojuse kõikumist ja habraste grafiitelektroodide erilisi kinnitusnõudeid.
Võrdluseks, R-tüüpi elektroodihoidikud on täielikult optimeeritud uppuja EDM-i tööomaduste jaoks. EDM-elektroodihoidiku R-tüüpi pikendusvarras laiendab sügavate õõnsuste töötlemiseks ilma vibratsiooni võimendamata. R-tüüpi ER32 tsang EDM-elektroodihoidiku jaoks tagab ühtlase ümbermõõdu haardejõu, vältides haprate grafiitelektroodide pragunemist kinnitusrõhu all. EDM-elektroodihoidiku R-tüüpi pneumaatiline veotiisl võimaldab kaugjuhtimisega automaatset lukustamist ja avamist, mis sobib kõrgsageduslike elektroodide asendamise töövoogudega. R-tüüpi CNC kalibreerimisplokk EDM Workholdingi jaoks toetab kiiret nihke kontrollimist, lühendades mõõtmisaega enne sädemetöötluse algust. Mõistlikult sobitatud kinnitusriistvara hoiab elektroodide kontsentrilisuse stabiilsena isegi siis, kui töötate padruni nullpunktist kaugel, vältides vibratsioonist tingitud pinnadefekte vormiõõnsustel.
Elektroodijäätmete vähendamine
Grafiit- ja vaskelektroodid kujutavad endast hallitustöökodade jaoks suuri muutuvaid kulusid. Halb hoidiku kontsentrilisus ja ebastabiilne kinnitusjõud kahjustavad sageli kalleid elektroode enne, kui sädemetöötlus isegi algab. Standardsed R-tüüpi elektroodihoidikud võimaldavad operaatoritel lõpetada elektroodide eelseadistamist, kärpimist ja nihke mõõtmist väljaspool elektrooniline töötlusseadme paaki. Operaatorid monteerivad elektroodid pikendusvarrastele või väliste mõõtepinkide tsangide külge; pärast kalibreerimist saab kogu komplekti kiiresti R-tüüpi EDM padrunile paigaldada.
Pneumaatiline veotiisl eemaldab käsitsi mutrivõtme toimingud, vähendades grafiitmaterjalide pragunemise üle pingutamise ohtu. Käsijuhtimist ja poolautomaatikat kombineerivate segarežiimiliste tootmisliinide ehitamisel saavad kasutajad kombineerida neid hoidikuid Quick Change Workholding Systemi asukoha määramise moodulitega, võimaldades ühtset nullpunktide ülekandmist jaamaeelsete mõõtepinkide ja elektroforeetiliste masinate laudade vahel. See töövoog vähendab elektroodide praagi määra ja vähendab korduvale masinal toimuvale korrigeerimisele kuluvat aega.
Toote peamised eelised
Täppislihvitud ühenduspinnad tagavad suurepärase kontsentrilisuse, tõrjudes tõhusalt elektroodi väljavoolu sügava õõnsuse sädemeerosiooni ajal.
Mitmekesised konstruktsioonivormid, sealhulgas pikendusvarras, ER32 tang ja pneumaatiline veotiisl, kohanduvad lühikeste elektroodidega, pika ulatusega sügavate õõnsuste töödega ja automatiseeritud tootmisnõuetega.
Pinna korrosioonivastane töötlus on vastupidav dielektrilise vedeliku erosioonile, aeglustades rooste ja saaste kogunemist EDM tööpaagi sees.
Ühildub tavapäraste R-Type'i asukoha määramise tarvikutega, toetades kiiret koostööd kalibreerimisplokkide ja erinevat tüüpi EDM-padrunidega.
Tootemooduli tutvustus
JWGRIP-i elektroodide paigalduskomplektid hõlmavad mitut funktsionaalset moodulit, et käsitleda erinevaid elektroodide pikkusi, materjale ja automatiseerimistasemeid.
EDM-elektroodihoidiku R-tüüpi pikendusvarras lahendab sügavate ja piiratud vormiõõnsuste töötlemise takistuse; see pikendab elektroodide töökaugust, kontrollides samal ajal vibratsiooni võimendust vastuvõetavates piirides. R-tüüpi ER32 tang EDM-elektroodihoidjale pakub ühtlast ümbritsevat kinnitusjõudu, kaitstes habrasi grafiitelektroode kohaliku muljumisdeformatsiooni eest. EDM-elektroodihoidiku R-tüüpi pneumaatiline veotiisl toetab pneumaatilist kauglukustamist, mis sobib kõrgemat automatiseerimisastet taotlevatele töökodadele. R-tüüpi CNC-kalibreerimisplokk EDM-i tööhoidmiseks toimib abistava mõõtevahendina nihke kontrollimiseks, vähendades katse-eksituse tõenäosust elektroodide seadistamisel. Kõik need moodulid kuuluvad R-Type EDM Workholding Systemi ökosüsteemi. Kui töökojad peavad töötlema suure partii standardseid elektroode, saavad nad valida sobivad üksused EROWA ühilduvate elektroodide padrunite hulgast, et saavutada paindlik kinnituste vahetamine erinevate tööriistastandardite vahel.
Peamised rakenduse stsenaariumid
Neid elektroodide kinnituskomponente kasutatakse laialdaselt tarbeelektroonika vormide tootmisel, autode siseosade vormide töötlemisel, meditsiiniseadmete täppisvormide tootmisel ja mitme elektroodiga komposiittöötlemise ülesannetes. Need sobivad süvendatud EDM-seadmetega sügavate õõnsuste töötlemiseks, väikeste detailide nikerdamiseks ja keeruka tekstuuri söövitamiseks. Olenemata sellest, kas uuendate vanu elektroodide valmistamise seadmeid või ehitate uusi vormitootmiselemente, stabiliseerivad õigesti valitud hoidikud elektroodi tööolekut ja vähendavad tarbetut elektroodikulu. Need on laialdaselt kasutusele võetud kohandatud vormivabrikutes, täppistööriistade töökodades ja ettevõtetes, kes teostavad keerukaid vormide allhangete tellimusi.
Praktilised juhised
Esmalt tehke selgeks oma tüüpiline töötlemissügavus: sügavad kitsad õõnsused nõuavad vibratsiooni summutatud pikendusvarda konstruktsioone, samas kui madalad vormifunktsioonid võivad kasutada lühikesi otsekinnituskonfiguratsioone.
Teine kinnituselektroodi materjal: grafiitelektroodid vajavad pragunemise vältimiseks rõngastiilis hoidikuid, millel on ühtlaselt jaotatud kinnitusjõud.
Hinnake oma tootmise automatiseerimise taset: sagedase elektroodide vahetusega töökojad võivad kiireks kauglukustamiseks eelistada pneumaatilist veotiislit. Käsitsi väikeste partiide töökojad võivad kuluefektiivseks kasutuselevõtuks valida pikendusvarda ja tsangide kombinatsioonid.
Enne ostmist kontrollige ühilduvust olemasolevate R-tüüpi EDM-padrunite ja kalibreerimistarvikutega. Kui teil tekib segadus pikkuse valiku või kombineerimisskeemide osas, võite tutvuda JWGRIPi välja antud mõõtmete spetsifikatsioonilehtedega, et filtreerida sobivad osanumbrid vastavalt elektroodi läbimõõdule ja üleulatuse nõuetele.
Hooldusnõuanded
Dielektrilise vedeliku jäägid, süsinikutolm ja peen grafiidipulber kogunevad pärast pikaajalist elektromagnetilise faasi tootmist paarituspindadele. Toru avade, varda koonuste ja veotiisli ühenduspindade regulaarne puhastamine on esmase positsioneerimise täpsuse säilitamiseks hädavajalik. Vältige elektroodide paigaldamisel liigset mehaanilist mõju; tugev koputus deformeerib täppislihvitud kitsenevaid pindu ja põhjustab püsiva kontsentrilisuse kaotuse. Kandke pärast puhastamist korrosioonivastast kaitseõli, eriti seadmete puhul, mis seisavad pikka aega jõude. Kulunud tangide õigeaegne asendamine hoiab ära ebaühtlase kinnitusjõu, mis kahjustab kalleid elektroode. Standardsed igapäevased hooldusharjumused säilitavad nende ülitäpsete paigaldussõlmede pikaajalise asukoha määramise ja hoiavad teie süvendi elektromagnetilise väljavoolu väljundi stabiilsena tuhandete tootmistsüklite jooksul.




- View as
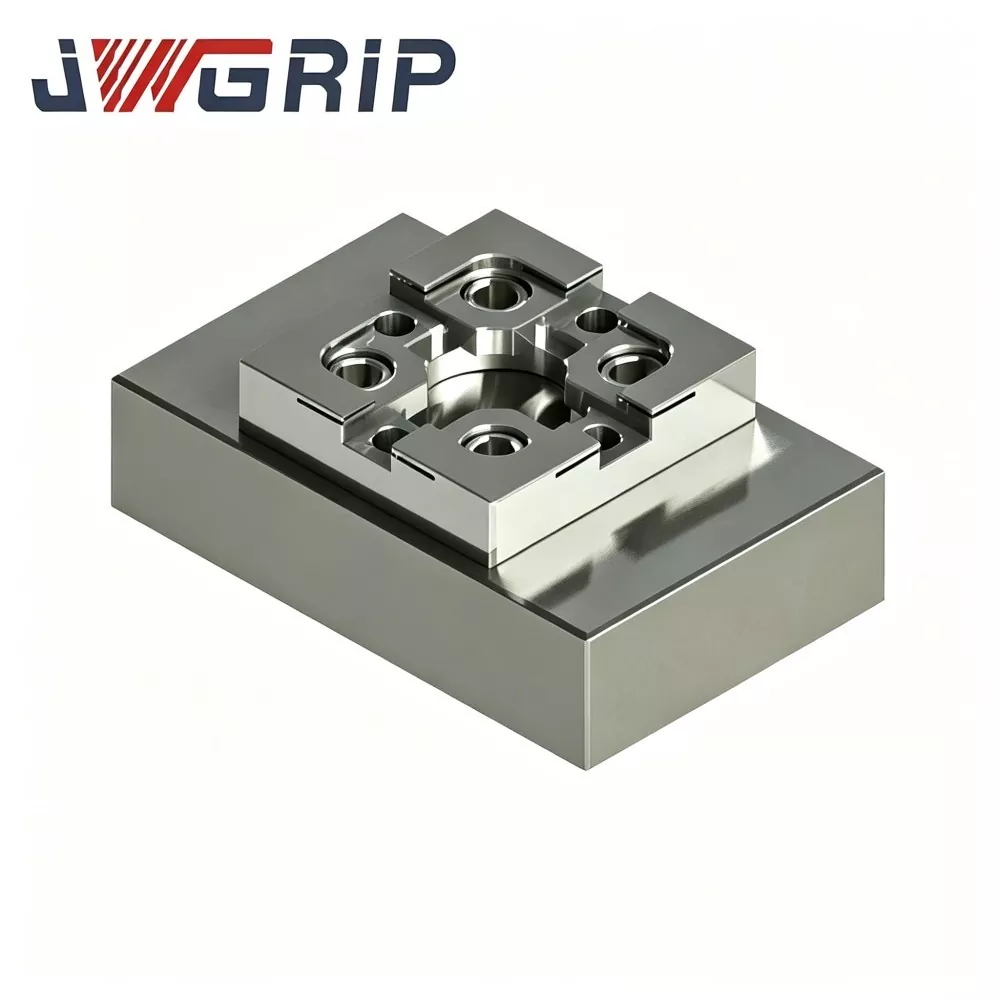
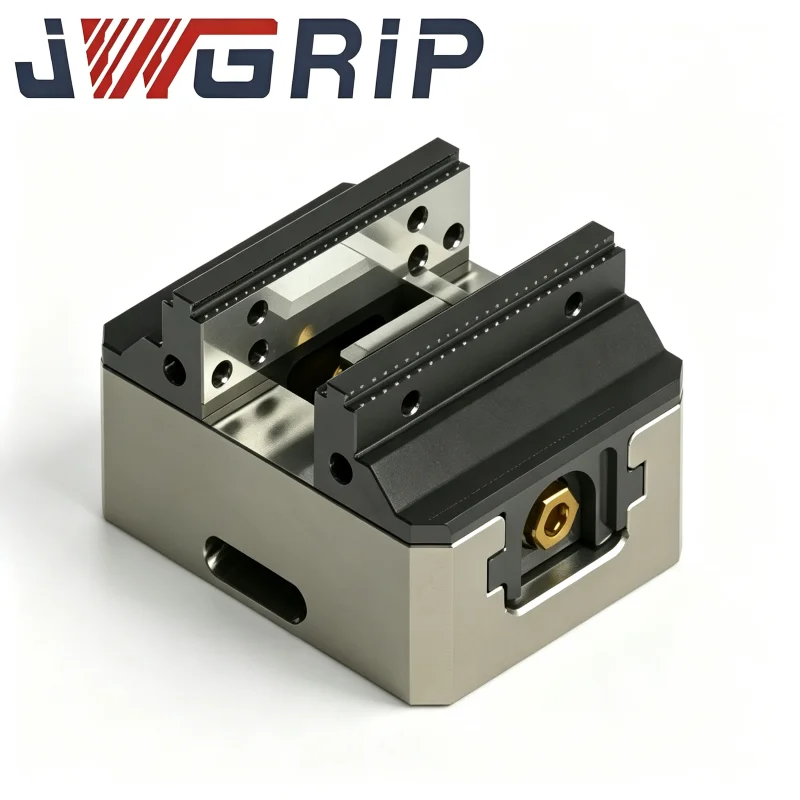
R-tüüpi CNC kalibreerimisplokk EDM-i tööks hoidmiseks
JWGRIP, usaldusväärne tehasest otse ja professionaalne täppis-EDM-i tööhoidmise tarvikute eksportija, tarnib suure täpsusega R-tüüpi CNC-kalibreerimisplokke EDM-i tööhoidmiseks, hulgitellimusel ja joonistel põhinevate kohandatud projektide jaoks. See kalibreerimisplokk, mis on valmistatud stabiliseeritud tööriistaterasest, millel on pinget leevendav vanandamine, mitmetahuline CNC-freesimine ja ülitäpne pinnalihvimine, säilitab stabiilse geomeetrilise tolerantsi sagedaste temperatuurikõikumiste ja korduva sondiga kokkupuute korral. Ainulaadne R-tüüpi ümardatud võrdlusnurk vähendab teravate servade kulumise riski ja edastab korduvad koordinaatide nihkeandmed.

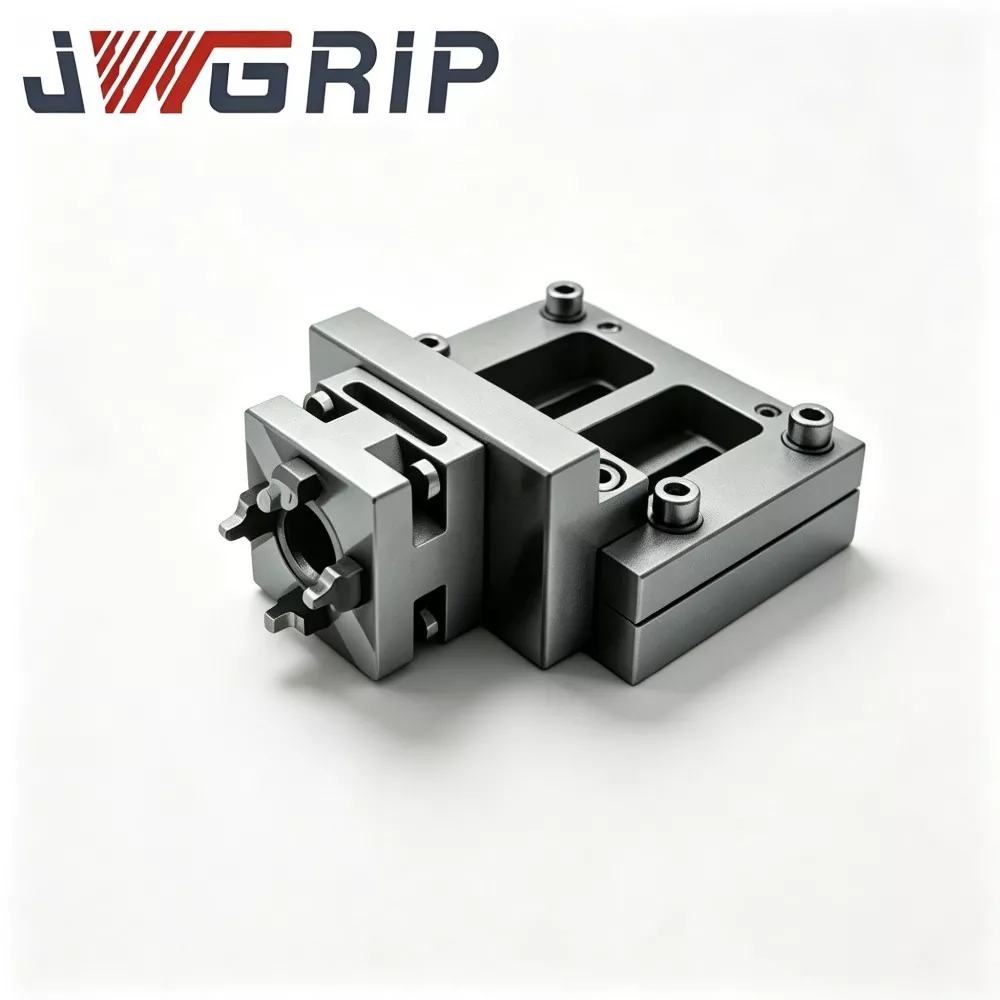
R-tüüpi pneumaatiline veotiisl EDM-elektroodihoidja jaoks
JWGRIP on Hiinas EDM-elektroodihoidiku jaoks mõeldud R-tüüpi pneumaatilise veotiisli professionaalne tootja ja tarnija, mille standardsed spetsifikatsioonid on täielikult laos olemas ja võtab vastu ülemaailmseid hulgitellimusi automatiseeritud intelligentsete vormitöökodade projektide jaoks. See on suure töökindlusega integreeritud pneumaatiline tõmbekomponent, mis on spetsiaalselt loodud mehitamata automatiseeritud süvistusseadmete EDM tootmisliinidele. See integreerib optimeeritud R-tüüpi pingega tasakaalustatud jõuülekandestruktuuri ja suure kõvadusega korrosioonivastase mehaanilise jõudluse ühte seadmesse, välistades pinge nõrgenemise, kohaliku pinge kontsentratsiooni ja traditsiooniliste sirge kerega veotiislite kerged kulumisdefektid.

R-tüüpi ER32 tsang EDM-elektroodihoidja jaoks
JWGRIP on Hiinas EDM-elektroodihoidiku jaoks mõeldud R-tüüpi ER32 tsangide professionaalne tootja ja tarnija, kes pakub tehase otsetarnet ja küpset OEM-i modifitseerimisteenust ülemaailmsetele EDM-vormide valmistamise ettevõtetele. See on suure jõudlusega EDM-spetsiifiline elastne kinnitustarvik, mis on spetsiaalselt optimeeritud sädeerosiooniga töötlemise töötingimuste jaoks. Integreerides optimeeritud R-tüüpi jõutasakaalu struktuuri ja ülitäpse elastse kinnitusjõudluse ühte seadmesse, lahendab see tavaliste üldotstarbeliste tangide tavalised vead, nagu ebaühtlane pinge ja lihtne täppissummutus.

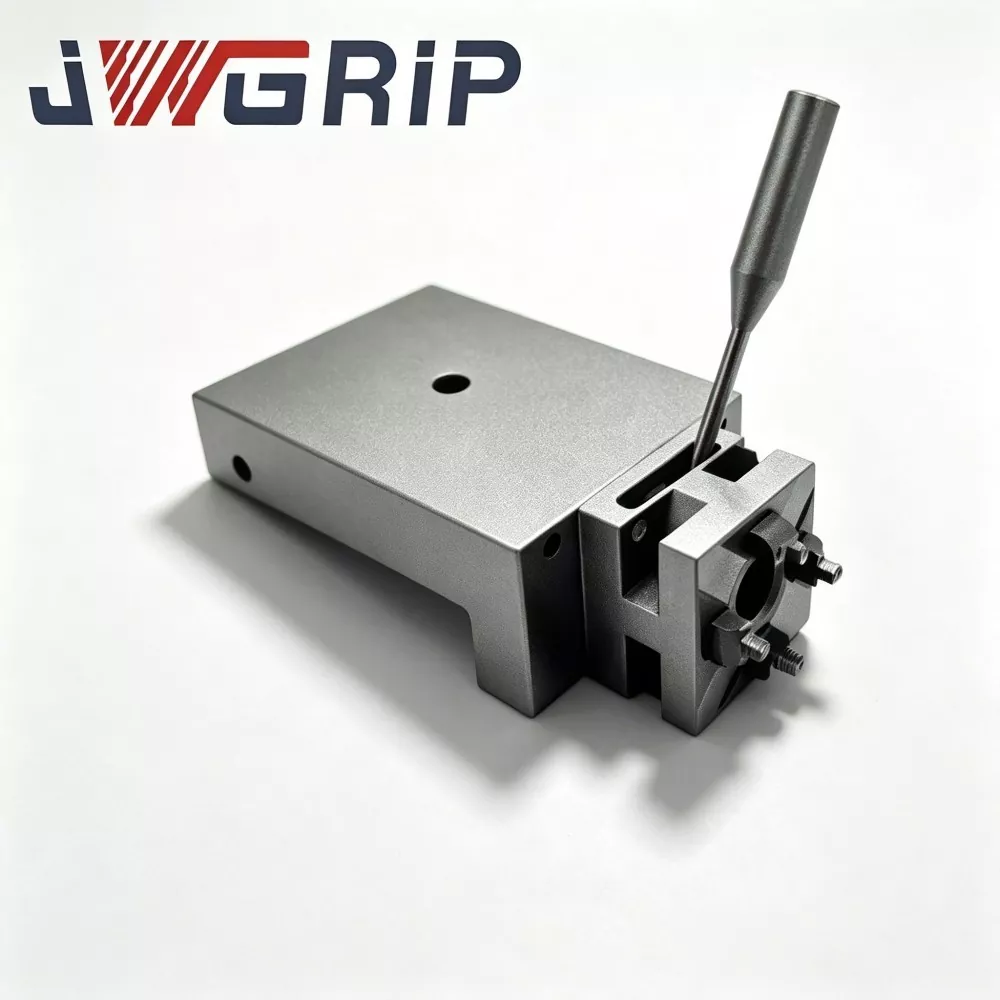
R-tüüpi pikendusvarras EDM-elektroodihoidja jaoks
JWGRIP on professionaalne EDM-elektroodihoidja R-tüüpi pikendusvarda tootja ja tarnija Hiinas, pakkudes kohandatud mõõtmete muutmise teenust mitmete standardsete spetsifikatsioonidega, mis on täielikult laos. See on professionaalne ülitäpne EDM-i tööriistade laienduskomponent, mis on spetsiaalselt loodud keerukate stantsivormide süvendite töötlemise stsenaariumide jaoks. See integreerib suure jäikuse konstruktsiooni ja ülitäpse koaksiaalse positsioneerimise jõudluse ühte integreeritud varda korpusesse, lahendades suurepäraselt standardsete elektroodide ebapiisava töökäigu probleemi sügava õõnsusega töötlemisel.
JWGRIP on professionaalne R-tüüpi elektroodihoidjad tootja ja tarnija Hiinas. Tervitame teid meie tehasest konkurentsivõimelise hinnaga kvaliteetsete toodete hulgimüügiga.
Uudiste soovitused