Eesti Keel
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Usaldusväärne R-tüüpi tsentreerimisplaatide tootja täppisjoonduslahenduste jaoks
R-tüüpi tsentreerimisplaatide spetsialiseerunud kinnitusdetailide tootjana,JWGRIPtoodab suure tasapinnaga positsioneerimisplaate ja nullpunkti kaubaaluste sisestusi vormiarendajatele, elektroforeesimisprotsesside planeerijatele ja kinnitusdetailide hankimise spetsialistidele, kes teevad mitme elektroodi paigutust süvistatavatel EDM-töölaudadel. Iga plaat läbib pinget leevendava lõõmutamise ja kahepoolse täppislihvimise, et säilitada ranged paralleelsuse ja tasasuse tolerantsid ning vältida kumulatiivseid positsioneerimise hälbeid tihedate mitmeelektroodiliste seadistuste korral. Need tugiplaadid lahendavad koordinaatide ebaühtluse, kui vahetate elektroode või vahetatavaid toorikuid dielektrilise vedeliku paagis. JWGRIP tarnib kaR-tüüpi EDM padrunidja Wire EDM Workholding Fixtures, mis ehitavad täielikud nullpunktide ülekandeketid süvistatava EDM-i ja traatlõiketöötluse töövoogude jaoks.
Arvukad valuvormi valmistamise töökojad keskenduvad tugevalt üksikute padrunite täpsusele, kuid jätavad tähelepanuta nullpunktide levimise mitme jaama vahel. Isegi ülitäpsed padrunid ei suuda kõrvaldada kogunenud vigu, kui vahepealsed ühendusplaadid on halvasti tasased või moonutatud asukohaavad. Kui operaatorid korraldavad mitme õõnsusega vormitöötluseks mitu grafiidist või vasest elektroodi, kuhjuvad tsentreerimisplaatide väikesed vead üle iga jaama. Kumulatiivne kõrvalekalle häirib sädemevahe ühtlust, loob ebaühtlase õõnsuse sügavuse ja rikub mõõtmete ühtlust mitmete hallitusjälgede vahel. Paljud turul müüdavad üldised adapterplaadid pole EDM-i keskkondade jaoks optimeeritud; pikaajalisel dielektrilisse vedelikku sukeldamisel kipuvad nad kannatama pinnakorrosiooni ja mõõtmete triivimise all, rikkudes järk-järgult koordinaatide konsistentsi elektroodide positsioonide vahel.
Millised kriitilised funktsionaalsed omadused eraldavad spetsiaalsed tugiplaadid tavalistest adapterplaatidest mitmeelektroodilise EDM-i seadistuste jaoks?
Tavalised adapterplaadid on enamasti mõeldud kuivlõikeliseks CNC freesimiseks. Nad võtavad harva disainikaalutlustena arvesse dielektrilist sukeldumist, süsinikuosakeste saastumist ja mitme jaama vigade kogunemist.
Seevastu R-tüüpi tsentreerimisplaadid on spetsiaalselt loodud uppuva EDM-i mitme elektroodi paigutuse stsenaariumide jaoks.
R-Type 70x70 EDM-i tsentreerimisplaat sobib kompaktsete mitmeelektroodiliste paigutustega väikese suurusega täppisvormide jaoks.
R-Type 54x54 EDM-i tsentreerimisplaat sobib paigaldamiseks kitsasse ruumi, kus paigaldusruum on äärmiselt piiratud. 75 mm EDM nullpunkti tsentreerimisplaat suurendab keskmise suurusega elektroodide kandevõimet, samal ajal kui R-tüüpi 156 mm EDM kaubaalus nullpunkti töötamiseks pakub suurema formaadiga nullpunkti kandjat raskete mitme elektroodi rühmade jaoks.
Korrosioonivastane pinnatöötlus on vastupidav dielektrilise vedeliku keemilisele erosioonile. Täppistöödeldud paigutusavad tagavad korduva joondamise iga kord, kui plaadid paigaldatakse aluspadrunile. Usaldusväärse vahepealse tugikandjaga säilitab iga elektroodijaam oma sõltumatu koordinaatväärtuse ilma risthäireteta, vältides kumulatiivset nihet mitme õõnsusega vormide tootmisel.
Kuidas saab kumulatiivset nullpunkti viga kõrvaldada?
Komplekssed mitme õõnsusega vormid nõuavad kümneid elektroode, et viimistleda kõik õõnsused. EDM-paagis iga elektroodi koordinaatide viidete taastamine raiskab palju masina tööaega. R-tüüpi tsentreerimisplaadid võimaldavad operaatoritel lõpetada elektroodide rühmitamise, paigutuse planeerimise ja mõõtmise koordineerimise välistel kalibreerimispinkidel väljaspool elektromagnetilise väljatöötluse masinat. Tsentreerimisplaatidele või kaubaalustele saab eelnevalt paigaldada mitu elektroodi partiidena ja kogu kokkupandud seade lukustub R-tüüpi EDM padrunite külge ühe paigaldusetapiga.
See lähenemine viib peaaegu kogu mõõtmis- ja seadistamistöö väärtuslikust masinaajast eemale. Kui töökojad kavatsevad teostada kinnituste tsirkulatsiooni erinevate seadmete vahel, saavad need nullpunktiplaadid töötada koos Quick Change Workholding Systemi moodulitega, edastades ühtsed koordinaatpunktid mõõtejaamade, süvendatud EDM-masinate ja täiendavate ülevaatusplatvormide vahel. See töörežiim lõikab korduvaid koordinaatide seadistusi ja pärsib tõhusalt mitme sõltumatu kinnitusoperatsiooni tekitatud vigade virnastamist.
Põhitoote esiletõstmised
Kahepoolne täppislihvimine ja pinget leevendav töötlus säilitavad ülimadala tasasuse ja paralleelsuse, piirates mitme jaama kumulatiivset positsioneerimishälvet.
Mitmemõõtmelised spetsifikatsioonid, sealhulgas 54 × 54,70 × 70,75 mm ja 156 mm kaubaalused, kohandavad kompaktseid sisestusi, tihedat mitme elektroodi paigutust ja suure koormusega elektroodide kombinatsioone.
Spetsiaalne korrosioonivastane pinnatöötlus talub pikaajalist dielektrilise vedeliku sukeldumist, aeglustab korrosiooni ja pinna mõõtmete muutumist EDM-i tööpaakide sees.
Standardiseeritud asukoha määramise liides tagab sujuva ühilduvuse olemasolevate R-Type seeria padrunite, hoidikute ja täiendavate kalibreerimiskomponentidega.
Tootemooduli ülevaade
JWGRIP-i nullpunktide ülekande tooteportfell hõlmab väikese kujuga tsentreerimisplaate kuni suuremõõtmeliste raskeveokite kaubaalusteni, mis vastavad erinevatele mitmeelektroodilise paigutuse nõuetele.
R-Type 54x54 EDM-i tsentreerimisplaat on mõeldud kitsasse paigaldusruumi ja sobib väikeste täppisvormide kompaktseks mitmeelektroodiliseks paigutuseks. R-tüüpi 70x70 EDM-i tsentreerimisplaati kasutatakse laialdaselt tavaliste väikeste ja keskmiste mitmeõõnsusega vormide jaoks. 75 mm EDM-i nullpunkti tsentreerimisplaat pakub keskmise suurusega elektroodirühmade jaoks suuremat laadimisala. R-tüüpi 156 mm EDM-alus nullpunkti töötamiseks toimib suure kandeplatvormina raskete elektroodide või mitme sisestusega kombineeritud klambri jaoks. Kõik need riistvaraüksused kuuluvad R-Type EDM Workholding Systemi ökosüsteemi. Kui töökojad peavad lõpetama vormiosade traadi lõikamise järeltöötluse, saab kasutusele võtta Wire EDM Workholding Fixtures'i sobivad tööriistad, et jätkata sama nullpunkti kasutamist erinevates töötlemisetappides.
Tüüpilised rakendusestsenaariumid
Need tugipunktide ülekandeplaadid ja kaubaalused leiavad laialdast rakendust mitme õõnsusega plastist survevaluvormide valmistamisel, täppisliitmikvormide tootmisel, meditsiiniliste implantaatide vormide töötlemisel ja partii elektroodide rühma ettevalmistamise töövoogudes. Need sobivad süvisega EDM-seadmetega mitme õõnsusega samaaegseks töötlemiseks, rühmitatud elektroodide töötlemiseks ja modulaarseks sisetüki kinnitamiseks. Olenemata sellest, kas renoveerite EDM-i pärandtööjaamu või ehitate uusi modulaarseid vormitootmisrakke, õigesti valitud tsentreerimisplaadid stabiliseerivad mitme elektroodi koordinaatide järjepidevust ja vähendavad akumuleeritud nullpunkti nihkest põhjustatud defektseid osi. Neid komponente kasutavad laialdaselt tarbeelektroonika vormitehased, täppisliitmike tööriistatehased ja ettevõtted, mis viivad läbi suuremahulisi mitmeõõnsusega vormiprojekte.
Praktilised valikupõhimõtted
Esmalt arvutage igas rühmas elektroodide kogukogus ja välismõõde, seejärel valige plaadi suurus vastavalt laua tegelikule paigalduspinnale. Kompaktse sisestusega tihe paigutus valib väiksema suurusega plaadid, nagu R-Type 54x54 EDM-i tsentreerimisplaat või R-Type 70x70 EDM-tsentreerimisplaat. Keskmised ja suured elektroodirühmad või kombineeritud mitme sisestusega kinnitusklambrid võivad nullpunkti töötamiseks kasutada 75 mm EDM nullpunkti tsentreerimisplaati või R-tüüpi 156 mm EDM kaubaalust.
Teiseks kinnitage liidese sobitamise nõue oma olemasolevate aluspadrunitega. Pöörake tähelepanu elektroodi kogumassile; suure koormusega stsenaariumid vajavad suurema kandevõimega kaubaaluseid. Kui loodate andmeid jagada väliste mõõteplatvormidega, kontrollige eelnevalt ühilduvust Quick Change Workholding System moodulitega. Kui tunnete end segaduses suuruse kombinatsiooni või kandevõime sobitamise pärast, võite vaadata JWGRIP-i ametlikke mõõtmete andmelehti, et filtreerida sobivad osanumbrid elektroodide paigutuse joonise ja koormuse parameetrite põhjal.
Kasutusjuhend
Süsinikujäägid, grafiidipulber ja dielektriline muda kogunevad pideva EDM-i tootmise käigus plaatide asukoha määramise pindadele ja positsioneerimisavadele. Lamedate võrdluspindade ja avade asukoha õrn ja regulaarne puhastamine on algse nullpunkti täpsuse säilitamiseks ülioluline. Vältige tugevat koputamist, kriimustamist või mehaanilist lööki lihvimisega viimistletud võrdluspindadele; pinna süvendid toovad kaasa püsivaid taastamatud nullpunktivigu. Pärast puhastamist pühkige plaadid kuivaks ja kandke peale korrosioonivastane kaitsekate, eriti seadmete puhul, mida hoitakse pikema aja jooksul väljaspool masinapaake.
Kontrollige perioodiliselt tasasust ja avade asukohta, et näha, kas plaadid töötavad suure koormusega mitme elektroodi tingimustes. Eemaldage õigeaegselt nähtavate süvendite või korrosioonisüvenditega komponendid. Standardiseeritud tööharjumuste järgimine kaitseb nullpunkti terviklikkust, hoiab mitme elektroodi koordinaatide ühtlust ja vähendab mitmeõõnsusega vormide masstootmise tagasilükkamise suhet.




- View as
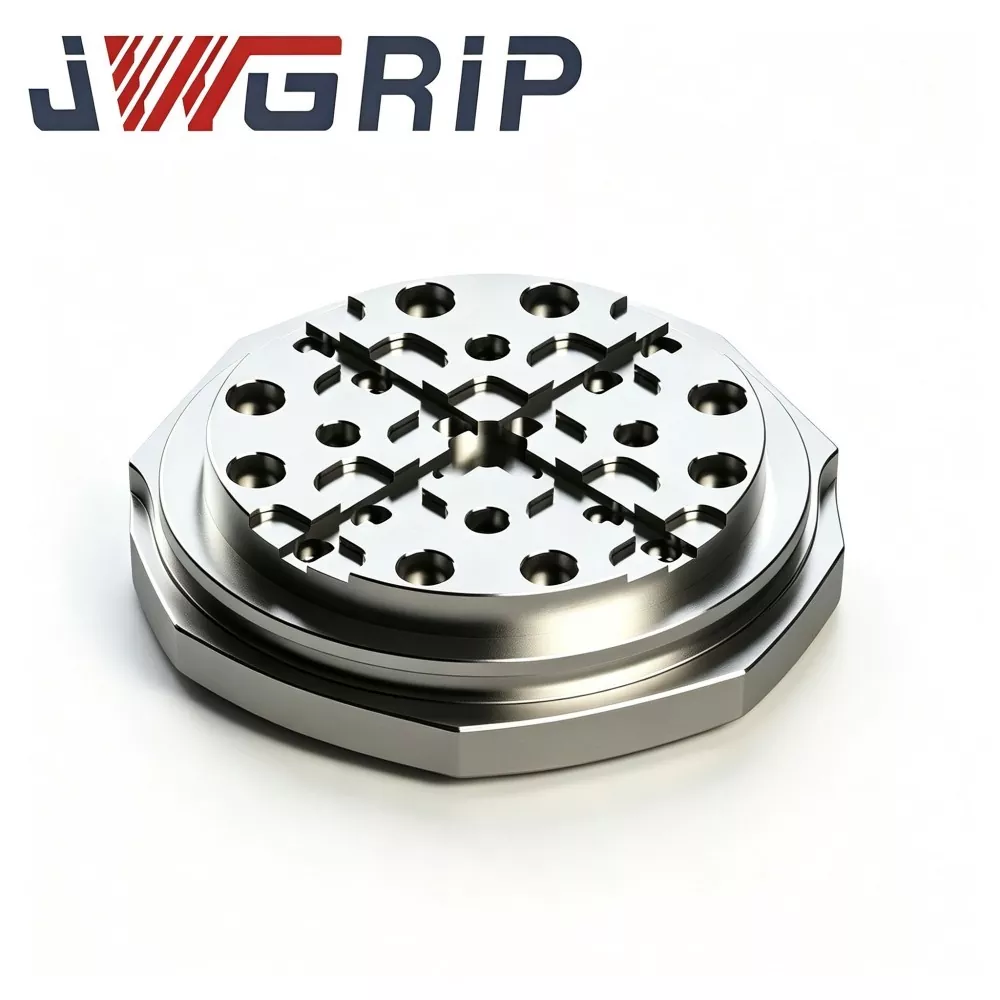
R-tüüpi 156 mm EDM-alus nullpunkti töötamiseks
JWGRIP, kogenud tarnija, kes tarnib tõestatud ODM-lahendusi ülitäpse EDM-i tööhoidmise riistvara jaoks, pakub jäiga konstruktsiooniga R-tüüpi 156 mm EDM-alust Zero Point Workholdingile, mis on keskmistes ja suurtes vormide valmistamise tehastes kasutatava EDM-i protsessidevahelise ülekande põhikomponent. Valmistatud pingevabast eelkarastatud legeerterasest, see läbib mitmetsüklilise termilise stabiliseerimise, R-tüüpi üleminekusoonega töötlemise ja kogu pinna ülitäpse lihvimise. Varustatud laastude ümbersuunamise drenaažiarhitektuuriga EDM-paagi keskkonna pritsimiseks, selle ainulaadne R-kujuline pingevabastussoon levitab korduvatest nullpunkti lukustus-avamistsüklitest tulenevat suurt kohalikku pinget ja pärsib asukoha määramise nullpunkti näo mikrodeformatsiooni pärast pikaajalist tsüklilist töötamist.
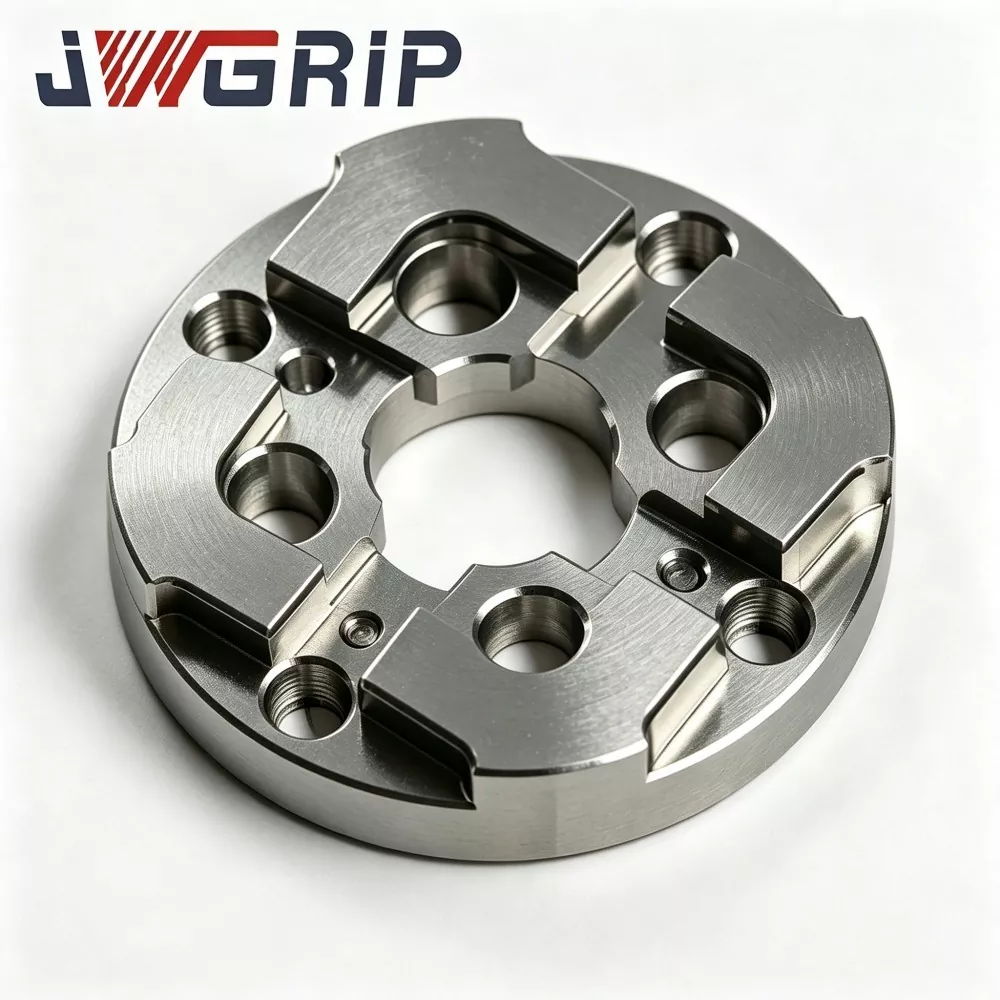
75 mm EDM nullpunkti tsentreerimisplaat
JWGRIP on 75 mm EDM-i nullpunkti tsentreerimisplaadi professionaalne tootja ja tarnija Hiinas, pakkudes tehase otsevarustust ja kohandatud konstruktsiooni kohandamist keskmise suurusega ja suurte valuvormide valmistamise töökodade jaoks kogu maailmas. See on kõrge stabiilsusega integreeritud nullpunkti positsioneerimisseade, mis on spetsiaalselt välja töötatud süvis EDM nullpunkti kinnitussüsteemide jaoks. See integreerib tugevdatud deformatsioonivastase struktuuri ja ülitäpse nullpunkti sobitamise etaloni ühte seadmesse, tagades nullpunkti kiire taastamise sagedase vormivahede vahetamise ja mitme elektroodiga partii töötlemise ajal.

R-tüüpi 54x54 EDM-i tsentreerimisplaat
JWGRIP on professionaalne R-tüüpi 54x54 EDM-i tsentreerimisplaadi tootja ja tarnija Hiinas, mille standardsed spetsifikatsioonid on täielikult laos olemas ja toetab ülemaailmseid hulgitellimusi kompaktsete EDM-masinate ja täppisvormide töökodade projektidele. See on kulumiskindel ülitäpne integreeritud positsioneerimise etalonseade, mis on spetsiaalselt konstrueeritud väikesemahuliste EDM-seadmete, minielektroodide rakiste ja mitme õõnsusega täppisvormide töötlemise stsenaariumide jaoks. See integreerib optimeeritud R-tüüpi üleminekupositsioneerimise õlastruktuuri ja termiliselt stabiilse mehaanilise jõudluse ühte ühikusse, kõrvaldades traditsiooniliste täisnurksete miniatuursete tsentreerimisplaatide lihtsa ekstrusioonikulumise ja nurgahakkimise vead.
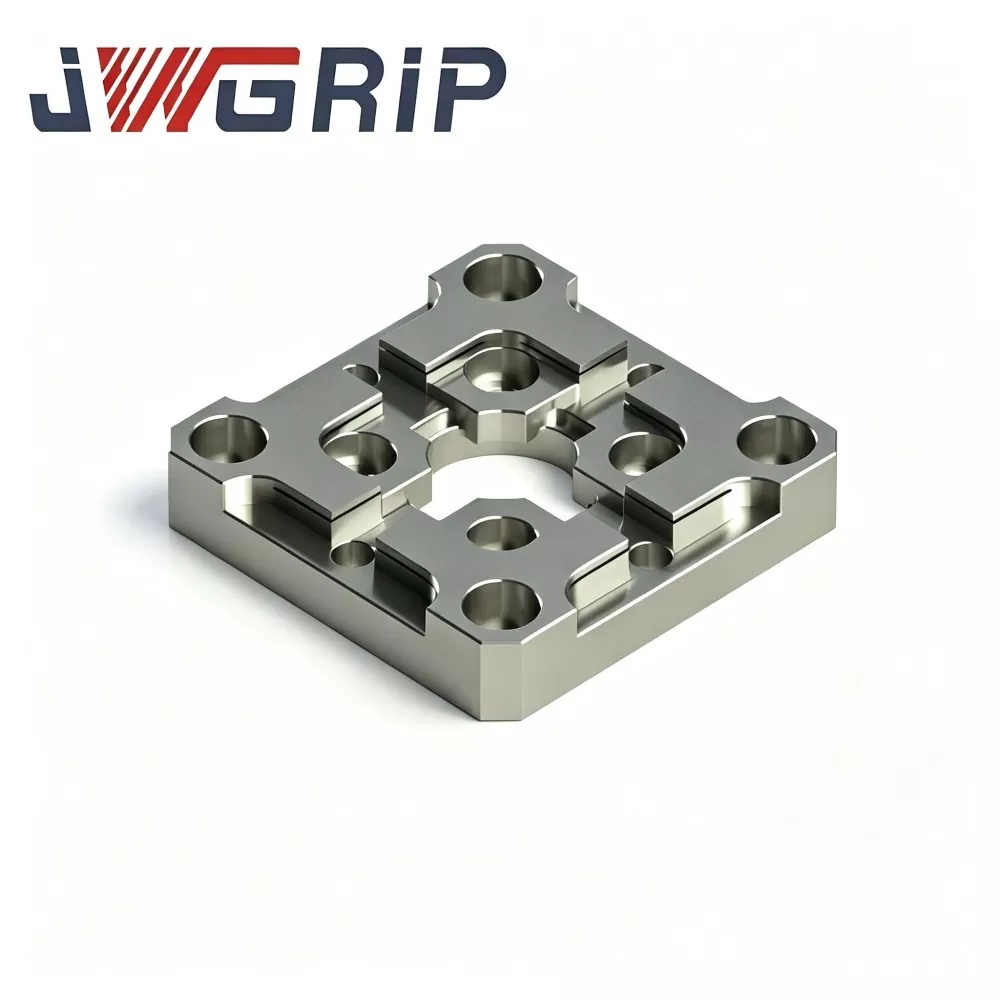
R-tüüpi 70x70 EDM-i tsentreerimisplaat
JWGRIP on professionaalne R-Type 70x70 EDM-i tsentreerimisplaadi tootja ja tarnija Hiinas, pakkudes otse tehase tarnimist ja kohandatud konstruktsioonimuudatusi, et rahuldada erinevaid EDM-i kinnitusdetailide paigutuse nõudeid. See on ülitäpne integreeritud elektroodide positsioneerimise etalonseade, mis on spetsiaalselt optimeeritud süvistatavate EDM-vormide valmistamise töökodade jaoks, keskendudes kiirele tsentreerimisele ja korduvatele elektroodide positsioneerimise ülesannetele. See integreerib pingega hajutatud R-tüüpi sisemise faasi üleminekustruktuuri ja ülistabiilse võrdlusaluse positsioneerimise jõudluse ühte kompaktsesse seadmesse, lahendades tõhusalt traditsiooniliste lamedate tsentreerimisplaatide teravate servade kulumise ja triivimise vead.
JWGRIP on professionaalne R-tüüpi tsentreerimisplaadid tootja ja tarnija Hiinas. Tervitame teid meie tehasest konkurentsivõimelise hinnaga kvaliteetsete toodete hulgimüügiga.
Uudiste soovitused