Eesti Keel
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






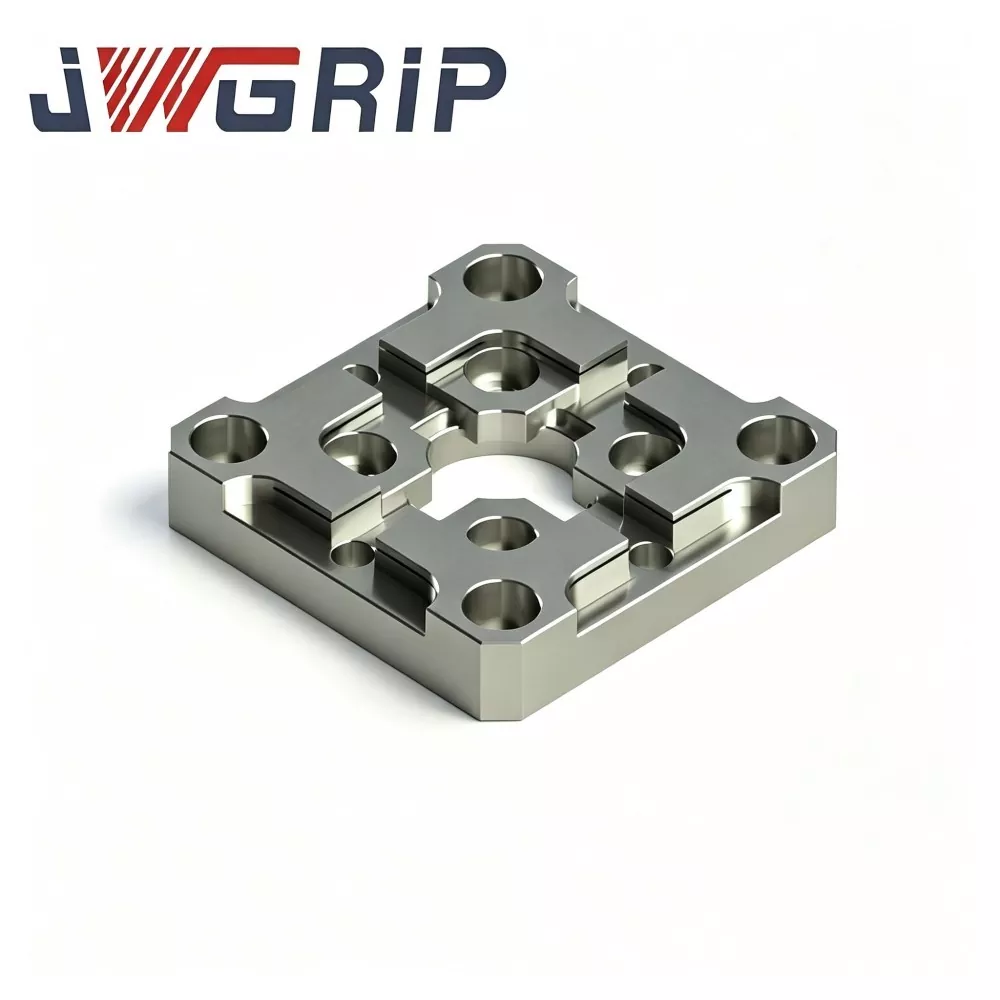
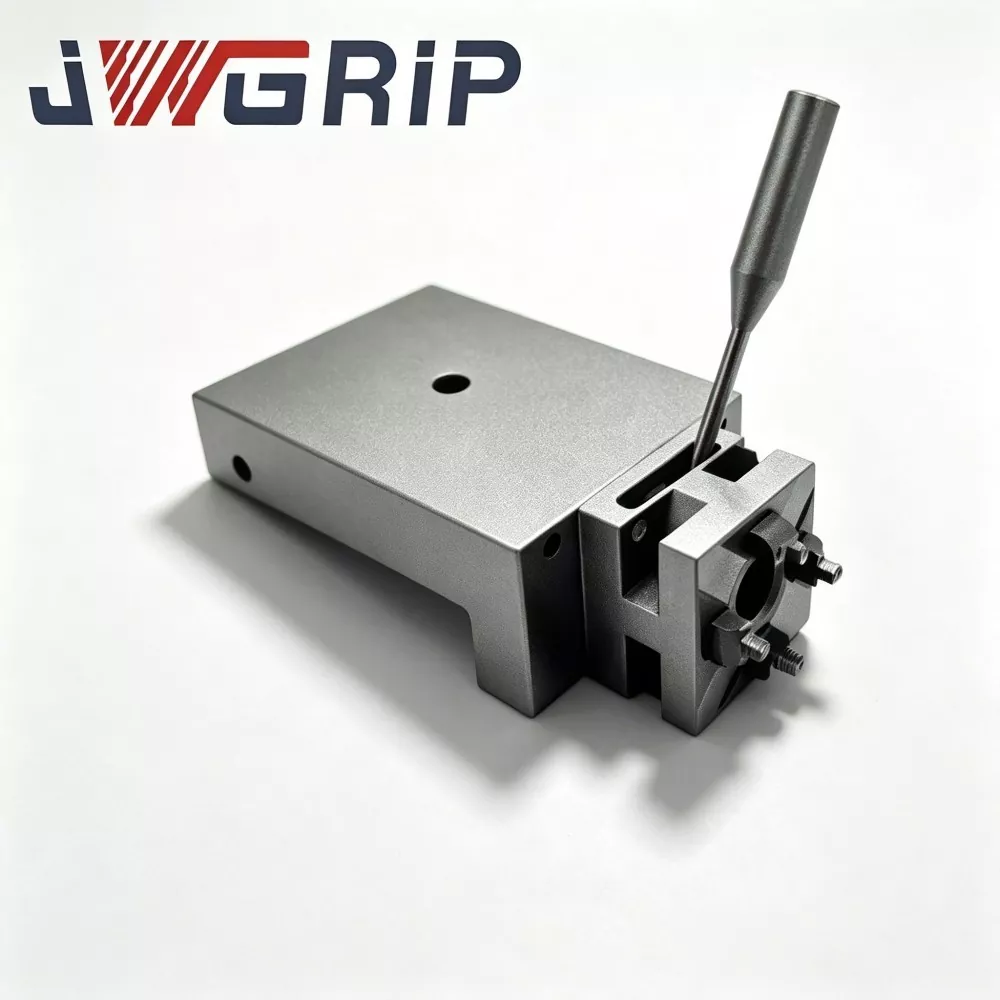
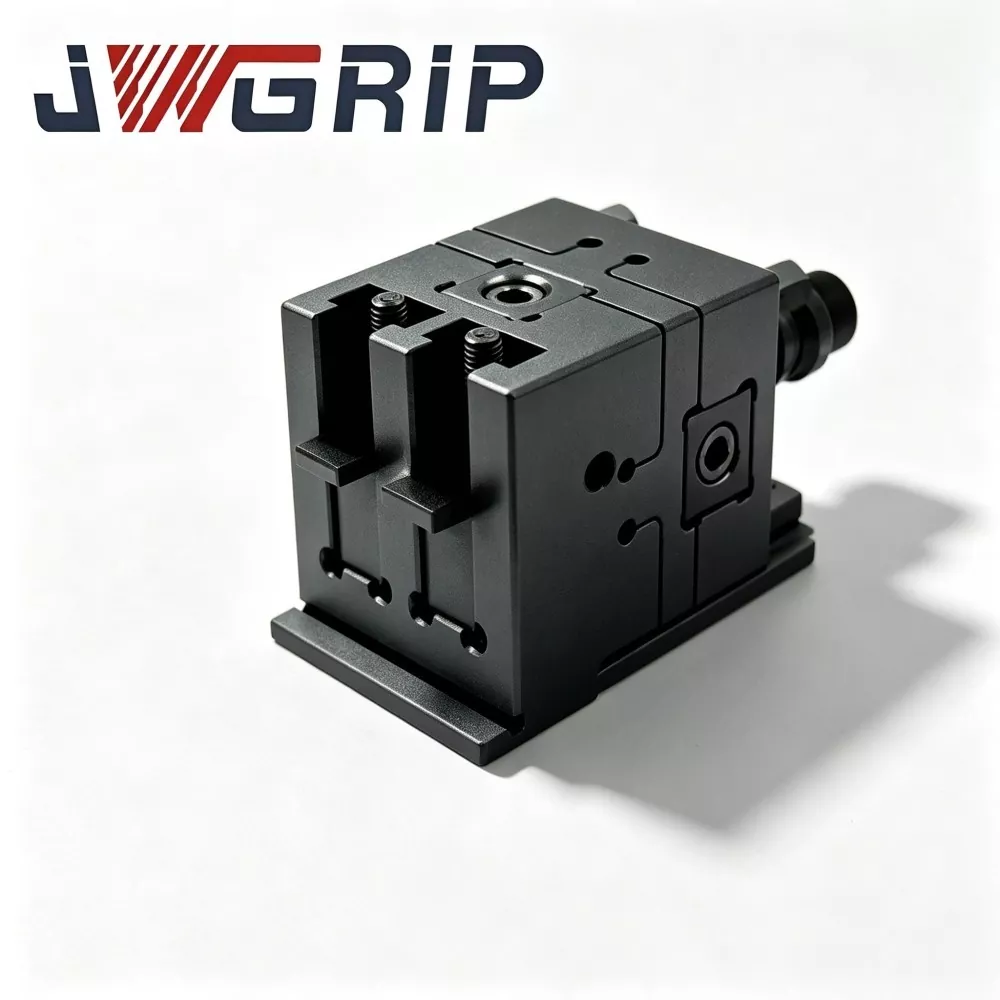
R-tüüpi 70x70 EDM-i tsentreerimisplaat
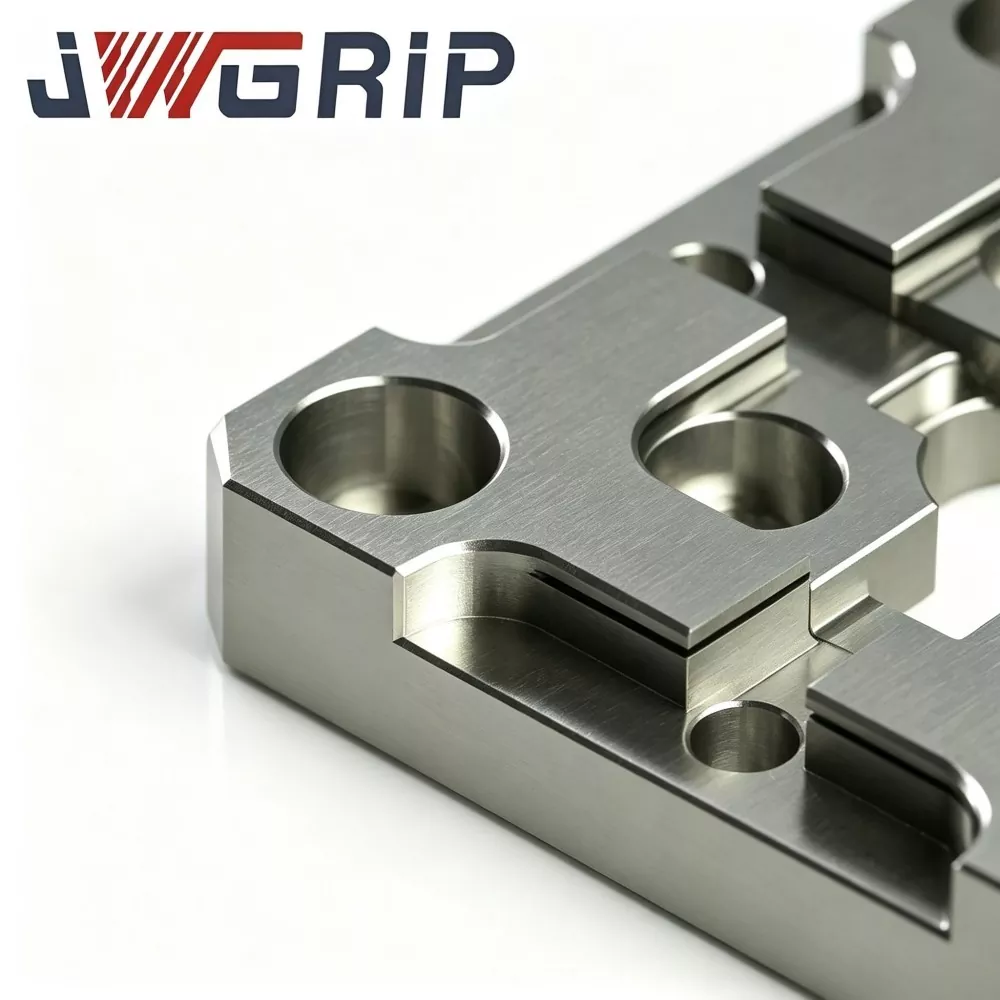
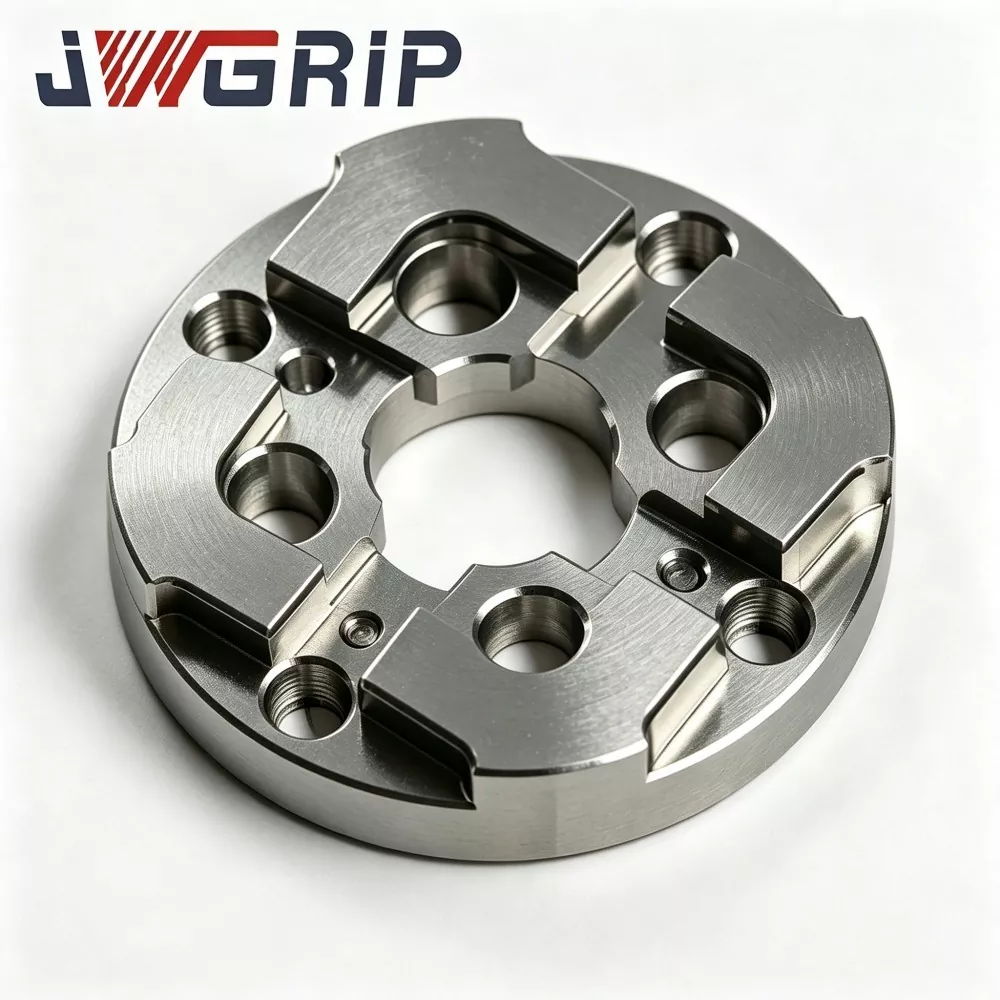
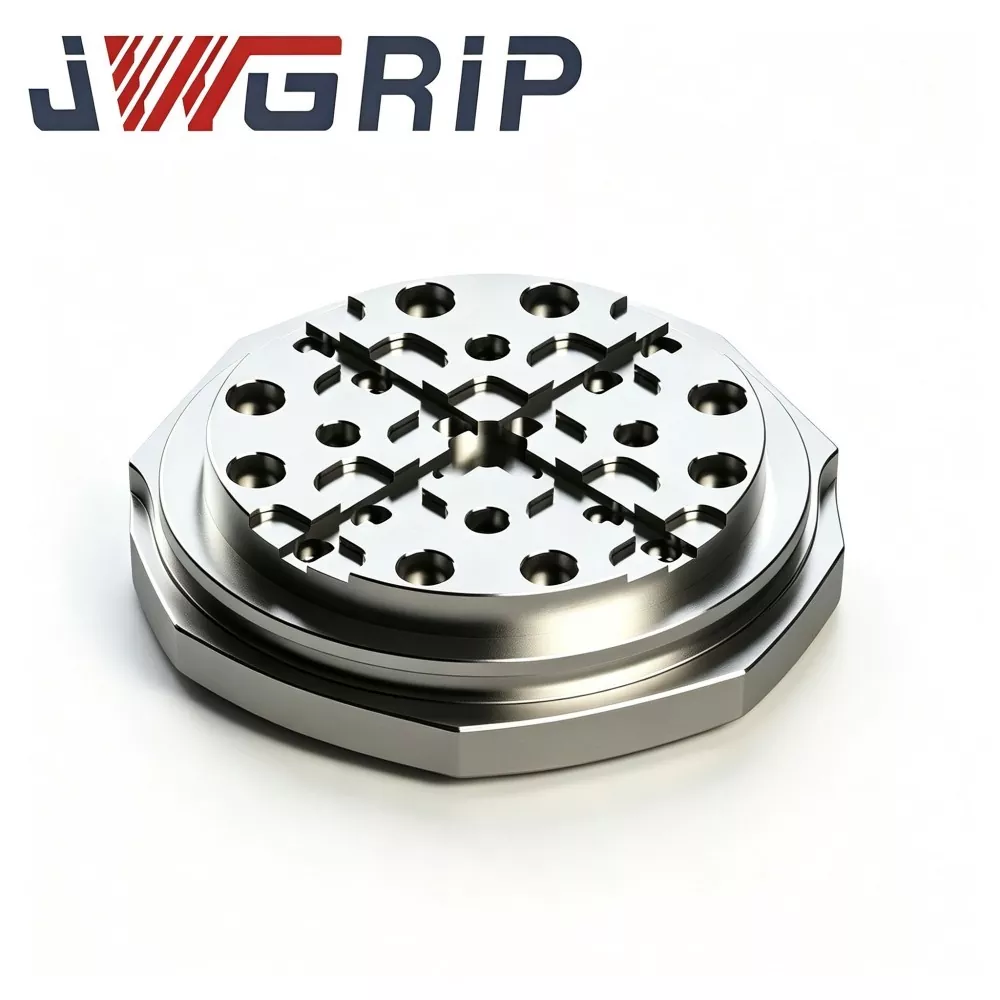
JWGRIP on professionaalne R-Type 70x70 EDM-i tsentreerimisplaadi tootja ja tarnija Hiinas, pakkudes otse tehase tarnimist ja kohandatud konstruktsioonimuudatusi, et rahuldada erinevaid EDM-i kinnitusdetailide paigutuse nõudeid. See on ülitäpne integreeritud elektroodide positsioneerimise etalonseade, mis on spetsiaalselt optimeeritud süvistatavate EDM-vormide valmistamise töökodade jaoks, keskendudes kiirele tsentreerimisele ja korduvatele elektroodide positsioneerimise ülesannetele. See integreerib pingega hajutatud R-tüüpi sisemise faasi üleminekustruktuuri ja ülistabiilse võrdlusaluse positsioneerimise jõudluse ühte kompaktsesse seadmesse, lahendades tõhusalt traditsiooniliste lamedate tsentreerimisplaatide teravate servade kulumise ja triivimise vead.
This high-repetition-accuracy EDM Centering Plate is manufactured from pre-stabilized alloy steel, adopting multi-step stress-relief treatment, professional surface hardening and ultra-precision double-face grinding technology to ensure excellent flatness and parallelism. The upgraded R-type chamfer transition structure disperses local contact stress during repeated fixture docking and loading-unloading cycles, effectively restraining positioning edge notch wear and long-term reference deformation. It eliminates cumulative positioning errors caused by frequent manual calibration and workshop temperature fluctuation, maintaining consistent electrode concentricity and stable spark gap in multi-cavity batch mold processing.
R-Type 70x70 EDM-i tsentreerimisplaat lihtsustab oluliselt elektroodide tööriista seadistamise protseduure, lühendab käsitsi tsentreerimise aega, vähendab vask- ja grafiitelektroodide inimeste põhjustatud positsioneerimishälbeid ning vähendab vormide ümbertöötlemise kiirust. Toetades standardset tehase otsetarnimist ning aukude paigutuse ja positsioneerimise ülemuse suuruse joonisel põhinevat kohandamist, pakub see ülimalt usaldusväärset etalongarantii tõhusa ja suure konsistentsi täpsusega EDM-vormide tootmiseks.
Prioriteedi skeem
Vormivalmistamise töökojad, kus tehakse suuremahulisi mitme elektroodiga valamu-EDM-i töid, seisavad silmitsi varjatud kvaliteediriskidega, mis on põhjustatud tavapärastest ruudukujulistest tsentreerimisplaatidest:
Pärast sadu elektroodi rakise dokkimise tsükleid tekitavad teravad sisenurgad süvendeid ja osalist hõõrdumist. Peent kulumist ei saa rutiinse visuaalse kontrolliga märgata, kuid kontsentriline võrdlusnäitaja triivib vaikselt.
Hälve koguneb järk-järgult. Probleemide tuvastamise ajaks on mitu vormiõõnsust juba töödeldud, mille tulemuseks on kõrge väärtusega vormitükkide jäägid, halb sädemevahede ühtlus ja ebaühtlane õõnsuse külgseina erosioon.
JWGRIP optimeerib R-Type 70x70 EDM-i tsentreerimisplaadi nende praktiliste valupunktide jaoks:
1. R-tüüpi sile sisemine faas hajutab dokkimiskontakti pinge ja vähendab positsioneerimisõlgade sissetungimise tüüpi kulumisohtu.
2. Eelstabiliseeritud legeerterasest põhimik mitmekordse kõrgel temperatuuril vanandamisega kõrvaldab suures osas sisemise jääkpinge ja talub temperatuuri kõikumisest ja pidevast kinnituslöögist põhjustatud moonutusi.
3. Kahekihiline ülitäpne lihvimine tagab stabiilse mehaanilise tsentreerimise võrdlusaluse suurepärase tasasuse ja paralleelsuse.
4. Lihtsustab käsitsi tsentreerimise protseduure, vähendab ümbertöötamise kiirust ja parandab täppisvormide EDM-i tootmise üldist mõõtmete ühtlust.
5. Kompaktne 70 × 70 välismõõde sobib tavaliste elektroonikaseadmete paigaldusruumiga; automaatse elektroodide vahetamise EDM-elemendi projektide jaoks on saadaval joonisel juhitud kohandatud augumustri ja positsioneerimise ülemuse modifikatsioon.
Tööpõhimõte
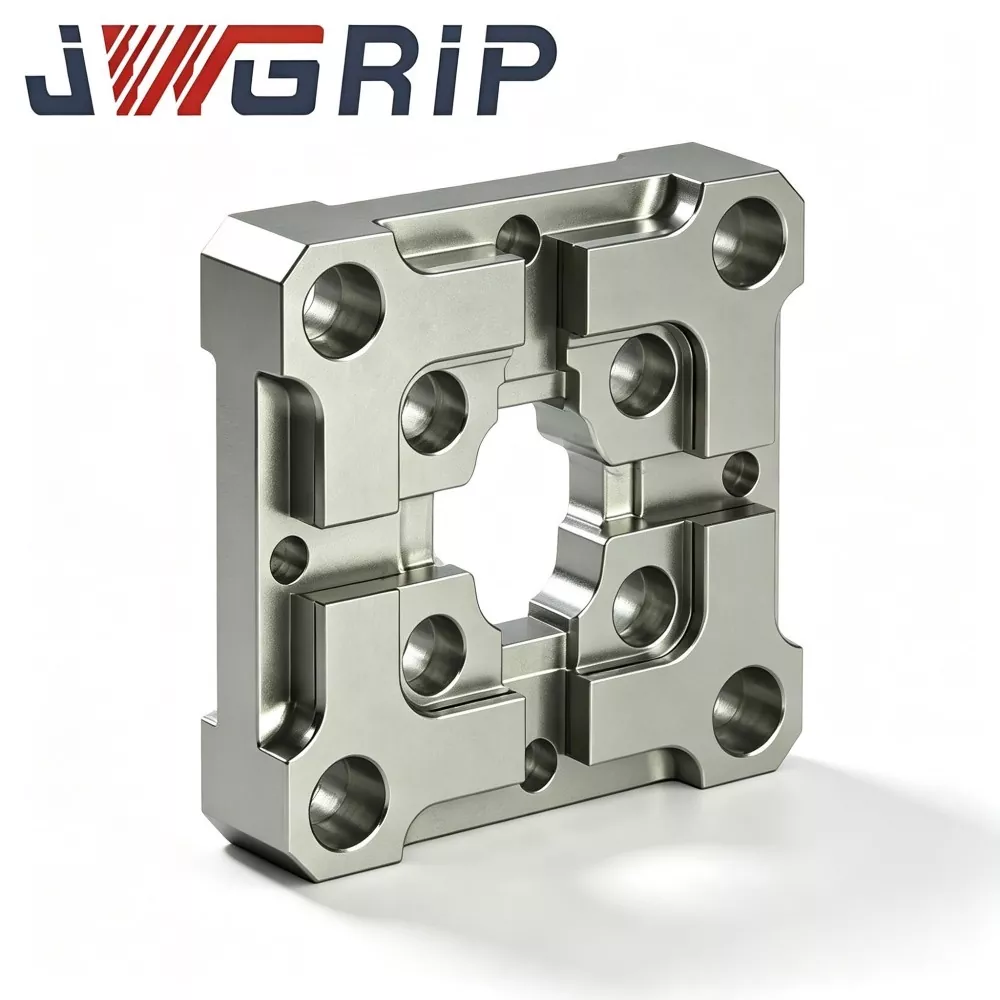
JWGRIP R-Type 70 × 70 EDM-i tsentreerimisplaat on spetsiaalne võrdluskomponent süvis-EDM-elektroodide eelpositsioneerimiseks ja kontsentrilisuse kalibreerimiseks:
1. Paigaldatud EDM-töölaua ja elektroodihoidiku rakise vahele. See annab korduva mehaanilise tsentreerimise võrdlusaluse vase, grafiidi või vask-volframelektroodi rakiste vahetamisel.
2. Tavalistel tsentreerimisplaatidel on terava nurga all olevad sisemised õlad. Iga dokkimislöök koondab pinge pisikestele nurgatsoonidele ja tekitab pärast korduvat vajutamist lokaalse plastilise süvendi.
3. Tuumastruktuuri uuendus: sujuv R-tüüpi sisemise faasi üleminek laiendab rakise dokkimise ajal tõhusat kontaktpinda, jaotab survejõu kitsaste teravate nurkade asemel suurematele pindadele, aeglustab sissetungimise kulumist ja säilitab esialgse kontsentrilise etaloni pikemate hooldustsüklite jaoks.
Oluline kasutusmeeldetuletus: see plaat tagab ainult mehaanilise eeltsentreerimise ja ei saa asendada lõplikku sondipõhist koordinaatide peenkalibreerimist. Pärast mehaanilist dokkimist selle tsentreerimisplaadi vastu peavad operaatorid siiski käivitama sondi kompensatsiooni, järgides standardseid EDM-i protsessi spetsifikatsioone. Seda kasutatakse laialdaselt survevaluvormide, survevaluvormide ja täppisstantsimisvormidega EDM-i töötlemiseks, eriti sobilik sagedase elektroodide vahetusega partiitootmise töökodades. Seda saab paigaldada EDM-i töölauale, nullpunkti padruni alusele või kohandatud kinnitusdetailide tugiplaadile.
Peamised tehnilised omadused
1. Optimeeritud R-tüüpi sisemise faasi kulumisvastane konstruktsioon Võrdlevad vastupidavuse testid näitavad identse dokkimislöögisageduse korral, JWGRIP R-Type 70 × 70 EDM-i tsentreerimisplaat vähendab tavaliste teravate õlgade tsentreerimisplaatidega võrreldes kohalikku kontaktipinget ligikaudu 29% võrra.
2. Mitmetsükliline pinget leevendav stabiliseerimine Legeerterasest põhimik vananeb pärast töötlemata töötlemist kahekordselt kõrgel temperatuuril, et eemaldada suurem osa sisemisest jääkpingest. Töökojas ümbritsev temperatuur 17–29 ℃, viimistletud plaadi tasasuse kõikumine ≤ 0,0025 mm, vältides temperatuuri kõikumisest tingitud võrdlusaluse moonutusi.
3. Kahepoolne ülitäpne lihvimine Ülemine võrdluspind ja alumine kinnituspunkt on ülitäpselt lihvitud. Tasasus ≤0,002 mm; paralleelsus ülemise ja alumise nullpunkti vahel ≤0,003 mm. Suur paralleelsus toetab alternatiivse pinna kasutamist, pöörates plaati.
4. Lokaliseeritud pinnakõvastustöötlus Võtmepositsioneerimise õlgade tsoonid saavutavad pinna erilise kõvenemise, pinna kõvadus ulatub HRC 58-62-ni. Tugev kulumisvastane võime talub osakeste kriimustusi ja dokkimislööke; mittetöötavad tsoonid säilitavad substraadi korraliku sitkuse, et vältida kogu plaadi rabedat purunemist.
5. Dielektrilise vedeliku suhtes vastupidav korrosioonivastane viimistlus Kogu välispinna passiveerimisvastane roostevastane töötlus. Vastupidav pikaajalisele pritsimisele EDM-i dielektrilise vedeliku ja niiske töökoja atmosfääri, aeglustades oksüdatsiooni ja täpprooste tekkimist.
6. Standardne suurus eeltöödeldud paigaldusfunktsioonidega Kompaktne 70 × 70 välimine jalajälg, eelnevalt valmistatud kinnitustihvti augud ja süvistuskruviaugud. Otsene paigaldamine sobib enamiku tavaliste nullpunkti kinnitusseadmete liidestega ilma sekundaarse töötluseta.
7. Jälgitav täisartikli metroloogiakontroll Igal valmisüksusel on lasergraveeritud kordumatu seerianumber. Arhiveeritakse täielikud kontrollidokumendid, mis hõlmavad tasasust, paralleelsust ja R-faasi mõõtmeid, mis toetavad jälgitavat kvaliteedikontrolli suuremahuliste vormide valmistamise ettevõtete jaoks.
Täielik tootmise töövoog
Iga JWGRIP R-Type 70x70 EDM-i tsentreerimisplaadi partii järgib rangelt kogu tootmisjada:
Tooraine sissetulev keemiline koostis ja kõvaduse kontroll → CNC töötlemata freesimine → esmane kõrge temperatuuriga pingevaba vanandamine → poolviimistlus töötlemine → R-tüüpi sisemise faasi vormimine → sekundaarne pingevaba vanandamine → lokaalne pinnakõvastus → kahepoolne täppislihvimine → tihvt-auk ja viimistlus laser- MM-i täielik süvistus-ho märgistus → roostevastane passiveerimine → lõplik visuaalne korduskontroll → valmiskaupade ladustamine.
Tootmine vastab ISO 9001 kvaliteedijuhtimissüsteemi nõuetele.
Südamiku mõõteseadmed: koordinaatmõõtmismasin, pinnatasasuse interferomeeter, kõvaduse tester; kõik saavad perioodiliselt ametlikku metroloogilist kalibreerimist.
Iga valmis tükk on lisatud sõltumatu kontrolliaruandega; materjali testimise sertifikaate saab tarnida vastavalt kliendi soovile.
Ladustamise praktiline nõuanne: hoidke tsentreerimisplaati spetsiaalses põrutuskindlas mõõtekarbis. Vältige tugevate esemete lööke ja metallikildude kriimustamist. Isegi nähtamatu mikrosisenemine kahjustab positsioneerimise täpsust. Pärast iga masinal pealekandmist pühkige enne ladustamist positsioneerimisõlad ja võrdluspinnad täielikult ebemevaba pehme lapiga.
Õige montaaži- ja töövoog
1. Enne paigaldamist puhastage täielikult kinnitusdetaili aluse paigaldustasand, tihvtide avad ja tsentreerimisplaadi alumine tugipunkt; eemaldada metallilaastud, süsinikupulber ja dielektrivedeliku jäägid. Kinnijäänud võõrosakesed kallutavad plaati ja moonutavad tsentreerimise võrdlusalust.
2. Kinnitage süvistuskruvid, järgides soovitatud pöördemomenti. Liigne pöördemoment tekitab lokaalse plaadi deformatsiooni ja rikub tasasust; ebapiisav pöördemoment põhjustab plaadi nihkumise dokkimislöögi mõjul.
3. Vältida tugevat kokkupõrget elektroodi rakise ja R-tüüpi positsioneerimisõlgade vahel; mehaaniliseks eeltsentreerimiseks kasutage pehme kontaktiga dokkimisrežiimi.
4. Pärast mehaanilist eeltsentreerimist tehke sondi koordinaatide kompenseerimine EDM-protsessi spetsifikatsioonide järgi. Ärge kunagi jätke peensondeerimist vahele ja tuginege lõplikul töötlemisel ainult mehaanilisele tsentreerimise tulemusele.
5. Kontrollige positsioneerimisõlgusid luubi all iga 7–10 tööpäeva järel; vahetage plaat kohe välja, kui leiate süvendi, kriimu või sälgu.
Ebaõigeid toiminguid tuleb vältida
1. Paigaldamine ilma vastaspindade puhastamiseta: vahele pandud laastud põhjustavad varjatud kaldehälbeid.
2. Jõuline haamriga dokkimine: tugev löök tekitab positsioneerimisõlgadele nähtamatu mikrosõlve.
3. Ülepöördemomendiga kruvikinnitus: põhjustab plaadi korpuse sisemise pinge ja püsiva geomeetrilise moonutuse.
4. Jätke vahele sondi peenkalibreerimine ja võtke mehaanilise tsentreerimise väljund lõplikuks töötlemise etaloniks.
Miks valida JWGRIP
1. Praktiline EDM-i uurimis- ja arendustegevuse kogemus Meie insenerimeeskond kogub vormitehnikutelt palju kohapealset tagasisidet. Toodete iteratsioonid on optimeeritud tegelike poe kitsaskohtade jaoks, mitte ainult teoreetiliste joonistusparameetrite jaoks.
2. Täieliku üksuse range tarneeelne ülevaatus Paljud konkurendid võtavad kasutusele lihtsalt proovide mõõtmete kontrollimise. Iga JWGRIP R-Type 70 × 70 EDM-i tsentreerimisplaat läbib CMM-i täieliku geomeetrilise kontrolli, et sõeluda mittevastavad osad enne tarnimist.
3. Stabiilne tarneaeg tava- ja kohandatud tellimustele Standardsete 70 × 70 toodete puhul säilib tootmisvaru. Kohandatud positsioneerimisülema või augu paigutuse nõuete puhul lõpetab insenerimeeskond joonise ülevaatuse 12 tööpäeva jooksul ja kinnitab teostatava ajakava. Tavaline tellimuse täitmise aeg: 10-15 tööpäeva.
4. Rakendustele orienteeritud tehniline tugi Kui kliendid kohtavad koost segadust või ebanormaalset tsentreerimisfunktsiooni, annab tehnilise toe meeskond praktilisi tõrkeotsingu soovitusi, mis põhinevad reaalsel EDM-töökoja kogemusel.
5. Partiide täieliku jälgitavuse haldamine Igal plaadil on eksklusiivne seerianumber. Kui positsioneerimisega seotud ootamatud probleemid ilmnevad, saab algpõhjuste tehniliseks analüüsiks kiiresti hankida algsed tootmisparameetrid ja kontrolliarhiivid.
KKK
K1: Kas JWGRIP R-Type 70x70 EDM-i tsentreerimisplaat võib kõrvaldada kõik tsentreerimishälbed?
A1: see tagab stabiilse mehaanilise eeltsentreerimise võrdlusaluse ja ei saa eemaldada kõiki kõrvalekaldeid. Lõplik sondipõhine koordinaatide kompenseerimine jääb kohustuslikuks. Positsioneerimisviga võib tuleneda ka kulunud elektroodi rakist, lahtisest kinnitusest või elektroodi varre deformatsioonist. Käitajad peavad kogu rakisekomplekti perioodiliselt kontrollima.
K2: Kas see tsentreerimisplaat sobib raskete ja suurte grafiitelektroodidega rakiste sagedaseks dokkimiseks?
A2: see toetab grafiidi-elektroodi-rakise tsentreerimist. Eriti raskete sõlmede puhul kontrollige rangelt dokkimiskontakti ja keelake vägivaldne löök. Isegi R-faasi optimeerimise korral põhjustab liigne löögikoormus positsioneerimisõlgadele siiski süvendeid.
Q3: Kas saate kohandada mittestandardset avamustrit või spetsiaalset positsioneerimisülemuse mõõdet?
A3: Jah. Palun esitage täielikud tehnilised joonised koos selgete nõuetega aukude paigutuse, positsioneerimispea geomeetria, tasasuse ja paralleelsuse tolerantsi kohta. Inseneriosakond hindab valmistatavust 12 tööpäeva jooksul ja väljastab ametliku hinnapakkumise.
4. küsimus: milliste kahjustuste korral garantii ei kehti?
A4: see kuulub ülitäpse positsioneerimise töö hoidmise komponendile. Garantii hõlmab tarnimisel tekkinud tootmisdefekte, nagu spetsifikatsioonist mittevastav tasasus, paralleelsus ja kõvadus. Kokkupõrke, ebaõige pöördemomendi paigaldamise, osakeste kriimustuste ja tavapärase hoolduskulumise põhjustatud kahjustused ei kuulu garantii alla.
Saada päring
Kontaktinfo
-
Aadress
44, Daning Entrepreneurship Road, Humen Town, Dongguani linn, Guangdongi provints, Hiina
-
Tel
-
Meil
Tere tulemast saatma päringut JWGRIP-ile. Meie professionaalne tehniline ja müügimeeskond pakub tasuta kinnituste valikut, kohandatud lahenduse disaini ja täpset hinnapakkumist.
Uudiste soovitused