Eesti Keel
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Suure jõudlusega käsitsi nullpunkti tõmbepoldid täpseks kinnitamiseks
Manual Zero Point Pull Studs tööstusliku kvaliteediga komponentide tarnijanaJWGRIPtarnib standardseid asukohapolte, suure koormusega naastud ja kohandatud keermestatud toorikuid kinnitusdetailide-uuendustöökodadele, kinnitusdetailide integraatoritele ja protsessiinseneridele, kes kavatsevad kasutusele võtta nullpunkti asukoha määramise loogika, säilitades samas olemasolevad kinnitusplaadid, kohandatud rakised ja omatehtud tööriistad. JWGRIP pakub kaZero Point Clamping Chuck seeriaja Quick Change Fixture Disc Series, et ehitada terviklikud ja töökindlad asukohaketid vana põlvkonna tagantjärele paigaldatud kinnitusseadmete jaoks.
Uuenduslahendused ja kvaliteediriskid
Töökojad koguvad aastatepikkuse töötluse käigus suuri koguseid eritellimusel valmistatud rakise ja kinnitusplaate. Enamik neist omatehtud tööriistadest tagavad kindla jõudluse kindlate osade perekondadele, kuid neil puuduvad sisseehitatud liidesed, et ühendada moodsa nullpunkti riistvaraga. Paljud tootmismeeskonnad viskavad need kasutatavad varad tööhoidmissüsteemide uuendamisel otse kõrvale, mis tekitab tarbetuid hankekulusid ja ressursside raiskamist. Käsitsi määravad naastud toimivad lihtsa, kuid kriitilise ülemineku riistvarana, lisades olemasolevatele kinnitusdetailidele nullpunktiga ühilduvad liidesed. Selle asemel, et täielikult nullist kinnitusplaatide komplekte ümber teha, saavad tehased süsteemi uuendamise lõpule viia, paigaldades need kompaktsed komponendid.
Madala kvaliteediga asendusnaastud tekitavad igapäevases tootmises varjatud riske. Halvem kuumtöötlus ja töötlemata koonuslihvimine toovad kaasa ebastabiilse kontakti jõudluse. Pärast korduvaid kinnitustsükleid tekivad järk-järgult pinnakriimustused ja keerme deformatsioon. Neid peeneid kahjustusi ei saa lihtsa visuaalse kontrolliga märgata, kuid need põhjustavad partiitöötluse ajal aeglase positsioneerimise triivi. Operaatorid kulutavad lisaaega tooriku nullpunktide uuesti sondeerimiseks, mõistmata, et liidese kulunud osad on ebaühtlaste mõõtmete tulemuste algpõhjus.
Põhitoode
Täpne D16 nullpunkti tõmbepolt CNC töötamiseks: seda kompaktset varianti kasutatakse laialdaselt väikese ja keskmise koormusega freesimiseks, väikeste vormikomponentide ja tihedate mitme jaamaga kinnitusdetailide paigutuseks. Selle väike välismõõde võimaldab paigutada piiratud plaadiruumi piires rohkem asukohapunkte. See sobib enamiku kompaktsete padrunite ja kinnitusketastega üldotstarbeliste CNC-töökodade jaoks.
Precision D20 Zero Point Pull Stud CNC-kinnituste jaoks: kujundatud tugevdatud koonilise konstruktsiooniga ja suurema kandevõimega ristlõikega. See raskeveokite versioon tuleb toime raske lao eemaldamise freesimise, paksude täistoorikute ja suure kogukaaluga koostudega. Suure staatilise koormuse tingimustes jaotab see pingutuspinge ühtlasemalt.
Märkused moderniseerimiseks ja paigaldamiseks
Paigaldusava paigutus mõjutab otseselt kinnitusdetaili pikaajalist jõudlust. Paigaldusasendid peavad hoidma õiget ohutut kaugust kinnitusdetailide servadest ja suure pingega lõiketsoonidest. Avade ebaõige jaotus võib tõmbejõu mõjul põhjustada alusplaadi lokaalse deformatsiooni ja kogu võrdlustasapinna veelgi kõverdada.
Pöördemomendi juhtimine montaaži ajal väärib pidevat tähelepanu. Liigne pingutusmoment deformeerib keermeid ja kahjustab täppislihvitud koonuspindu. Ebapiisava pöördemomendi tõttu on naastud lõdvalt ühendatud kinnitusdetailidega, mis põhjustab pideva lõikevibratsiooni korral aeglase positsiooni nihkumise. Kasutajad peavad järgima soovitatud pöördemomendi parameetreid, mitte tuginema isiklikule kasutuskogemusele.
Pinna puhtus on veel üks vaieldamatu nõue. Pisikesed metallilaastud, jahutusvedeliku jäägid ja peen lihvimistolm, mis on kleepunud kitsenevatele pindadele, blokeerivad täieliku pind-pinna kontakti. Isegi mikroskaala saasteained muunduvad viimistletud töödeldud osadel otse mõõdetavaks nullpunktinihkeks.
Kasutusspetsifikatsioon
Nullpunkti kinnituspadrunite seeriaga sidumisel peavad naastude koonuse spetsifikatsioonid täielikult ühtima sihtpadrunite sisemise õõnsuse geomeetriaga. Sobimatud parameetrid põhjustavad osalist kontakti, pinge kontsentratsiooni ja kiirenenud kulumist nii padruni kui ka naastude kontaktpindadel.
Koostöös Quick Change Fixture Disc Series'iga annavad need naastud vanadele kohandatud rakistele elu sisse. Tagantjärele paigaldatud pärandseadmeid saab paigaldada otse kinnitusketastele. Tehased säilitavad väärtuslikke olemasolevaid tööriistaressursse ilma suuri partiisid uhiuusi kinnitusplaate ümber tegemata. Ühtne spetsifikatsioonide haldamine on segaseadmete basseinide jaoks hädavajalik. Kõik ühes töökojas olevad tagantjärele paigaldatud rakised peaksid kasutama sama naastude standardit ja iga muudetud kinnitus vajab selget füüsilist märgistust. See väldib inimlikust veast põhjustatud monteerimisvigu hõivatud kaupluste põrandatel.
Tootmisprotsess
JWGRIP toodab neid asukohatappe kõrglegeeritud terasest toorainest. Võtme koonuse asukohaga pinnad saavad karburiseerivat karastustööd, millele järgneb ülitäpne lihvimine. Keermeosad kasutavad täppiskeermestamist, et tagada erinevate tootmispartiide vahetatavus. Iga valmis naast läbib enne saatmist koonusprofiili kontrolli, keerme mõõtmete kontrolli ja kõvaduse proovivõtu testi. Proovivõtu ühilduvuse testid viiakse läbi sobitatud padruni riistvaraga. Eriotstarbeliste kinnitus- ja moderniseerimisprojektide jaoks on saadaval kohandatud pikkusega naastud, spetsiaalse keermega vormid ja muudetud koonusprofiilid.
Rutiinse hoolduse juhend
Need miniatuursed liidese komponendid taluvad tsüklilist allatõmbejõudu, hõõrdumist ja mikrolööke igas kinni- ja lahtiklambris. Regulaarne hooldus peaks hõlmama visuaalset välimust ja põhjalikku kitseneva pinna puhastamist. Kõik tugevate kriimustuste, keerme deformatsiooni või ilmse kulumisega naast tuleb viivitamatult välja vahetada. Tootmise jätkamine halvenenud naastudega kahjustab pidevalt kogu nullpunkti tööhoidmise ökosüsteemi üldist nullpunkti täpsust.





- View as
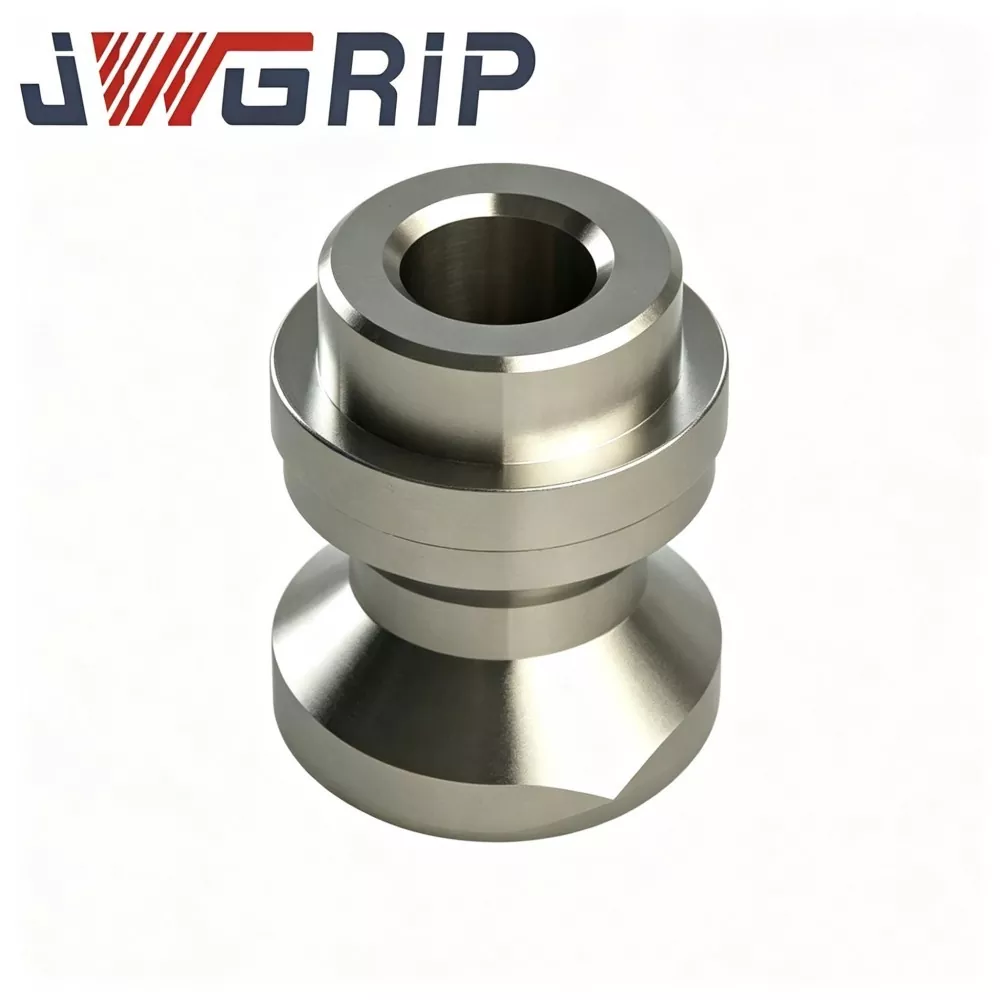
Täpne D20 nullpunkti tõmbepolt CNC-kinnituse jaoks
JWGRIP on Hiinas CNC-kinnituste jaoks mõeldud Precision D20 nullpunkti tõmbepoldi professionaalne tootja ja tarnija, kes pakub tehase otsemüügiteenust standardmudelitega, mis on täielikult laos, et teenindada ülemaailmseid kinnitusdetailide integraatoreid, CNC-masinatöökodasid ja tööriistade hooldusosakondi. See on suure jõudlusega südamiku kandev positsioneerimiskomponent, mis on spetsiaalselt loodud ja sobitatud D20 seeria nullpunkti kinnitustööriistasüsteemide jaoks. Integreerides võrdlusaluse positsioneerimise, lukustusjõu ülekande ja pöörlemispiirangute vastased funktsioonid ühte optimeeritud konstruktsiooniüksusesse, kohandub see suurepäraselt kiire freesimise, puurimise ja mitmeteljeliste komposiitlõikeprotsessidega.
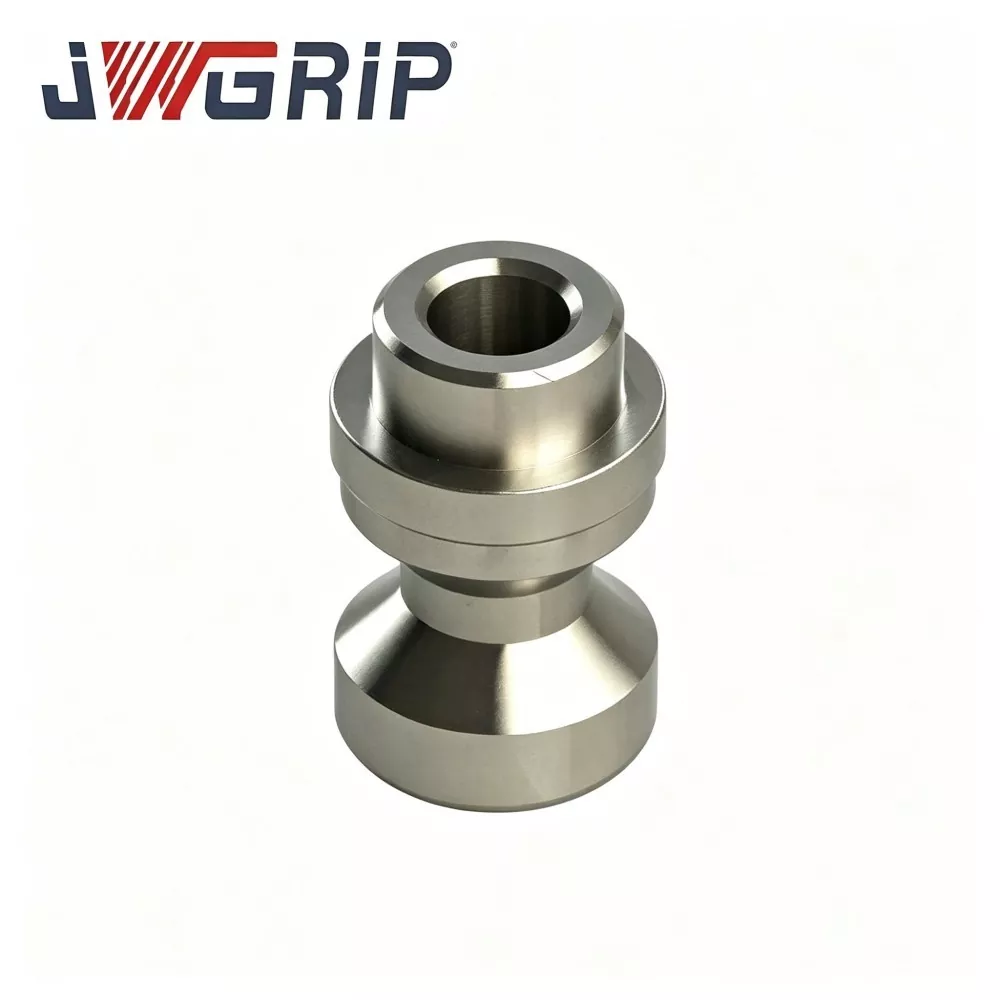
Täpne D16 nullpunkti tõmbepolt CNC töö hoidmiseks
JWGRIP on Hiinas CNC-tööseadmete jaoks mõeldud Precision D16 Zero Point Pull Stud professionaalne tootja ja tarnija, mille standardsed spetsifikatsioonid on täielikult laos olemas ja aktsepteerivad ülemaailmseid hulgitellimusi CNC-töötlustehaste, kinnitusdetailide integraatorite ja tööriistaruumi hooldusmeeskondade jaoks. See on ülitäpne südamiku positsioneerimis- ja lukustuskomponent, mis on professionaalselt sobitatud D16-seeria nullpunkti kinnitussüsteemide jaoks CNC-tööhoidmises. Integreerides ülitäpse positsioneerimise etaloni ja stabiilse jõuülekande struktuuri ühte üksusesse, täidab see põhifunktsioone: kinnitusde positsioneerimine, lukustusjõu edastamine ja korduv positsioneerimise võrdlusuuringud kiirel töötlemisel.
JWGRIP on professionaalne Manuaalsed nullpunkti tõmbepoldid tootja ja tarnija Hiinas. Tervitame teid meie tehasest konkurentsivõimelise hinnaga kvaliteetsete toodete hulgimüügiga.
Uudiste soovitused