Eesti Keel
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Täppis-EDM-rakenduste jaoks mõeldud R-tüüpi EDM-i tööhoidmissüsteemi professionaalne tootja
Kogenud tootjana, kes on spetsialiseerunud R-tüüpi EDM-i tööhoidmissüsteemile,JWGRIPdevelops customized EDM chucks, electrode holders and centering plates through our in-house R&D team. See kinnitusplatvorm on kiirvabastusega tööriistalahendus, mis on loodud stantsitud EDM-masinate, automaatsete elektroodivahetajate ja ööpäevaringse vormitöötluse jaoks. Meanwhile, we also supplyNullpunkti positsioneerimissüsteemja Quick Change Workholding System teie laiemate CNC automatiseerimisvajaduste jaoks. Saatke julgelt päring hinnapakkumise ja täpsemate spetsifikatsioonide saamiseks!
Kuhu elektroodide täpsus tegelikult kaob?
Iga vormitöökoda teab, et õõnsuse kvaliteet sõltub elektroodi täpsusest. Kuid täpsust EDM-masinas ei loo – see luuakse ja sageli kaob juba ammu. Tavalised kadupunktid on: kinnitushälve elektroodi tooriku seadistamisel CNC-masinale, mõõtmisvead kontrollimisel, deformatsioon käsitsemisel ja asendi triiv iga kord, kui elektroodi EDM-laual vahetatakse.
Paljud töökojad aktsepteerivad neid kadusid kui "tavalisi tootmismuutusi". Tegelikkuses need kogunevad: 0,01 mm nihe kinnitamisel, veel 0,02 mm vahetamisel ja peagi ei vasta õõnsuse sein enam 3D mudelile — vorm läheb ümbertöötlemiseks ja elektrood tuleb uuesti lõigata.
Kuidas profihallitustöökojad neid kogunenud kadusid ära hoiavad? Nad ei sõltu ainult operaatori oskustest. Need toetuvad tööhoidmissüsteemile, mis hoiab elektroodi nullpunkti CNC-elektroodimasinast kuni EDM-i tabelini identsena.
Tehnoloogiline protsess
CNC electrode machining: the electrode blank is clamped in an R-Type electrode holder. Because the holder centers the blank automatically, the milled electrode is concentric with the datum from the very first cut. For round graphite or copper electrodes, the R-Type ER32 Collet for EDM Electrode Holder keeps the shank firmly on axis.
Kontrollimine ja kalibreerimine: valmis elektrood liigub mõõtejaama, kui hoidik on endiselt kinnitatud. Kasutades R-tüüpi CNC-kalibreerimisplokki EDM-i tööks hoidmiseks, kontrollib operaator nullpunkti kiiresti, nii et iga elektrood kannab järgmisse etappi teadaoleva ja kontrollitud viite.
Roughing EDM: elektrood on lukustatud EDM-masina padrunisse. Kuna padrun tagastab iga elektroodi samale viitepunktile, algab jämedusäde täpselt sealt, kus programm seda eeldab, tsükkel tsükli järel.
Viimistluselektrood: kui töötlemiselektrood on ära kasutatud, langeb samale hoidikule kinnitatud viimistluselektrood samasse nullpunkti. Ei mingit uuesti sondeerimist, nullimist ega oletamist. Nii sulanduvad õõnsused seinad ilma astmeteta ja viimistluskvaliteet püsib ühtlane ka hilistel vahetustel.
Põhiline tööpõhimõte
R-tüüpi EDM-i tööhoidmissüsteem on standardiseeritud kiirvahetatav tööhoidmisplatvorm stantsitud EDM-i jaoks. R-seeria hõlmab padruneid, hoidikuid, pikendusvardaid, tsenderdusi ja tsentreerimisplaate, mis kõik lukustuvad ühe universaalse tugipunkti külge.
Südamiku konstruktsioon eraldab kinnitamise asukoha määramisest: tugipunkt fikseeritakse masinale ja hoidik kinnitatakse või vabastatakse sekunditega. Kuna igal komponendil on sama viide, saab elektroode kiiresti vahetada ilma uuesti sondeerimata või uuesti nullimata.
Seetõttu on R-Type süsteem standardne valik elektroodide tööks vormitöökodades, automaatsetes elektroodivahetajates ja robotiseeritud EDM-elementides.
Praktilised strateegiad
Kuidas lühendada üleminekut minutitelt sekunditele?
Kasutage sagedaseks vahetamiseks pneumaatilisi kiirkinnituspadruneid. R-Type D150 pneumaatiline EDM padrun vabastab ja lukustub ühe õhusignaaliga, sobib ideaalselt elektroodidele, mida vahetatakse mitu korda vahetuses.
Kuidas hoida EDM-masina lõikamist järgmise elektroodi ettevalmistamise ajal?
Paigaldage elektroodid pingi tagavarahoidikutele, seejärel vahetage hoidik lihtsalt masina juures. R-Type 9-in-1 pneumaatiline EDM padrun võimaldab teil valmistada mitu elektroodi ühe seadistuse käigus, mis säästab reaalselt aega mitme elektroodi õõnsusega töötamisel.
Kuidas muuta süsteem olemasoleva töövooga sobivaks?
Alustage ühest padrunist ja hoidikute komplektist oma kõige sagedamini kasutatavate elektroodide suuruste jaoks, seejärel laiendage hoidiku ja tsentreerimisplaatide perekondi samm-sammult.
Peamised kaalutlused
Kas töötlete suuri või väikeseid elektroode?
D150 ja D100 padrunid sobivad keskmistele kuni suurtele elektroodidele; 54x54 või 70x70 tsentreerimisplaatidega kompaktsed hoidikud sobivad väiksematele ülitäpsetele elektroodidele.
Manuaalne või pneumaatiline?
Manuaalsed mudelid pakuvad tavapärase EDM-i jaoks töökindlust ja madalaid kulusid; pneumaatilised mudelid valmistavad teid ette automatiseerimiseks ja robotelektroodide vahetamiseks.
Kas kavatsete hiljem automatiseerida?
Valige kohe pneumaatilised padrunid ja nullpunkti kaubaalused, et teie tulevane robot või kaubaaluse element saaks ühenduse luua ilma ümberehituseta.
Miks valida JWGRIP?
JWGRIP on professionaalne EDM-i tööhoidjate tootja. Paigalduspinnad on täpselt lihvitud ning iga padrun, hoidik ja tsentreerimisplaat kontrollitakse enne saatmist korratavuse suhtes, nii et erinevatest partiidest pärit komponendid on omavahel asendatavad.
Tarnime täielikke R-tüüpi komplekte – padrun, hoidik, pikendusvarras, tsang ja tsentreerimisplaat – ühest allikast, kõrvaldades liidese mittevastavuse probleemid.
Toetame kohandatud suurusi ja spetsiaalseid geomeetriaid ning meie insenerid aitavad teil kohandada komponente teie EDM-masina mudeli ja elektroodi rutiiniga.
Tüüpilised rakendusstsenaariumid
Survevormide, survevaluvormide ja vormiõõnsuste stantsimistöötlemine.
Mitmeelektroodiline järjestikune erosioonitöötlus, mis nõuab nullpunkti järjepidevust töötlemis- ja viimistlusprotseduuride vahel.
Vormitöötlemise töökojad, mis valmistuvad poolautomaatsete või täisautomaatsete EDM tootmiselementide ehitamiseks.
CNC abiseadmetel teostatud elektroodide eelkalibreerimistööd.




- View as
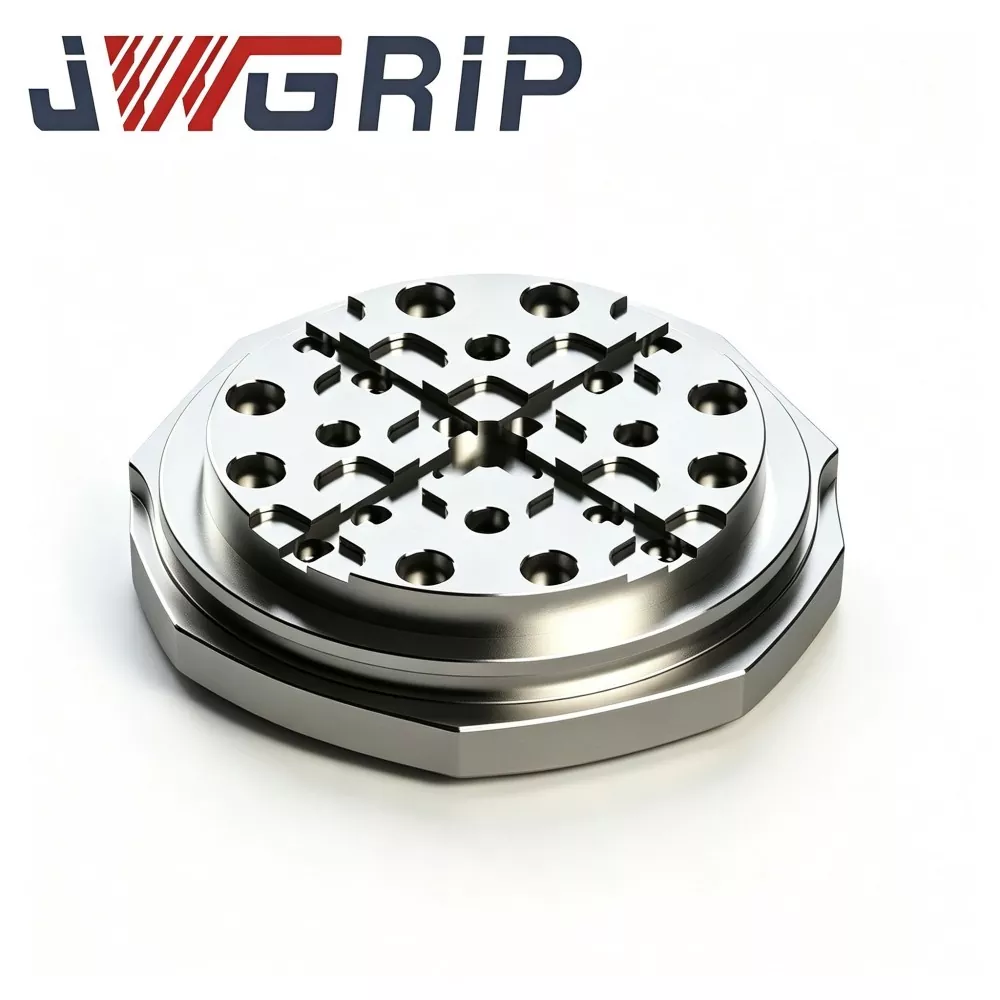
R-tüüpi 156 mm EDM-alus nullpunkti töötamiseks
JWGRIP, kogenud tarnija, kes tarnib tõestatud ODM-lahendusi ülitäpse EDM-i tööhoidmise riistvara jaoks, pakub jäiga konstruktsiooniga R-tüüpi 156 mm EDM-alust Zero Point Workholdingile, mis on keskmistes ja suurtes vormide valmistamise tehastes kasutatava EDM-i protsessidevahelise ülekande põhikomponent. Valmistatud pingevabast eelkarastatud legeerterasest, see läbib mitmetsüklilise termilise stabiliseerimise, R-tüüpi üleminekusoonega töötlemise ja kogu pinna ülitäpse lihvimise. Varustatud laastude ümbersuunamise drenaažiarhitektuuriga EDM-paagi keskkonna pritsimiseks, selle ainulaadne R-kujuline pingevabastussoon levitab korduvatest nullpunkti lukustus-avamistsüklitest tulenevat suurt kohalikku pinget ja pärsib asukoha määramise nullpunkti näo mikrodeformatsiooni pärast pikaajalist tsüklilist töötamist.
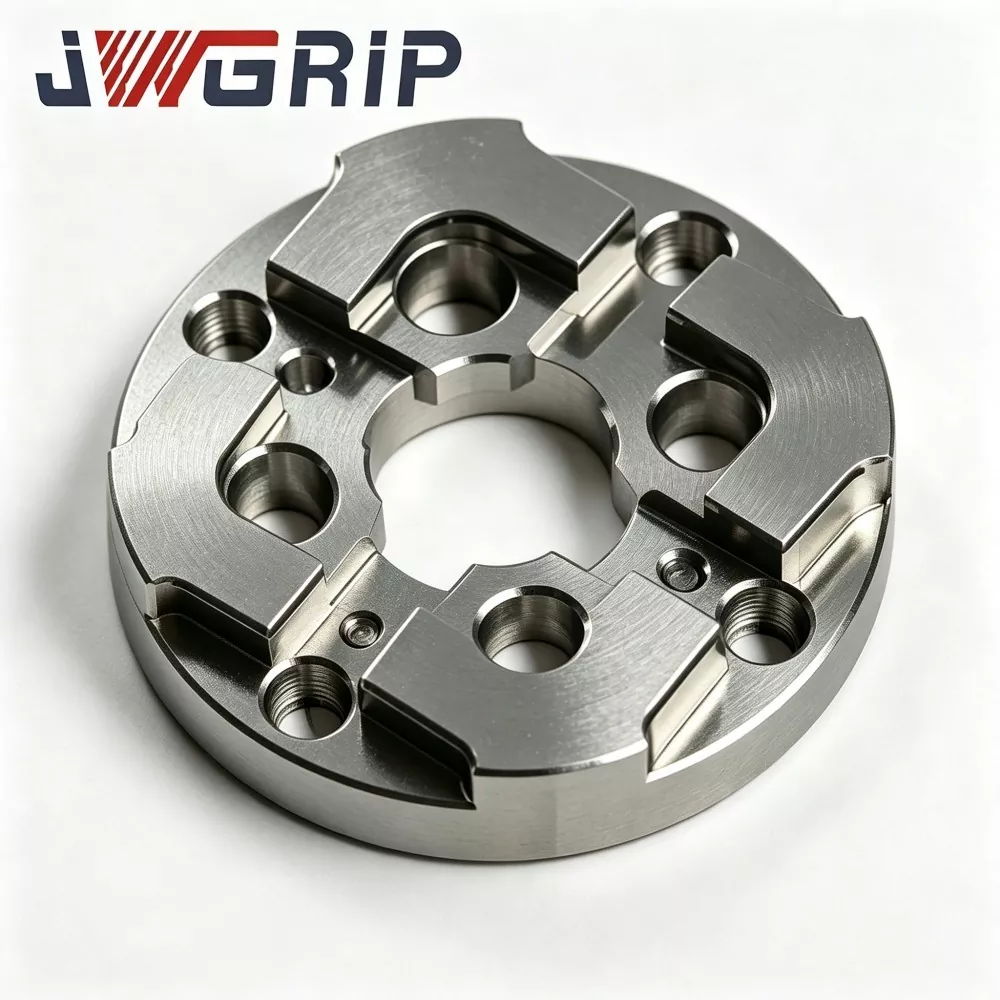
75 mm EDM nullpunkti tsentreerimisplaat
JWGRIP on 75 mm EDM-i nullpunkti tsentreerimisplaadi professionaalne tootja ja tarnija Hiinas, pakkudes tehase otsevarustust ja kohandatud konstruktsiooni kohandamist keskmise suurusega ja suurte valuvormide valmistamise töökodade jaoks kogu maailmas. See on kõrge stabiilsusega integreeritud nullpunkti positsioneerimisseade, mis on spetsiaalselt välja töötatud süvis EDM nullpunkti kinnitussüsteemide jaoks. See integreerib tugevdatud deformatsioonivastase struktuuri ja ülitäpse nullpunkti sobitamise etaloni ühte seadmesse, tagades nullpunkti kiire taastamise sagedase vormivahede vahetamise ja mitme elektroodiga partii töötlemise ajal.

R-tüüpi 54x54 EDM-i tsentreerimisplaat
JWGRIP on professionaalne R-tüüpi 54x54 EDM-i tsentreerimisplaadi tootja ja tarnija Hiinas, mille standardsed spetsifikatsioonid on täielikult laos olemas ja toetab ülemaailmseid hulgitellimusi kompaktsete EDM-masinate ja täppisvormide töökodade projektidele. See on kulumiskindel ülitäpne integreeritud positsioneerimise etalonseade, mis on spetsiaalselt konstrueeritud väikesemahuliste EDM-seadmete, minielektroodide rakiste ja mitme õõnsusega täppisvormide töötlemise stsenaariumide jaoks. See integreerib optimeeritud R-tüüpi üleminekupositsioneerimise õlastruktuuri ja termiliselt stabiilse mehaanilise jõudluse ühte ühikusse, kõrvaldades traditsiooniliste täisnurksete miniatuursete tsentreerimisplaatide lihtsa ekstrusioonikulumise ja nurgahakkimise vead.
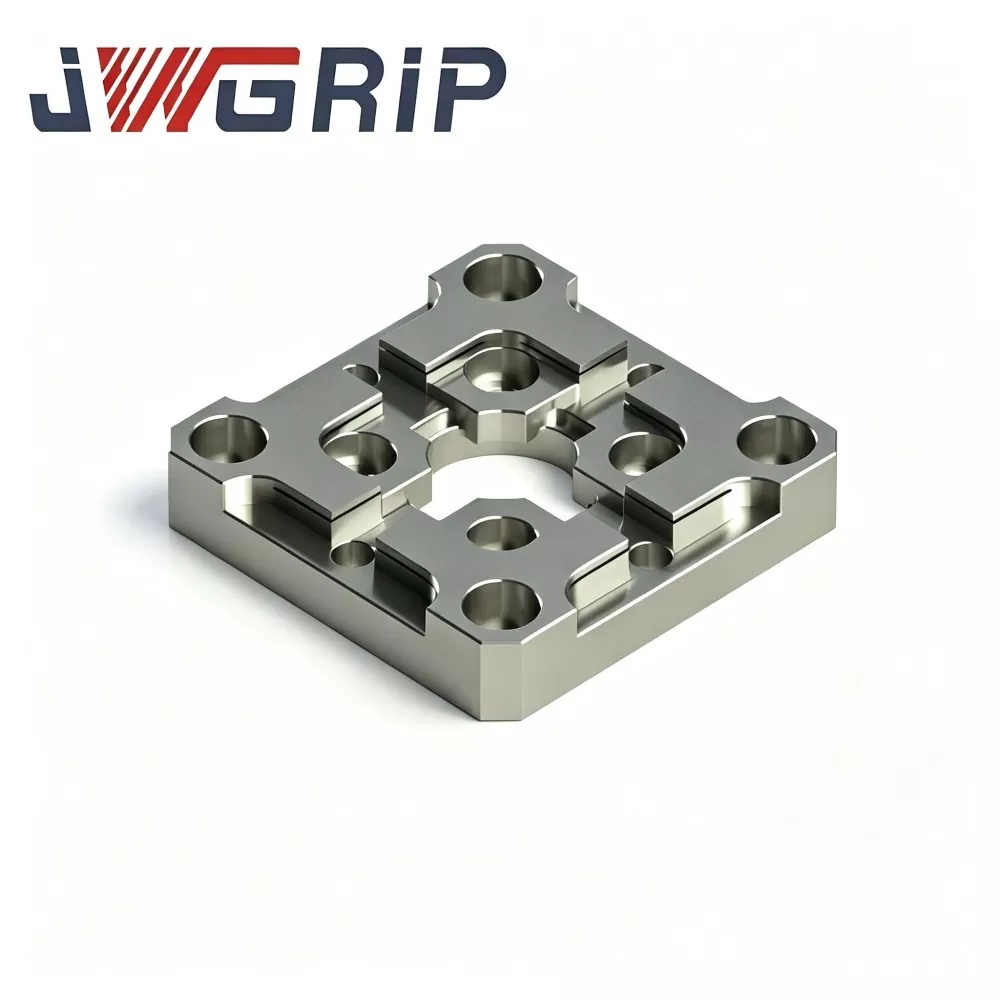
R-tüüpi 70x70 EDM-i tsentreerimisplaat
JWGRIP on professionaalne R-Type 70x70 EDM-i tsentreerimisplaadi tootja ja tarnija Hiinas, pakkudes otse tehase tarnimist ja kohandatud konstruktsioonimuudatusi, et rahuldada erinevaid EDM-i kinnitusdetailide paigutuse nõudeid. See on ülitäpne integreeritud elektroodide positsioneerimise etalonseade, mis on spetsiaalselt optimeeritud süvistatavate EDM-vormide valmistamise töökodade jaoks, keskendudes kiirele tsentreerimisele ja korduvatele elektroodide positsioneerimise ülesannetele. See integreerib pingega hajutatud R-tüüpi sisemise faasi üleminekustruktuuri ja ülistabiilse võrdlusaluse positsioneerimise jõudluse ühte kompaktsesse seadmesse, lahendades tõhusalt traditsiooniliste lamedate tsentreerimisplaatide teravate servade kulumise ja triivimise vead.
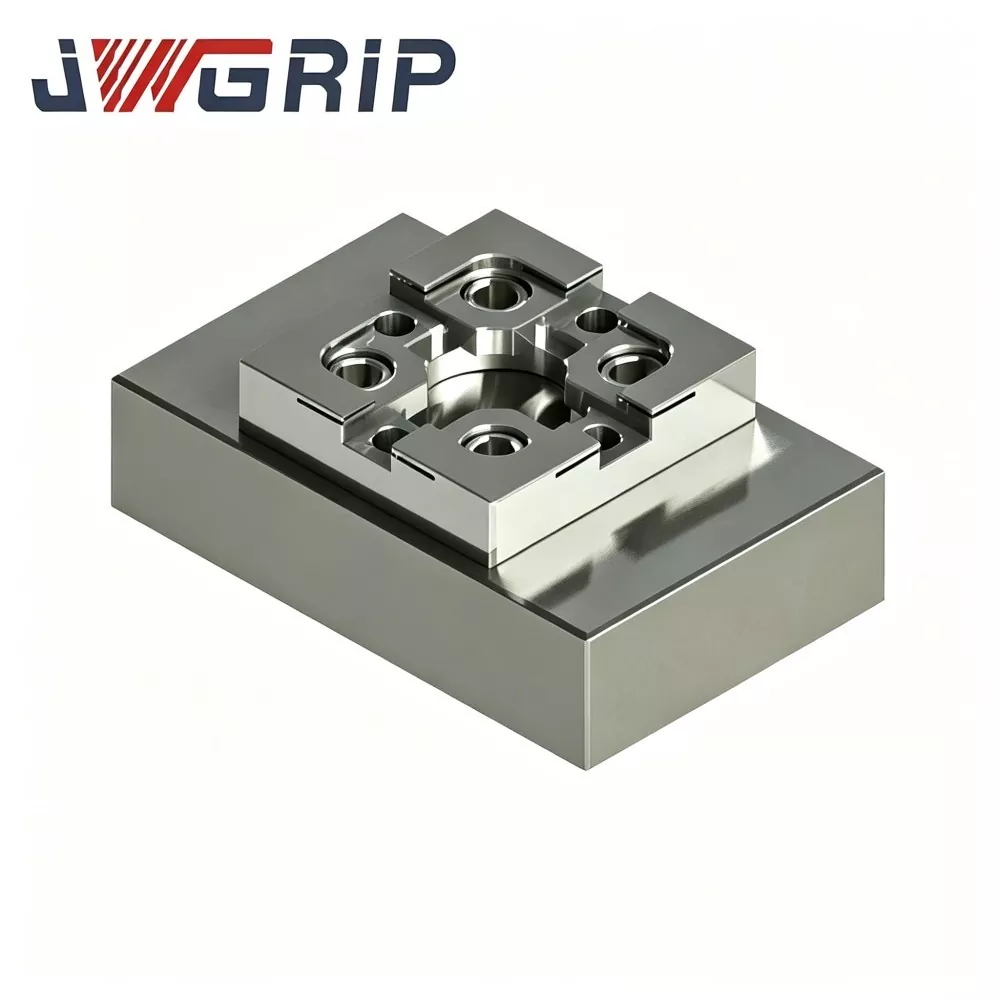
R-tüüpi CNC kalibreerimisplokk EDM-i tööks hoidmiseks
JWGRIP, usaldusväärne tehasest otse ja professionaalne täppis-EDM-i tööhoidmise tarvikute eksportija, tarnib suure täpsusega R-tüüpi CNC-kalibreerimisplokke EDM-i tööhoidmiseks, hulgitellimusel ja joonistel põhinevate kohandatud projektide jaoks. See kalibreerimisplokk, mis on valmistatud stabiliseeritud tööriistaterasest, millel on pinget leevendav vanandamine, mitmetahuline CNC-freesimine ja ülitäpne pinnalihvimine, säilitab stabiilse geomeetrilise tolerantsi sagedaste temperatuurikõikumiste ja korduva sondiga kokkupuute korral. Ainulaadne R-tüüpi ümardatud võrdlusnurk vähendab teravate servade kulumise riski ja edastab korduvad koordinaatide nihkeandmed.

R-tüüpi pneumaatiline veotiisl EDM-elektroodihoidja jaoks
JWGRIP on Hiinas EDM-elektroodihoidiku jaoks mõeldud R-tüüpi pneumaatilise veotiisli professionaalne tootja ja tarnija, mille standardsed spetsifikatsioonid on täielikult laos olemas ja võtab vastu ülemaailmseid hulgitellimusi automatiseeritud intelligentsete vormitöökodade projektide jaoks. See on suure töökindlusega integreeritud pneumaatiline tõmbekomponent, mis on spetsiaalselt loodud mehitamata automatiseeritud süvistusseadmete EDM tootmisliinidele. See integreerib optimeeritud R-tüüpi pingega tasakaalustatud jõuülekandestruktuuri ja suure kõvadusega korrosioonivastase mehaanilise jõudluse ühte seadmesse, välistades pinge nõrgenemise, kohaliku pinge kontsentratsiooni ja traditsiooniliste sirge kerega veotiislite kerged kulumisdefektid.
JWGRIP on professionaalne R-tüüpi EDM-i tööhoidmissüsteem tootja ja tarnija Hiinas. Tervitame teid meie tehasest konkurentsivõimelise hinnaga kvaliteetsete toodete hulgimüügiga.
Uudiste soovitused