Eesti Keel
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

EDM-padrunite tootja täpsuse ja töökindluse tagamiseks
Wire EDM Chucksi pühendunud töökohtade arendajanaJWGRIPtoodab väikese moonutusega käsitsi kruustangeid, pneumaatilisi kinnitusmooduleid ja mitmes suunas reguleeritavaid kinnitusvahendeid täppiskomponentide tehastele, tööriistade ja stantside valmistajatele ning kinnitusdetailide hankimise inseneridele, keda vaevavad osade deformatsioon, positsioonide nihkumine ja halb korratavus veealusel traadi lõikamisel.
Põhikomponendid kasutavad pingevaba legeerterast peeneks lihvitud kinnituspindadega, et vähendada õhukeste, habraste või miniatuursete toorikute puhul pigistamisest tingitud kõverust. Need kinnitussõlmed taluvad veevoolu mõju ja hoiavad ära nullpunkti triivimise pikaajalise vee all töötlemise ajal. JWGRIP pakub kaR-tüüpi EDM-i tööhoidmissüsteemja EROWA-ühilduv EDM-i tööhoidmine, mis tagab protsessidevahelise asukoha määramise järjepidevuse uputus-EDM-i ja traatlõiketöötluse töövoogudes.
Enamik stantsimistehaseid keskendub traatlõikemasina jõudlusele ja messingtraadi kvaliteedile, alahinnates samal ajal, kuidas kinnitusjõud ja kinnituste jäikus mõjutavad lõplikke mõõtmeid. Õhukeseseinalised sisetükid, pisikesed vormitihvtid ja õrnad stantsitud komponendid on ebaühtlase pigistusjõu suhtes äärmiselt tundlikud. Tavalised lamedad klambrid või lihtsad kruusid tekitavad pärast pingutamist sageli lokaalset deformatsiooni. Kui töödeldav detail on kinnitamise ajal moonutatud, vabaneb sisemine pinge järk-järgult vette kastetud tööpaagis, mis põhjustab osade nihkumise, profiilivea ja ebaühtlase lõikevahe.
Uuesti kinnitamine sekundaarseks viimistluseks suurendab veelgi nihkeriski. Paljud turul olevad üldised padrunid on algselt mõeldud kuivas keskkonnas freesimiseks; nende struktuurne jäikus ja tihendusvõime ei suuda kohaneda pideva vee loputamise, vibratsiooni ja temperatuurimuutustega traat-EDM-masinates, mille tulemuseks on ebastabiilne asukoha määramine pärast osade partiide töötlemist.
Millised konstruktsiooniomadused eristavad selleks otstarbeks ehitatud kinnitusseadmeid tavalistest üldotstarbelistest kruustangidest, mida kasutatakse vee all traadi lõikamiseks?
Üldotstarbelised mehaanilised kruusid on optimeeritud paksude toorikute jaoks kuivlõikamise tingimustes. Nad võtavad harva arvesse õhukeseseinaliste toorikute detailide deformatsiooniriske, pidevat kokkupõrget veega või traadi lõikamise ülesannete jaoks vajalikku mitme nurga joondamise vajadust. Seevastu Wire EDM padrunid on täielikult optimeeritud veealuse traadi lõikamise stsenaariumide jaoks. Täppistöötamiseks mõeldud traat-EDM-vise tagab väikese partii prototüüposade usaldusväärse käsitsi kinnitamise ja ligipääsetava paigaldusruumiga.
Pneumaatiline padrun Wire EDM Workholdingile pakub reguleeritavat, korratavat kinnitusjõudu, et vältida õhukese seinaga habras tooriku ülepigistamist masstootmise keskkondades. Unoset Adapter koos RSM 50 kaubaaluste komplektiga traat-EDMi jaoks võimaldab kiiret kaubaaluste vahetamist ja nullpunktide pärimist erinevates tööjaamades. Kolmesuunalise reguleerimisega traat-EDM-padrun täpseks tööks hoidmiseks võimaldab operaatoritel korrigeerida tooriku nurganihet ilma osa korduva lahtivõtmiseta. Avatud raamiga konstruktsioon tagab piisava ruumi traatelektroodide läbimiseks, vältides kinnitusdetailide häireid keeruka kontuurilõikamise ajal. Tugevdatud roostevastane töötlus tuleb toime pikaajalise vette kastmisega ja maapinna täpse asukoha määramise küljed hoiavad nullpunkti stabiilsena pideva veejoaga loputamise korral. Mõistlikult valitud padrunid vähendavad pingest põhjustatud deformatsiooni, säilitades tooriku algse geomeetria kogu sukellõiketsükli vältel.
Kuidas saavad stantsimisseadmed miniatuursete ja õhukese seinaga traatlõigatud toorikute puhul vähendada ümbertöötlemise kiirust, mis on põhjustatud kinnitusest põhjustatud deformatsioonist?
Õhukese seinaga ja mikromõõdus osadest on saanud paljude traatlõiketöökodade tavatooted. Liigne või ebaühtlane kinnitusjõud on üks peamisi defektsete traatlõigatud komponentide allikaid. Traadist EDM-padrunid võimaldavad operaatoritel lõpetada eelkinnitamise, nurga joondamise ja nihke mõõtmise väljaspool veega täidetud masinapaaki. Operaatorid kinnitavad toorikud abitöölaudade padrunite külge, kontrollivad tasasust ja asendit ning paigaldavad seejärel kogu kinnitus-tooriku komplekti masina töölauale.
Pneumaatilised variandid võimaldavad kinnitusrõhku peenhäälestada, vältides tõhusalt tooriku liigsest pingutamisest tingitud väändumist. Kui ettevõtted taotlevad ühtset tugipunkti erinevate töötlemisjaamade vahel, saavad need padrunid siduda Quick Change Workholding Systemi moodulitega, võimaldades kiiret kinnituste ülekandmist eelseadistuspinkide, süvistatavate EDM-jaamade ja traatlõikeseadmete vahel. See töövoog väldib osade korduvat lahtivõtmist ja uuesti kinnitamist, vähendab inimtegevusest tingitud joondusvigu ja vähendab oluliselt veealuse traadi lõikamise töötlemisel tekkivate pingete vabanemise tõttu tekkivaid jääke.
Toote peamised tugevused
Madala pingega kinnitusstruktuur vähendab pigistusdeformatsiooni, mis on spetsiaalselt kohandatud õhukeseseinaliste, miniatuursete ja kergesti deformeeruvate täppistoorikute jaoks.
Avatud arhitektuuriga paigutus jätab traatelektroodidele piisavalt liikumisruumi, välistades armatuuri kokkupõrkeohu keeruliste kontuuride lõiketeede puhul.
Mitmed saadaolevad sõidurežiimid: käsitsi mehaaniline lukustus ja reguleeritav pneumaatiline klamber sobivad vastavalt prototüübi arendamiseks ja suuremahulise partii tootmiseks.
Korrosioonivastane pinnatöötlus kohandub pikaajalise vee all töökeskkonnaga, takistades ringleva vee erosiooni ja pikendades kinnitusdetailide hooldustsükleid.
Tootemooduli tutvustus
JWGRIP-i traatlõigatud klambriportfell sisaldab käsitsi kruusid, pneumaatilisi padruneid ja adapteri kaubaaluse komplekte, et katta erinevad traatlõikega tootmisnõuded.
Täppistöötamiseks mõeldud traat-EDM-vise on kulutõhus manuaalne lahendus, mida kasutatakse laialdaselt väikeste partiide stantside osade ja prototüübi proovide töötlemiseks. Pneumaatiline padrun traadist EDM-i tööhoidmiseks omab kontrollitavat väljundjõudu, mis sobib ideaalselt õhukeseseinaliste komponentide masstootmiseks, kus kinnitusjõu järjepidevus on kriitiline. Unoset Adapter RSM 50 kaubaaluste komplektiga traat-EDM-i jaoks toetab kaubaaluste stiilis kiiret vahetamist ja nullpunktide pärimist. Kolmesuunaliselt reguleeritav traat-EDM padrun täpseks tööks hoidmiseks hõlbustab nurga korrigeerimist ilma töödeldavat detaili eemaldamata. Kõik need üksused kuuluvad täielikku Wire EDM Workholding Fixturesi tooteökosüsteemi. Kui stantside sisestuste jaoks on vaja järgnevat süvendus-EDM-töötlust, saavad kasutajad kasutada sobivat riistvara R-tüüpi EDM-i tööhoidmissüsteemist, nii et toorikud säilitavad mitme töötlemisfaasi jooksul ühtsed asukohaviited.
Tüüpilised rakendusestsenaariumid
Neid kinnitusüksusi kasutatakse laialdaselt täppisstantsimise stantside tootmisel, meditsiiniliste mikrokomponentide töötlemisel, pistikuvormide tootmisel ja lennunduse miniatuursete osade traadi lõikamisel. Need sobivad keskmise kiirusega ja kiiretele traadilõikamismasinatele, millega tehakse õhukeseseinaliste sisetükkide, pisikeste mulgurtihvtide, keerukate profiilelektroodide ja kõvasulamist tooriku kinnitustööd. Olenemata sellest, kas paigaldate vanu traadist lõigatud seadmeid või ehitate uusi täppisstantsimiselemente, hästi sobitatud padrunid summutavad kinnitustest põhjustatud deformatsiooni ja parandavad valmiskomponentide lõplikku profiili täpsust. Neid kasutavad laialdaselt täppisstantside tehased, meditsiiniseadmete komponentide tarnijad ja ettevõtted, kes teevad traadi lõikamise allhankelepinguid.
Praktiline viide
Esmalt analüüsige tooriku materjali, seina paksust ja jäikust: õhukeseseinalised kergesti deformeeruvad toorikud peaksid eelistama pneumaatilise jõuga reguleeritavaid mudeleid, et vältida liigseid kinnitusvigastusi. Tugevad paksud stantsikomponendid võivad valida kuluefektiivsed käsitsi kruustangid. Kinnitage lõikekontuuri keerukus ja kontrollige, kas kinnituskonstruktsioon blokeerib traatelektroodi liikumistee.
Hinnake tootmispartiide skaalat: sagedase vahetatava masstootmise stsenaariumide puhul on pneumaatiliste padrunite ja kaubaaluste adapterikomplektide jaoks rohkem kasu. Kui kavatsete seadmeid teiste protsessiseadmetega jagada, kontrollige eelnevalt ühilduvust Quick Change Workholding System liidestega. Kui tekib segadus kinnitusjõu konfiguratsiooni või konstruktsioonivaliku osas, võite vaadata JWGRIPi ametlikke tehnilisi andmelehti ja tooriku korpuse viiteid, et filtreerida sobivad lahendused vastavalt tooriku tegelikele mõõtmetele ja jäikusomadustele.
Soovitused igapäevaseks kasutamiseks
Pideva traadilõikamise käigus koguneb tsirkuleeriv vesi, metallilaastud ja peenosakeste jäägid kinnituslõugadele ja asukohtadele. Õigeaegne prahi eemaldamine lõua soontest ja positsioneerides võrdluspinnad hoiavad ära osakeste põhjustatud kõrguse kõrvalekalde ja tooriku kallutamise. Vältige käsitsi pingutamise ajal liigse jõu rakendamist; ülepingutamine painutab õhukesi toorikuid ja deformeerib ka kinnitusdetaile.
Pneumaatiliste mudelite puhul hoidke sisendõhk puhta ja kuivana, et vältida silindri sisemist roostetamist. Pärast igapäevaseid tootmistsükleid loputage padrunid põhjalikult, pühkige ära veeplekid ja kandke roostevastast kaitset, eriti lõualuude ja lennukite asukoha määramise jaoks. Vahetage kulunud kinnituslõuad perioodiliselt välja, kuna hõõrdunud lõuapinnad põhjustavad vette kastetud lõiketingimustes ebastabiilset hõõrdumist ja libisemisohtu. Head tööharjumused võivad säilitada pikaajalise asukoha stabiilsuse ja väiksema defektimäära ülitäpsete traadilõigatud partiide puhul.



- View as

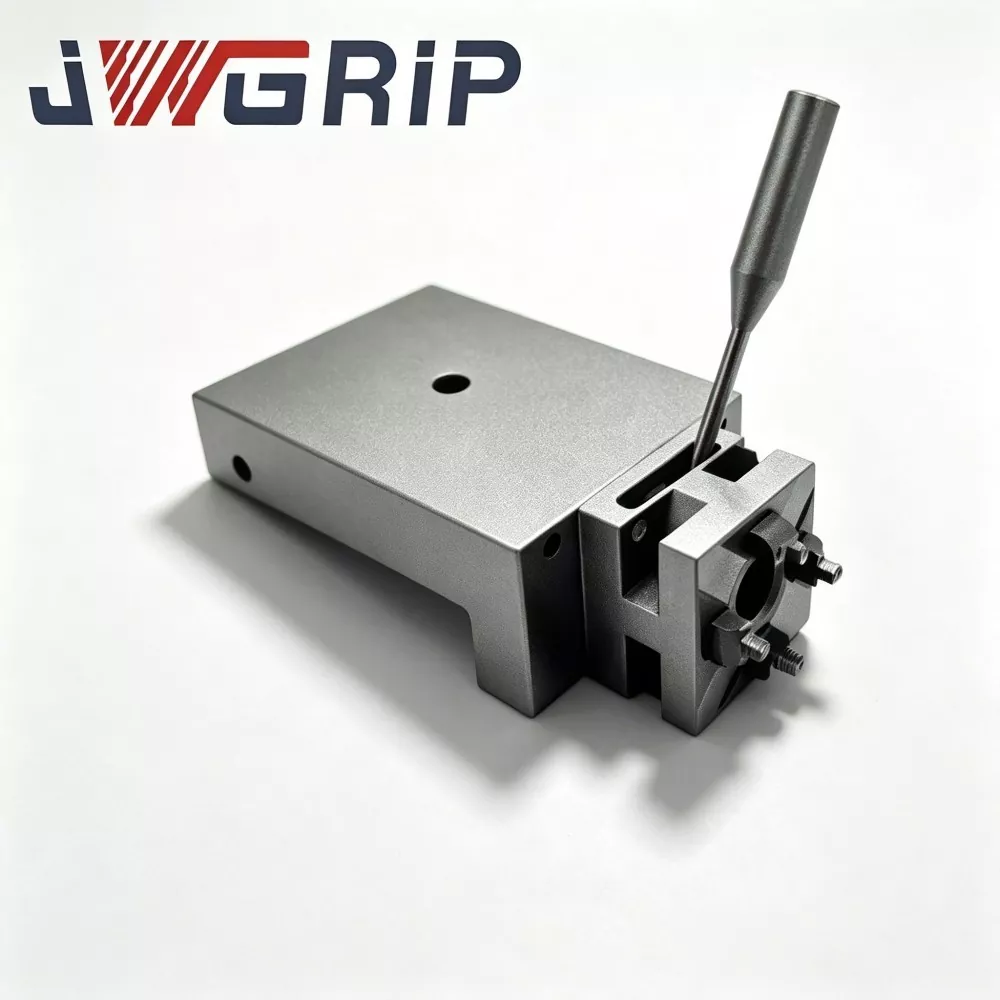
Traat-EDM-padrun täpseks hoidmiseks
JWGRIP on täppistöötamiseks mõeldud traat-EDM padruni professionaalne tootja ja tarnija Hiinas, pakkudes otse tehase tarnimist ja professionaalseid OEM-i modifitseerimisteenuseid ülemaailmsetes suure seguga väikesemahuliste vormide allhanketöökodades. See on kiirelt vahetatav integreeritud kinnitusklamber, mis on spetsiaalselt optimeeritud sagedase traadiga lülitusega EDM-i paindlike tootmiskeskkondade jaoks. See integreerib täppis kiire asukoha määramise liidese ja professionaalse sukeldatud korrosioonivastase konstruktsiooni ühte seadmesse, välistades tüütu täisvalimise ja korduvad ümberkalibreerimise protseduurid, mida nõuavad tellimuste vahetamise ajal traditsioonilised fikseeritud kinnitusdetailid.
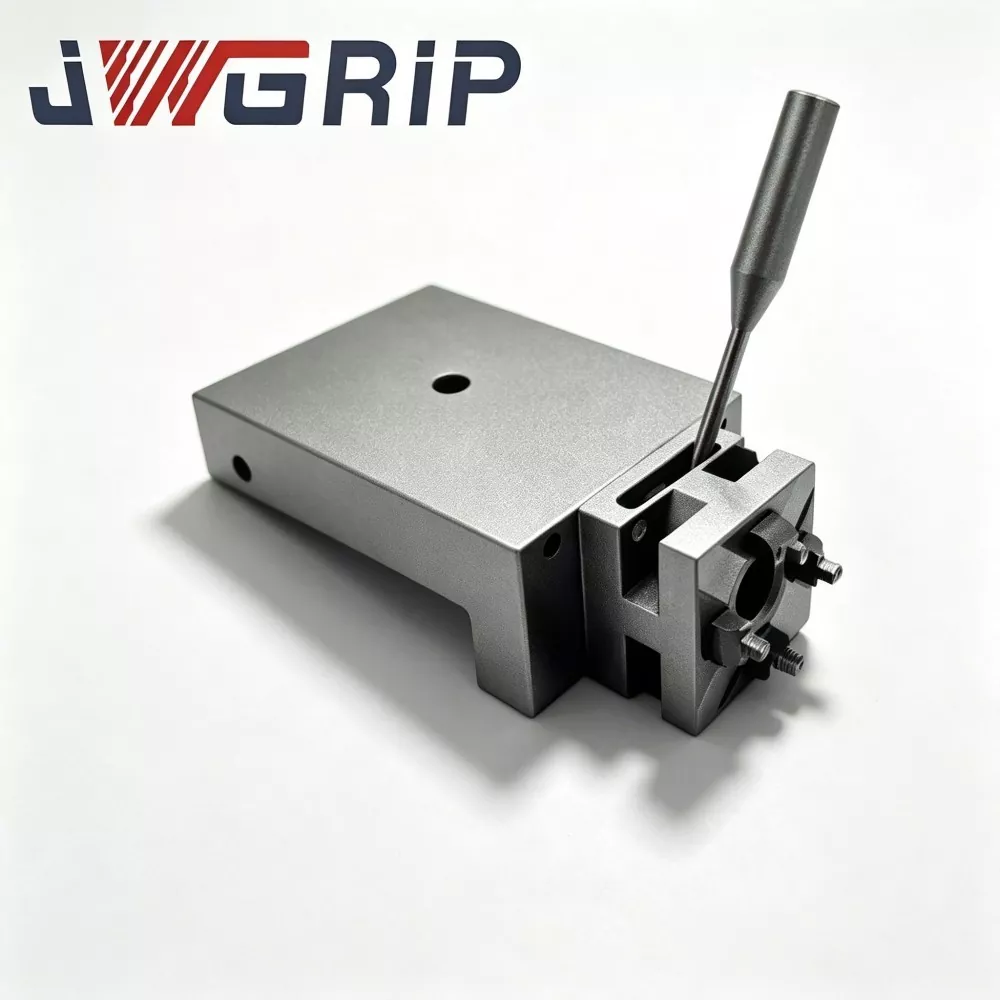
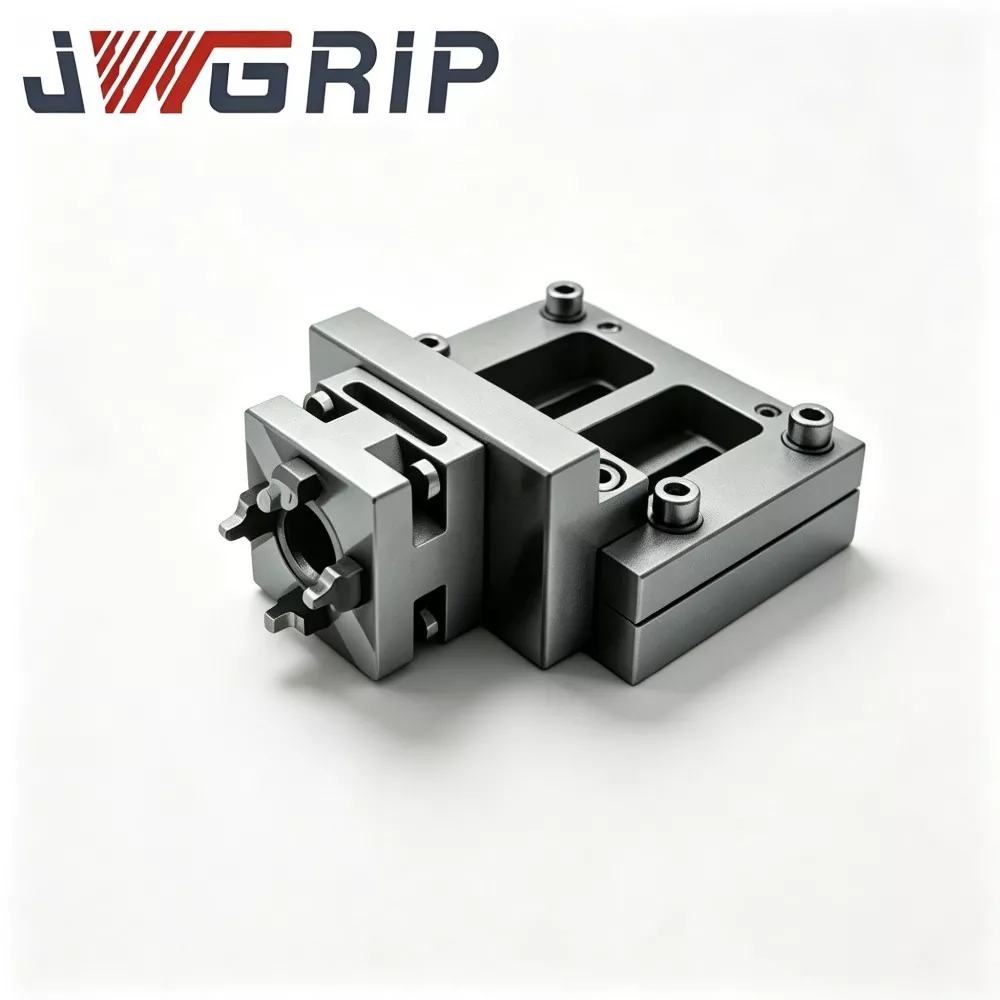
UnoSet Adapter RSM 50 kaubaaluste komplektiga traat-EDMi jaoks
JWGRIP on professionaalne tootja ja tarnija UnoSet Adapter koos RSM 50 kaubaaluste komplektiga traat-EDMi jaoks Hiinas, standardsete komplektidega, mis on täielikult laos ja mis toetab ülemaailmset hulgitellimust vormitehase seadmete renoveerimiseks ja segatud kinnitussüsteemide uuendamise projektide jaoks. See on integreeritud süsteemiülene kinnituste teisenduslahendus, mis on spetsiaalselt loodud traadiga elektromagnetilise töötluse vanade seadmete moderniseerimiseks ja mitmestandardsete kinnitusdetailide ühendamise stsenaariumide jaoks. See integreerib Unoseti standardi üleminekuadapteri ja sobitatud RSM 50 asukoha määramise kaubaaluse terviklikuks komplektiks, täites täpselt Unoseti masinaliidese ja RSM 50 kinnitussüsteemi vahelise mõõtmete ja nullpunktide tühimiku.
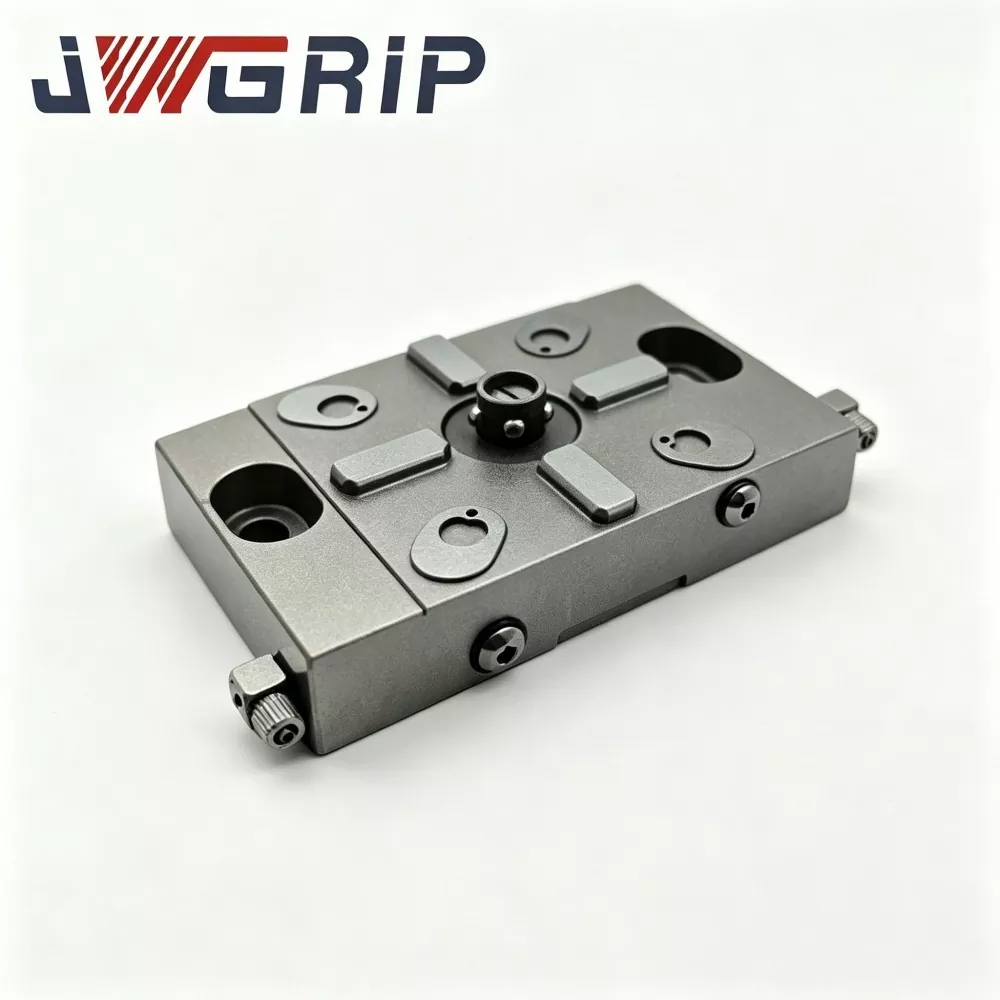
Pneumaatiline padrun traadist EDM-i hoidmiseks
JWGRIP on Hiinas töötav traat-EDM-töökoha pneumaatiliste padrunite tootja ja tarnija, kes pakub tehase otsevarustust ja kohandatud OEM-i konstruktsioonimuudatusi globaalsetele automatiseeritud traadiga lõigatud tootmisliinidele. See on professionaalne korrosioonivastane integreeritud pneumaatiline kinnitusseade, mis on spetsiaalselt loodud täielikult veealuse traadi EDM-i mehitamata töötlemise stsenaariumide jaoks. See integreerib eksklusiivse õhukanali saastevastase struktuuri ja kõrge stabiilsusega pneumaatilise lukustuse ühte seadmesse, kõrvaldades tavaliste kuivtüüpi pneumaatiliste padrunite tavalised vead, nagu vedeliku imbumine, kolvi kinnikiilumine ja kinnitusjõu nõrgenemine veealuses keskkonnas.

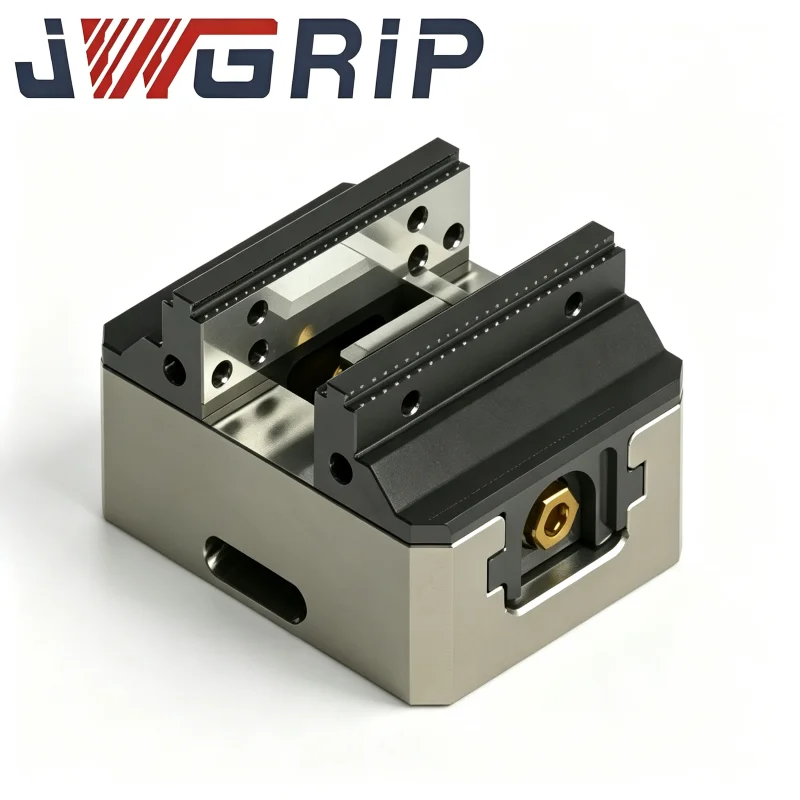
Traadist EDM-kruusid täpseks hoidmiseks
JWGRIP on Hiinas täppistöötamiseks mõeldud traat-EDM-kruuside professionaalne tootja ja tarnija, mille standardmudelid on täielikult laos ja mis toetab ülemaailmset hulgitellimust professionaalsete veealuse traadi lõikamise töökodade jaoks. See on suure jäikusega integreeritud professionaalne kinnitusseade, mis on spetsiaalselt optimeeritud täielikult sukeldatud traadi EDM-i täppistöötluse stsenaariumide jaoks. See ühendab krüogeenselt stabiliseeritud materjali jõudluse ja lõualuu läbipaindevastase tugevdatud konstruktsiooni üheks tervikuks, lahendades tõhusalt tavaliste üldotstarbeliste kruustantide lõualuu kallutamise, ebaühtlase kinnituse ja mikrohälbe probleemid pikaajalises veealuses töökeskkonnas.
JWGRIP on professionaalne Juhtmest EDM padrunid tootja ja tarnija Hiinas. Tervitame teid meie tehasest konkurentsivõimelise hinnaga kvaliteetsete toodete hulgimüügiga.
Uudiste soovitused