Eesti Keel
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик







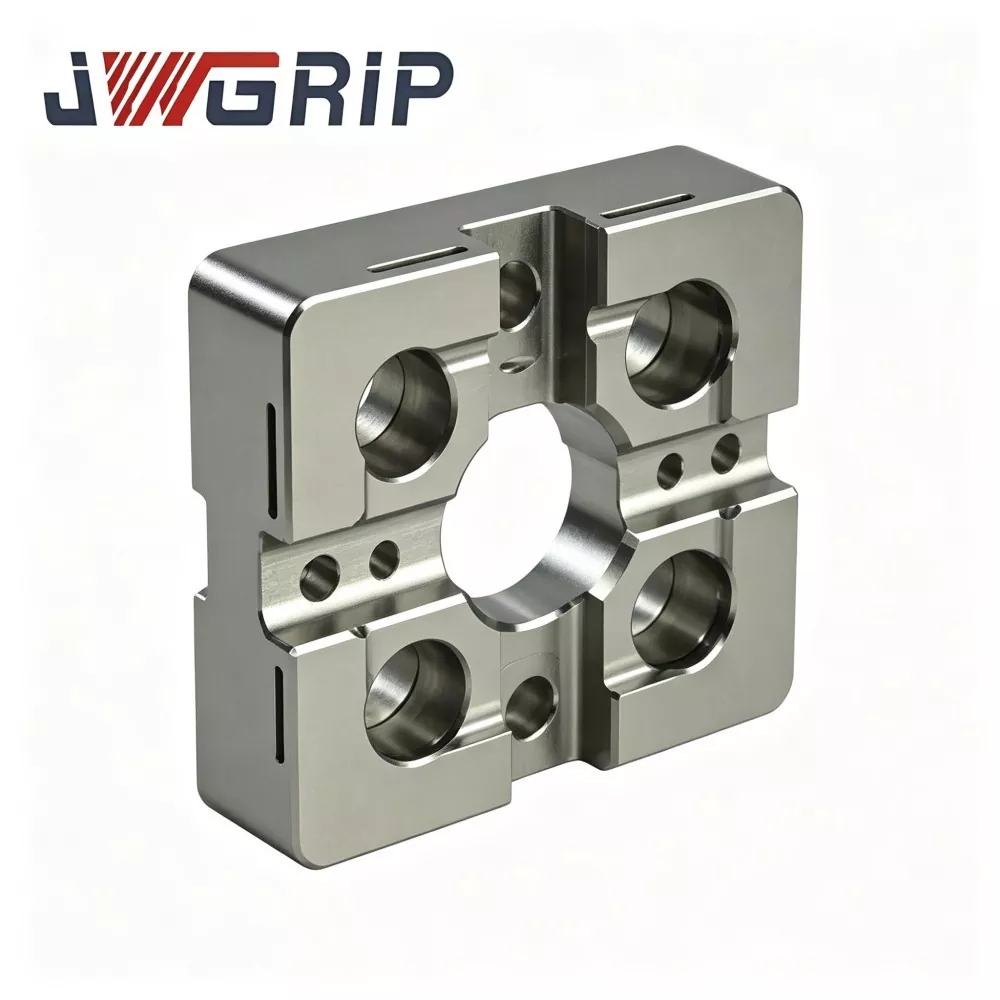
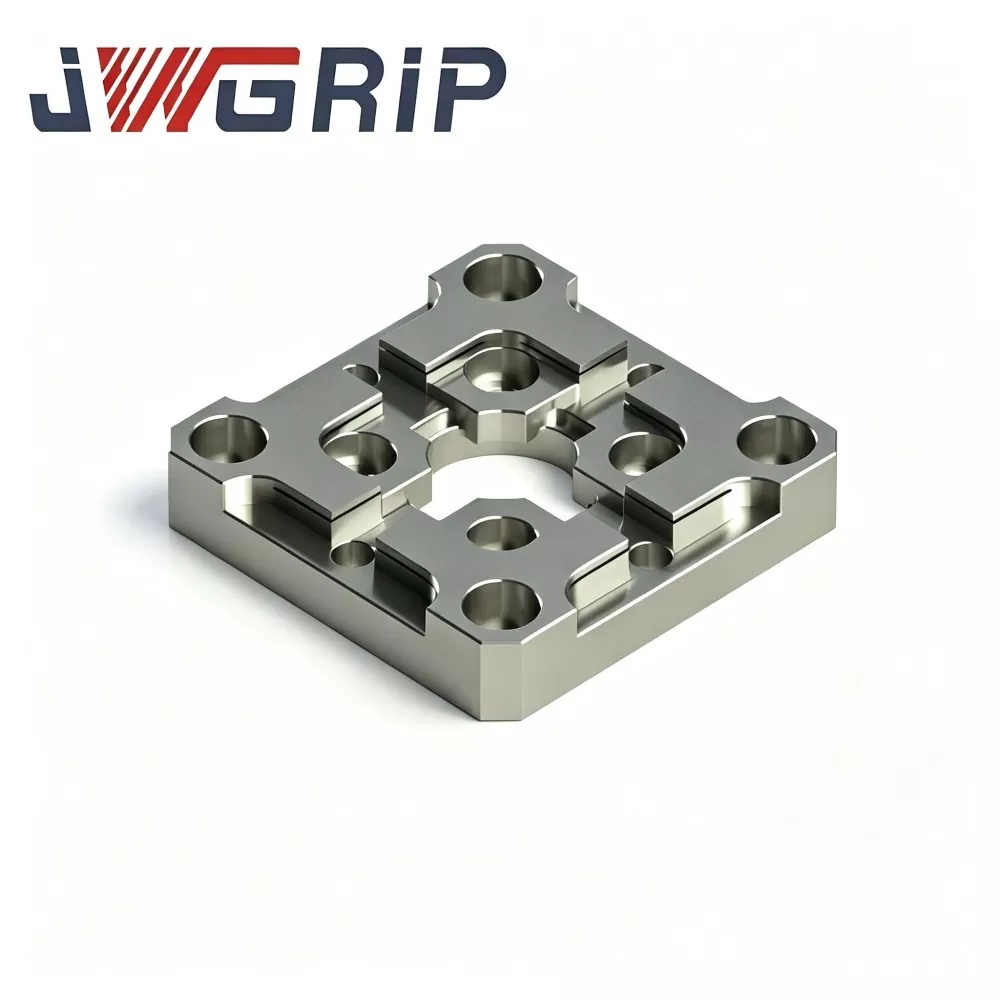
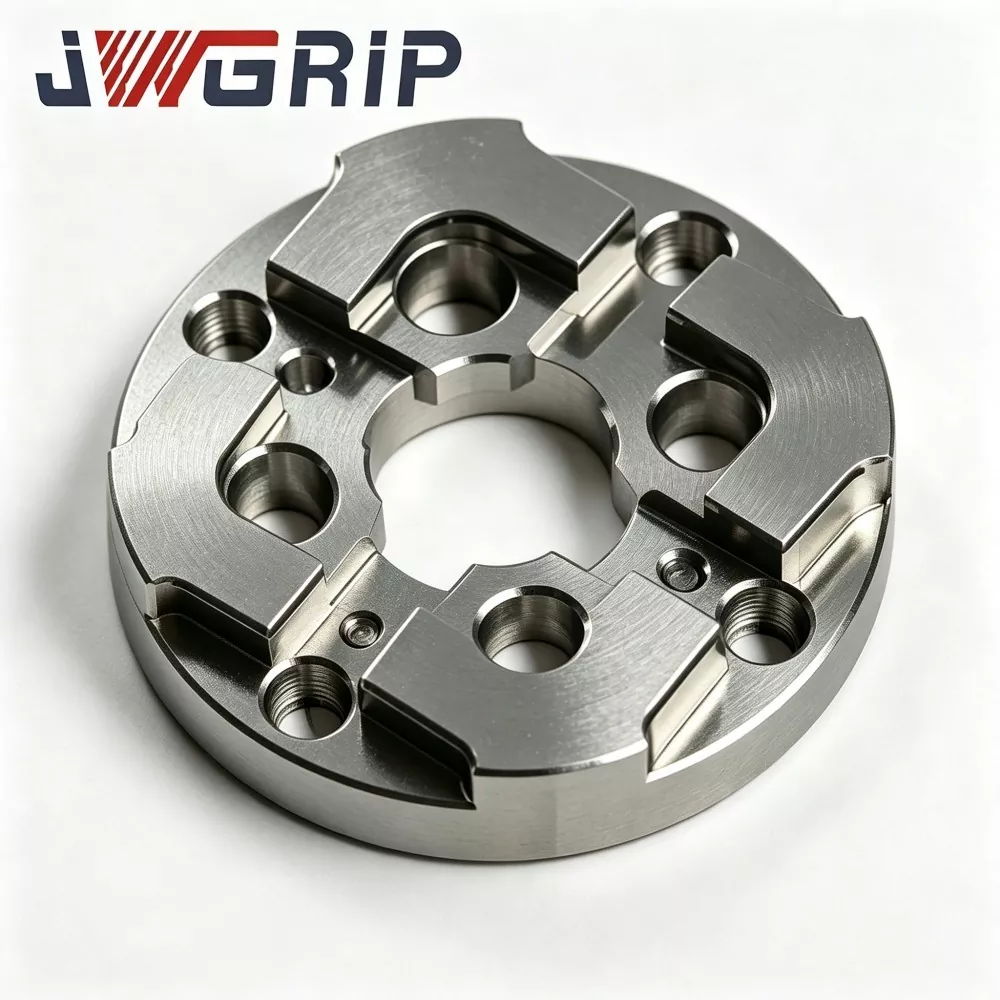
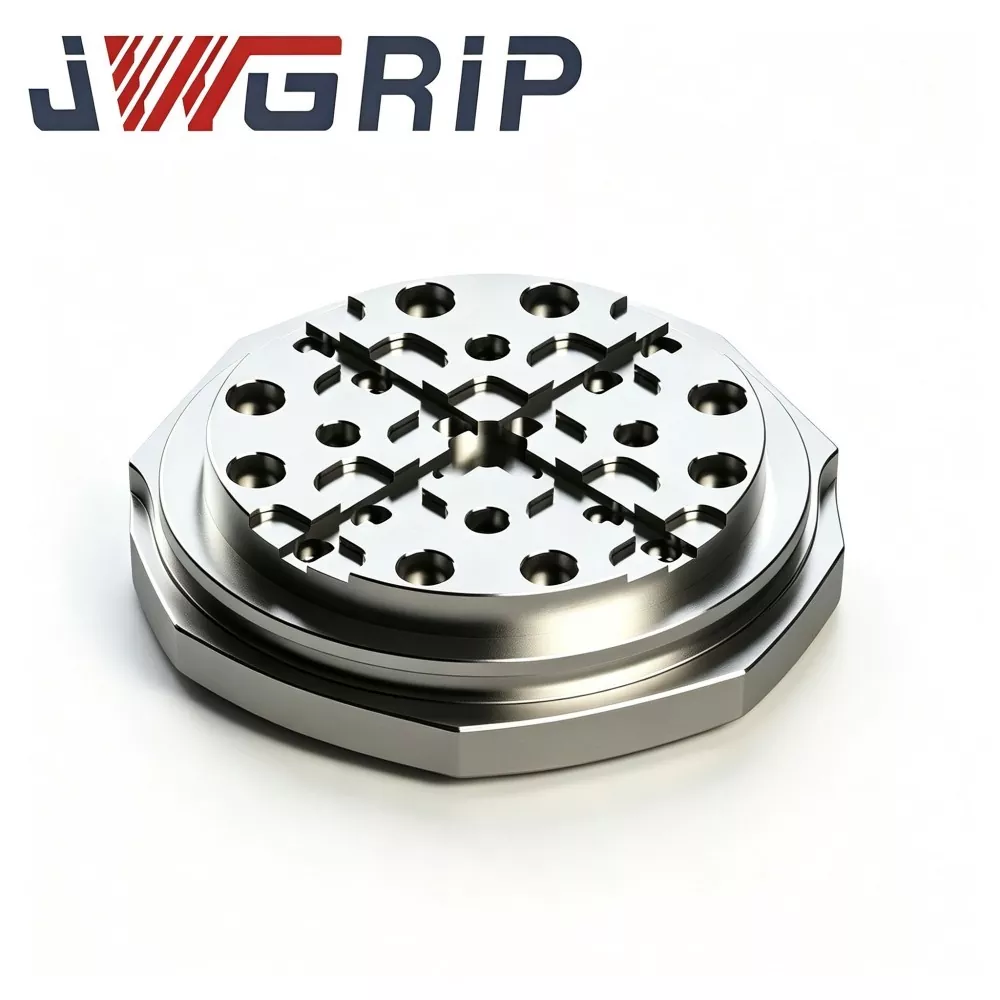
R-tüüpi 54x54 EDM-i tsentreerimisplaat
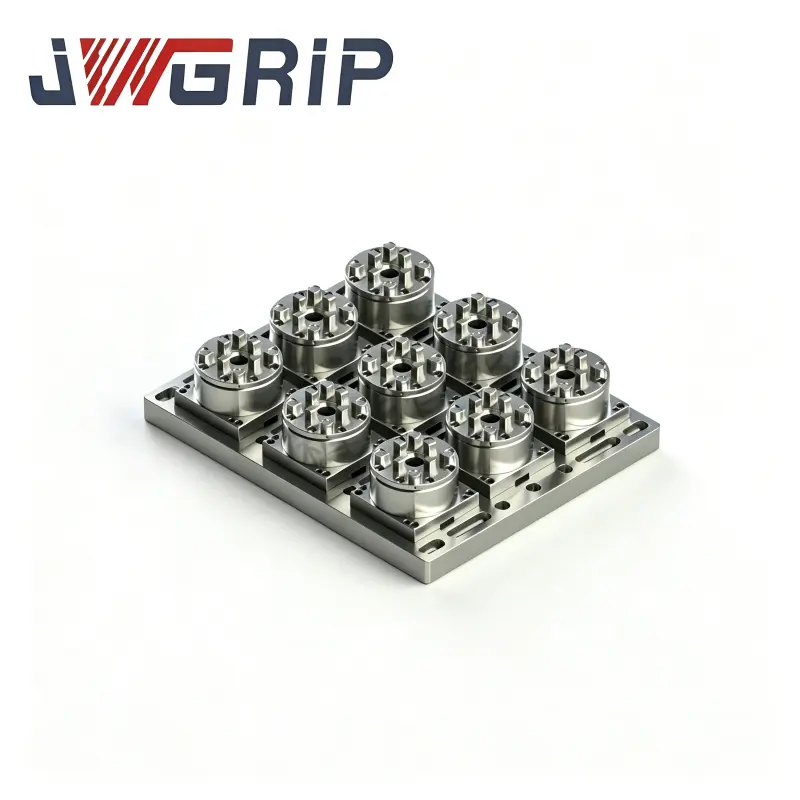
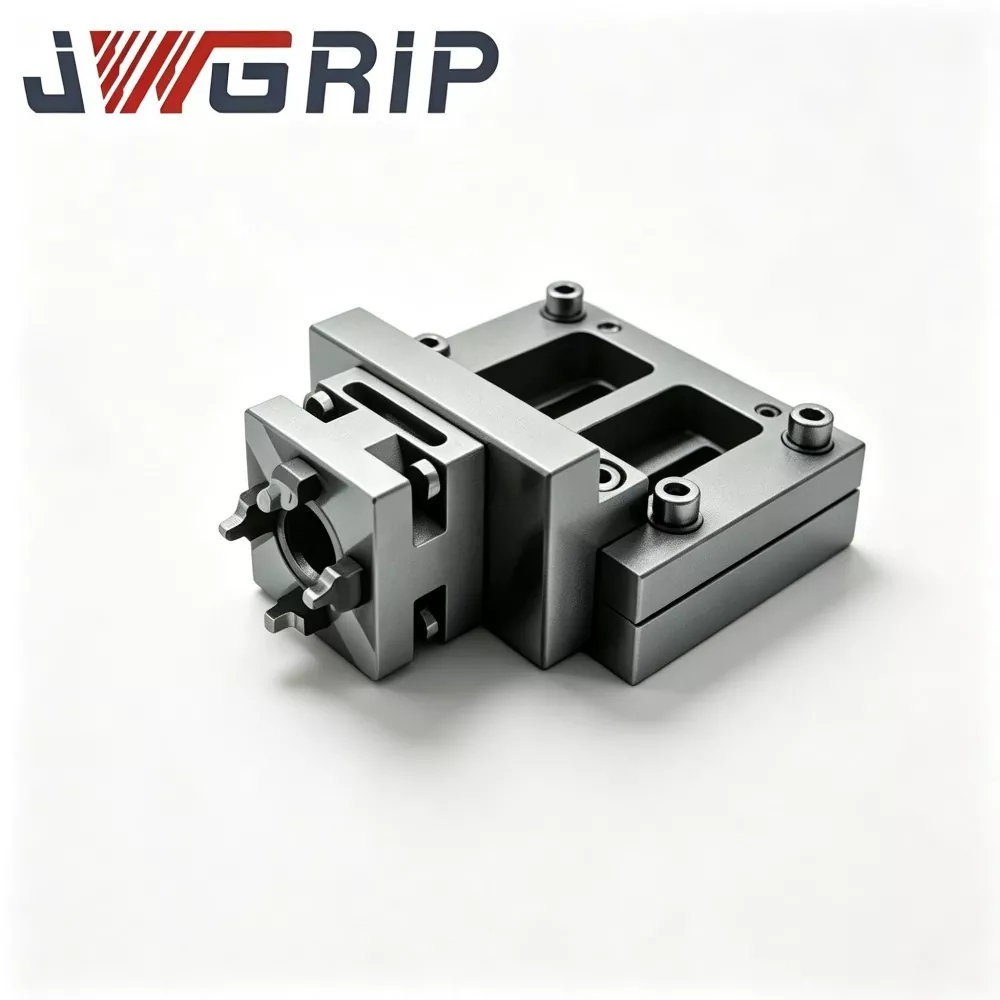
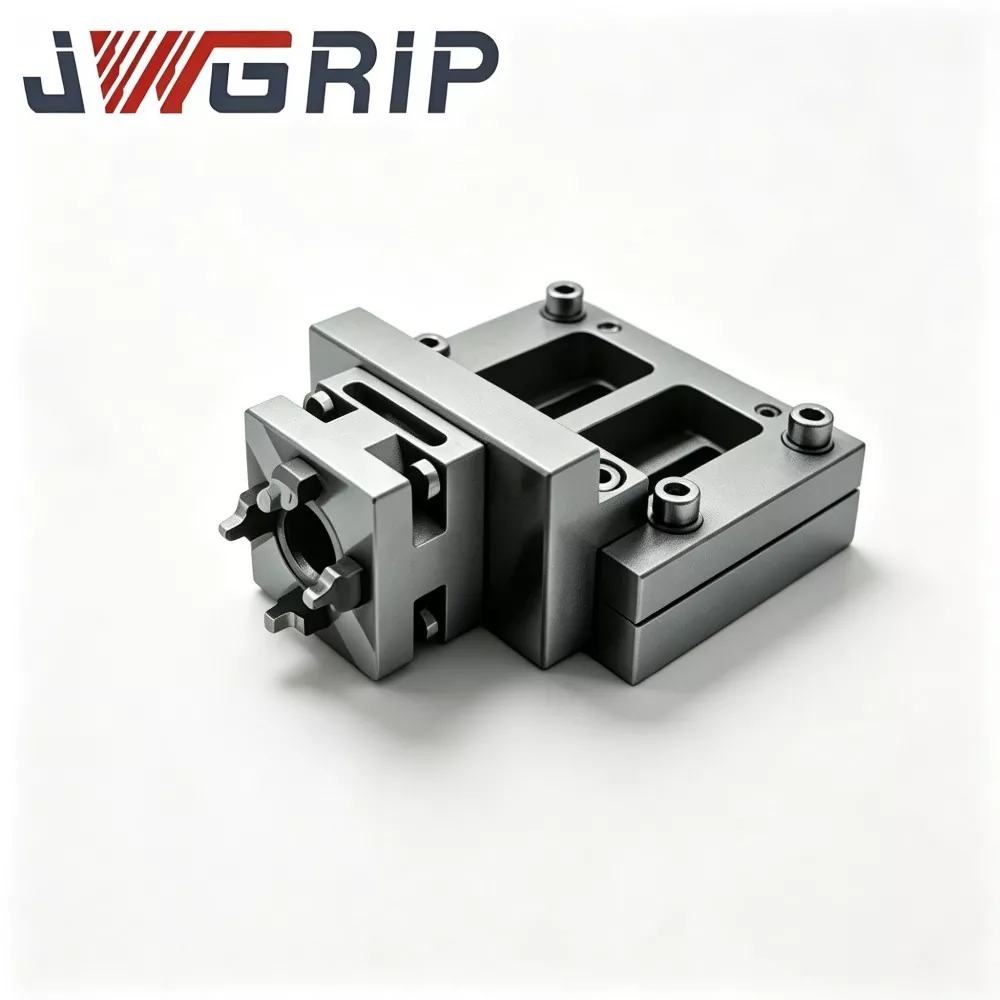
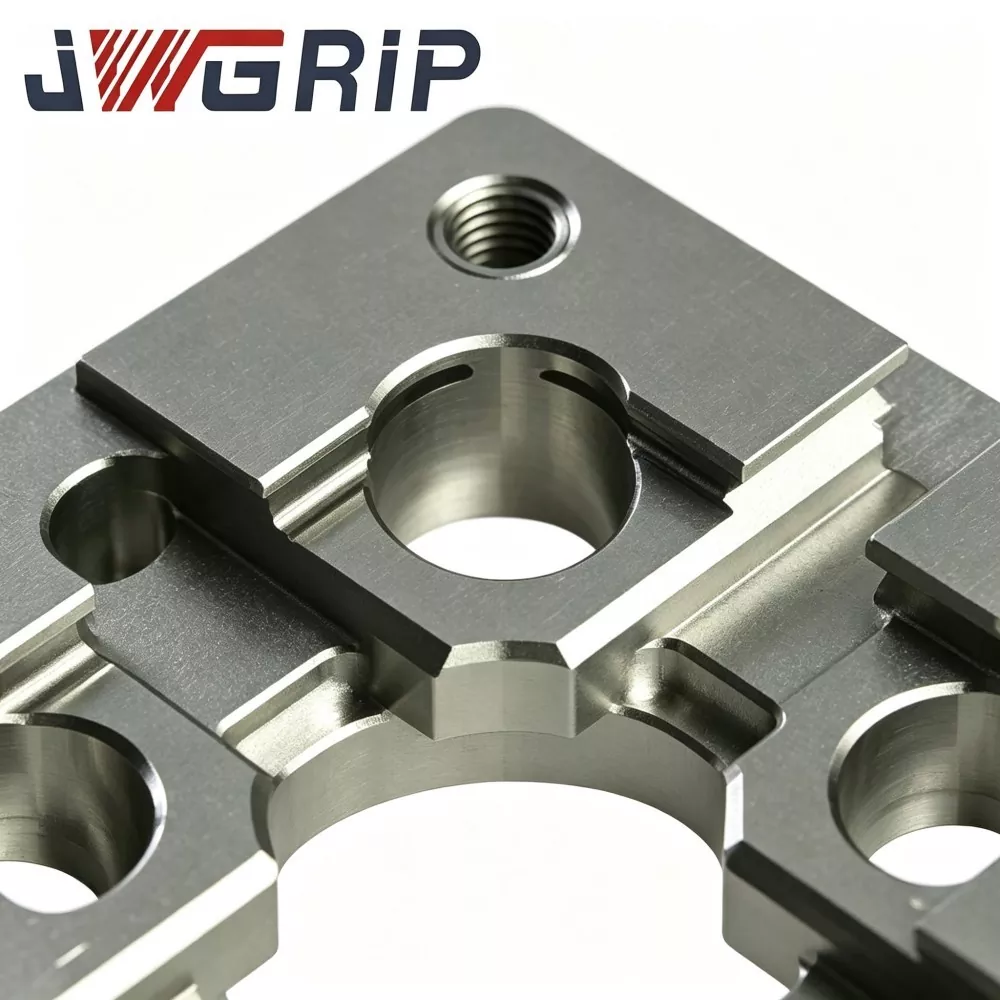
JWGRIP on professionaalne R-tüüpi 54x54 EDM-i tsentreerimisplaadi tootja ja tarnija Hiinas, mille standardsed spetsifikatsioonid on täielikult laos olemas ja toetab ülemaailmseid hulgitellimusi kompaktsete EDM-masinate ja täppisvormide töökodade projektidele. See on kulumiskindel ülitäpne integreeritud positsioneerimise etalonseade, mis on spetsiaalselt konstrueeritud väikesemahuliste EDM-seadmete, minielektroodide rakiste ja mitme õõnsusega täppisvormide töötlemise stsenaariumide jaoks. See integreerib optimeeritud R-tüüpi üleminekupositsioneerimise õlastruktuuri ja termiliselt stabiilse mehaanilise jõudluse ühte ühikusse, kõrvaldades traditsiooniliste täisnurksete miniatuursete tsentreerimisplaatide lihtsa ekstrusioonikulumise ja nurgahakkimise vead.
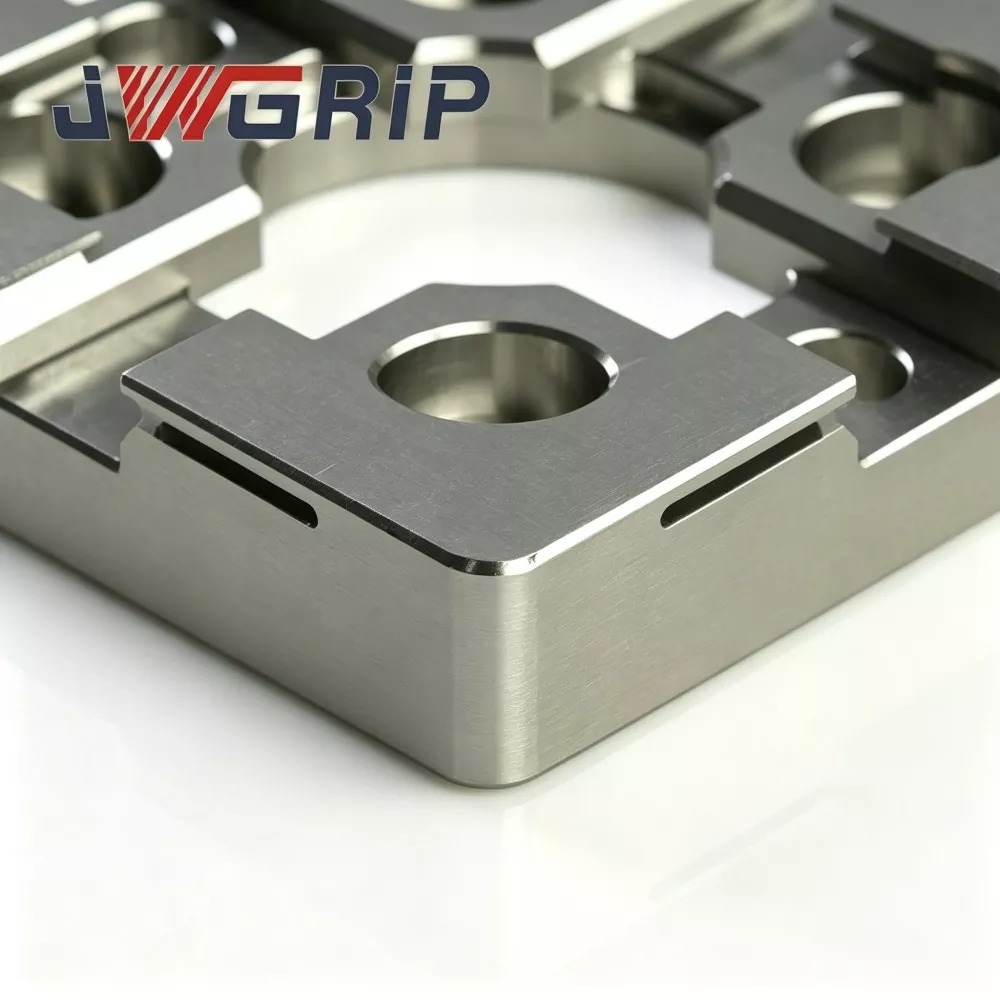
See ülistabiilne R-tüüpi 54x54 EDM-i tsentreerimisplaat kasutab toorainena esmaklassilist termiliselt stabiliseeritud legeeritud tööriistaterast, mida on töödeldud mitmetsüklilise pingevaba vananemistöötluse, kohaliku pinnakõvenemise ja ülitäpse kahepoolse lihvimistehnoloogia abil. Täiustatud R-tüüpi üleminekuõla struktuur hajutab tõhusalt kontsentreeritud kontaktpinget korduvate elektroodide dokkimise ja sagedaste laadimis-mahalaadimise tsüklite ajal, vähendades oluliselt sisselõigete kahjustusi ja nurkade kulumist ning säilitades püsivalt stabiilse tsentreerimise võrdlusaluse täpsuse. Termiliselt stabiliseeritud terasest korpus väldib tõhusalt töökoja temperatuurikõikumistest tingitud konstruktsiooni deformatsioone ja mõõtmete kõrvalekaldeid, tagades kõrgsagedusliku partii tootmisel suurepärase tasasuse ja mõõtmete pikaajalise ühtsuse.
See kohandub suurepäraselt väikeste vask-, grafiidi- ja vask-volframelektroodide positsioneerimisnõuetega, lühendab oluliselt käsitsi eeltsentreerimise aega, kõrvaldab akumuleeritud käsitsi kalibreerimise vead ning lahendab ebastabiilse sädemevahe ja kulunud etalonist põhjustatud defektsete pisikeste õõnsuste detailide tööstuse valupunktid. See toetab standardset varuvarustust ja paigaldusavade paigutuse ja positsioneerimisprofiilide OEM-i modifikatsioone, pakkudes usaldusväärseid ja korratavaid ülitäpse positsioneerimislahendusi miniatuurse sisetüki ja mitme õõnsusega vormide EDM-i partiide töötlemiseks.
Praktilised valupunktid
Kompaktsed süvistus-EDM-töökojad, mis töötlevad mikroühendusi ja meditsiinilisi miniatuurseid vorme, seisavad silmitsi tavapäraste väikeseformaadiliste tsentreerimisplaatidega kaasnevate puudustega:
Tavalised väikesed tsentreerimisplaadid kasutavad terava nurga all olevaid siseõlgu. Dokkimislöök koondab pinge kitsastesse nurgatsoonidesse. Järk-järgult tekivad nähtamatud mikrosõlgud, mida rutiinse visuaalse kontrolliga ei saa tuvastada.
Tsentreerimise võrdlusandmed triivivad pideva tootmise ajal vaikselt, mille tulemuseks on ebaühtlane sädemevahe, ebaühtlane õõnsuse külgseina erosioon ja väärtuslike miniatuursete vormidetailide oht.
JWGRIP optimeerib R-Type 54x54 EDM-i tsentreerimisplaadi ülalmainitud valupunktide jaoks:
1. Sujuv R-tüüpi ülemineku positsioneerimine – õlg jaotab ümber dokkimiskontakti pinge ning vähendab sagedaste elektroodrakistega laadimis- ja mahalaadimistsüklite korral mikrosisenemise ja nurkade murdumise ohtu.
2. Termiliselt stabiliseeritud legeer-tööriistterasest põhimik ja mitmeastmeline vananemine piiravad võrdlusaluse moonutusi, mis on põhjustatud kompaktsete elektromagnetilise töötlusmasinate välistemperatuuri kõikumisest.
3. Kahekihiline ülitäpne lihvimine tagab stabiilse mehaanilise tsentreerimise nullpunkti usaldusväärse tasasuse ja paralleelsuse.
4. Lihtsustab käsitsi eeltsentreerimise töövoogu ja vähendab kumulatiivseid positsioneerimisvigu väikeste keeruliste vormitükkide puhul, parandades kordustäpsust partii mikrovormide EDM-i ülesannete puhul.
5. Kompaktne 54 × 54 ruumijälg kohandab piiratud lauaruumi; OEM-i kohandatud modifikatsioon augumustri ja positsioneerimisülemuse jaoks on saadaval spetsiaalsete kompaktsete automatiseeritud EDM-elemendi projektide jaoks.
Tööloogika
JWGRIP R-Type 54x54 EDM-i tsentreerimisplaat on kompaktne mehaaniline tugiseade, mis on mõeldud väikese suurusega EDM-elektroodide rakiste eelpositsioneerimiseks ja kontsentrilisuse joondamiseks:
1. See paigaldatakse kompaktse EDM-töölaua/mini kinnitusaluse ja elektroodide hoidmise rakise vahele. See tagab miniatuursete vask-, grafiit- või vask-volframelektroodide sagedase vahetamise ajal korratava mehaanilise tsentreerimise nullpunkti.
2. Tavalised väikeseformaadilised tsentreerimisplaadid võtavad vastu teravad 90° sisemised õlad. Dokkimis-löögipinge keskendub kitsastele servajoontele, tekitades pärast korduvaid pressimistsükleid lokaalse plastilise mikrosõlve.
3. Südamiku täiustus: pidev sile R-tüüpi üleminekuprofiil sisemistel positsioneerimisõlgadel suurendab tõhusat kontaktpinda, jaotab kontaktpinge teravate nurgajoonte asemel laiematele pindadele. See aeglustab taande kogunemist ja viivitab võrdlusaluse triivi.
Oluline funktsionaalsete piiride meeldetuletus:
See seade pakub ainult mehaanilist eeltsentreerimist ja ei saa asendada sondipõhist peenkoordinaatide kalibreerimist. Pärast mehaanilist dokkimist vajavad operaatorid endiselt sondi mõõtmist ja koordineerimise kompenseerimist, mis vastab standardsetele EDM-protsessi spetsifikatsioonidele.
Peamised rakenduse stsenaariumid:
mikropistikuga vorm, meditsiiniline miniatuurne osavorm, täppiskäigukastiga vorm ja väikese suurusega survevalu-sisendiga EDM-töötlus. Seda saab paigaldada kompaktsetele nullpunkti padrunile, mini-kinnitusalustele või väikestele EDM-i töölaudadele.
Tehniline jõudlus
1. Kompaktne optimeeritud R-tüüpi õla kulumisvastane struktuur Labori võrdlev vastupidavuse test näitab võrdse dokkimissageduse ja kontaktjõu korral, et JWGRIP R-tüüpi 54 × 54 EDM-i tsentreerimisplaat vähendab maksimaalset kohalikku kontaktpinget ligikaudu 32% võrra, võrreldes traditsiooniliste teravate nurkade ja väiksemate tsentreerimisplaatidega mikrokorgis, suures osas sisemuses. partiitsüklid.
2. Kaheringiline termilise stabiliseerimisega vananemistöötlus Legeerterasest toorik läbib töötlemisjärgse kaheastmelise kõrgel temperatuuril vanandamise, et kõrvaldada suurem osa sisemisest jääkpingest. Töökojas on ümbritseva õhu temperatuur 16–30 ℃, viimistletud plaadi tasasuse kõikumine ≤0,0025 mm, vältides võrdlusaluse moonutusi, mis on põhjustatud kompaktsete elektromagnetilise töötluse seadmete kapi temperatuurinihkest.
3. Kahepoolne ülitäpne lihvimine Ülemine töö võrdluspind ja alumine kinnituspunkt on ülitäpselt lihvitud. Pealmise pinna tasasus ≤0,002 mm; paralleelsus ülemise-alumise nullpunkti vahel ≤0,003 mm. Hea paralleelsus toetab pööratavat paigaldust alternatiivsel pinnal kasutamiseks piiratud ruumiga kompaktse masina tingimustes.
4. Selektiivne lokaalne pinnakõvastus Ainult sisemised R-tüüpi positsioneerimisõlgade tsoonid saavad suure energiatarbega lokaalse kõvenemise, pinna kõvadus HRC 57-61. Strong scratch-resistance against carbon-powder & fine metal debris; non-stress-critical base zones retain substrate toughness to avoid whole-plate brittle fracture upon accidental impact.
5. Dielektrilise vedeliku suhtes vastupidav passiveerimine korrosioonivastane viimistlus Kogu välispinna passiveerimise roostevastane töötlus. Takistab keemilist korrosiooni, mis tekib pritsmetest dielektrilisest vedelikust ja kõrge niiskusega atmosfäärist kompaktse EDM-masina kapis, pidurdades täpirooste teket pikaajalisel töökojal.
6. Ruumisäästlik 54 × 54 kontuuri eeltöödeldud paigaldusfunktsioonidega Kokkupandavad kinnitustihvtide augud ja süvistuskruviaugud sobivad tavaliste kompaktsete nullpunkti kinnitusliidestega. Otsene paigaldamine ilma teisejärgulise töötluseta enamiku mini-EDM-i kinnitusdetailide jaoks.
7. Jälgitav partiitaseme kvaliteediarhiiv Igal valmisplaadil on laseriga söövitatud eksklusiivne seerianumber. Arhiveeritakse täielikud kontrolliandmed, mis hõlmavad tasasust, paralleelsust ja R-profiili tolerantsi, mis toetab mikrovormide masstootmisettevõtete jälgitavat kvaliteedijuhtimist.
Tootmise töövoog
Tooraine sissetuleva koostise ja kõvaduse kontrollimine → CNC töötlemata freesimine → esimene etapp kõrgel temperatuuril pingevaba vanandamine → poolviimistlus töötlemine → sisemise R-õla kontuuride kujundamine → sekundaarne termiline stabiliseerimine → selektiivne lokaalne pinnakarastamine → kahepoolne ülitäpne lihvimine → tindi-augu viimistlus → MM-i viimistlus-lõua asukoht mitme kauba geomeetriline kontroll → seerianumbri lasermärgistus → roostevastane passiveerimine → lõplik visuaalne ja mõõtmete korduskontroll → valmiskaupade ladustamine.
Tootmine vastab ISO 9001 kvaliteedijuhtimissüsteemi spetsifikatsioonidele.
Põhilised metroloogiainstrumendid: CMM, tasasuse interferomeeter, Rockwelli kõvaduse tester, kõik läbivad perioodilise ametliku metroloogilise kalibreerimise.
Igale valmisüksusele väljastatakse sõltumatu kontrolliaruanne; materjali-sertifikaadi dokumendid saab esitada ostja soovil.
Igapäevase hoolduse reeglid
1. Enne paigaldamist puhastage täielikult kinnitusdetaili ja aluse ühendustasand, tihvtide avad ja plaadi põhja nullpunkt; eemaldage süsinikupulber, metallilaastud ja dielektrivedeliku jäägid. Kinnijäänud võõrosakesed käivitavad varjatud kaldehälbe.
2. Pingutage süvistusaluse kinnituskruvisid rangelt määratud pöördemomendiga. Liigne pöördemoment tekitab plaadi lokaalse deformatsiooni; ebapiisav pöördemoment toob kaasa plaadi nihkumise ohu dokkimislöögi korral.
3. Juhtelektroodi rakise liigutuskäik; keelata vägivaldne kokkupõrge R-tüüpi positsioneerimisõlgadele; Mehaanilise eeltsentreerimise jaoks kasutatakse pehme kontaktiga dokkimisrežiimi.
4. Pärast mehaanilist eeltsentreerimist viige läbi sondipõhine koordinaatide kompenseerimine, järgides EDM-protsessi spetsifikatsioone. Ärge kunagi käsitlege mehaanilist eeltsentreerimise tulemust lõpliku töötlemise lähtepunktina.
5. Iga 6–9 tööpäeva järel kontrollige suurendusklaasi all sisemisi R-õla tsoone; vahetage tsentreerimisplaat viivitamatult välja, kui avastate süvendi, kriimustuse või sälgu.
Veaohtlikud toimingud, mida tuleb vältida
1. Paigaldamine ilma vastaspindade põhjaliku puhastamiseta, sisseehitatud kiibid tekitavad varjatud kaldeviga.
2. Haamriga dokkimine, mis tekitab positsioneerimisõlgadele nähtamatu mikrosüvendi.
3. Kruviga ülepöördemomendiga kinnitus, mis põhjustab püsivaid geomeetrilisi moonutusi.
4. Sondi peenkalibreerimine vahele jätta ja mikroõõnsusega EDM-töötluse puhul tugineda puhtalt mehaanilisele eeltsentreerimisele.
Veakontrolli tabel
|
Vea fenomen |
Tõenäoline algpõhjus |
Soovitatav resolutsioon |
|
Korduv tsentreerimine-lugemise kõikumine |
Määrdunud ühenduspind; lahtine kinnituskruvi; deformeerunud elektrood-rakis |
Võtke lahti ja puhastage kontaktpinnad; keerake kruvid uuesti kinni; kontrollige või asendage defektne rakis |
|
Järkjärguline kontsentrilisuse nihe pärast pidevat töötamist |
R-õlg kannatab kulumise või mikrokiibi all |
Kontrollige õla seisundit suurendusseadme all; kulumisjälgede ilmnemisel vahetage seade välja |
|
Halb paralleelsus dokkimisväljundi jaoks |
Ülepöördemomendiga kinnitus: plaadialuse alla on jäänud praht |
Paigaldage uuesti vastavalt pöördemomendi spetsifikatsioonile; täielikult puhas alumise istme liides |
Toimivuse ja protsesside võrdlus
Enamik kaubanduslikke väikeseformaadilisi EDM-i tsentreerimisplaate kasutavad terava nurga all olevaid siseõlgusid ilma pinget hajutava R-siirdeta. Paljud konkurendid tühistavad tootmiskulude vähendamiseks sekundaarse termilise stabiliseerimise vananemise ja kohaliku selektiivse karastamise.
1. Kulumisvastane võime: konkureerivate teravate õlgade plaadid tekitavad pärast 350–650 dokkimistsüklit kergesti mikrosüvendeid. JWGRIP R-tüüpi sujuva ülemineku struktuur suurendab oluliselt süvendusvastast jõudlust korduva rakise dokkimise korral.
2. Sisemise stressi juhtimine: paljud konkureerivad tooted jätavad sekundaarse vananemise vahele. Lihvimisjärgne jääkpinge vabaneb aeglaselt ümbritseva õhu temperatuuri muutumisel ja põhjustab tasasuse triivi. Meie kaheastmeline vanandamine eemaldab enamiku jääkpingest, et tagada pikaajaline geomeetriline stabiilsus.
3. Inspekteerimisstandard: paljud tarnijad viivad läbi ainult osalise mõõtmega proovide võtmise kontrolli. Iga JWGRIP-plaat läbib täieliku CMM-i geomeetrilise skaneerimise sõltumatu seerianumbriga täieliku jälgitavuse tagamiseks.
4. Kohandatud projekti pädevus: paljud tehased tarnivad ainult fikseeritud standardsuurusi. Toetatud küpse originaalseadmete tootja töövooga, rakendab JWGRIP spetsiaalsete kompaktsete EDM-seadmete projektide jaoks aukude paigutust ja positsioneerimise ülemuse modifikatsiooni.
KKK
K1: Kas JWGRIP R-Type 54x54 EDM-i tsentreerimisplaat suudab pikaajalise masstootmise korral kulumiskindlalt saavutada?
V1: Optimeeritud R-üleminek aeglustab oluliselt taande- ja mõranemisohtu, kuid pärast massiivseid dokkimistsükleid ei ole võimalik saavutada absoluutset nullkulumist. Luubi abil regulaarne sisemiste R-õlgade kontroll jääb kohustuslikuks. Asendage plaat kohe, kui avastate kriimustuse, süvendi või sälgu.
K2: Kas seda kompaktset tsentreerimisplaati saab kasutada raskete ja suurte grafiitelektroodidega rakiste jaoks?
A2: see seade on mõeldud kompaktsete elektrooditöötlusmasinate väikeste miniatuursete elektroodrakiste jaoks. Seda ei soovitata kasutada raskete suurte grafiitsõlmede jaoks. Liigne koormus kiirendab õlgade kulumist ja võib kaasa tuua püsiva deformatsiooni ohu.
Q3: Kas toetate originaalseadmete tootjaid mittestandardse avamustri ja kohandatud positsioneerimisülemuse geomeetria jaoks?
A3: Jah. Esitage täielikud tehnilised joonised koos selgete andmetega aukude paigutuse, positsioneerimisprofiili, tasasuse ja paralleelsuse tolerantsi kohta. Insenerimeeskond lõpetab valmistatavuse hindamise 12 tööpäeva jooksul ja väljastab ametliku hinnapakkumise.
4. küsimus: millised rikketingimused ei kuulu garantii alla?
A4: see kuulub ülitäpse positsioneerimise töö hoidmise komponendile. Garantii hõlmab tarnimisel esinevaid tootmisvigasid: spetsifikatsioonist mittevastavat tasasust, paralleelsust ja kõvadust. Kokkupõrke, liigse pöördemomendiga paigaldamise, laastude hõõrdumise ja tavapärase tsüklilise kasutamise kulumise põhjustatud kahjustused ei kuulu garantii alla.
Saada päring
Kontaktinfo
-
Aadress
44, Daning Entrepreneurship Road, Humen Town, Dongguani linn, Guangdongi provints, Hiina
-
Tel
-
Meil
Tere tulemast saatma päringut JWGRIP-ile. Meie professionaalne tehniline ja müügimeeskond pakub tasuta kinnituste valikut, kohandatud lahenduse disaini ja täpset hinnapakkumist.
Uudiste soovitused