Eesti Keel
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Miks valivad paljud vormitehased EDM-i töötlemiseks R-tüüpi 9-in-1 pneumaatilise padruni
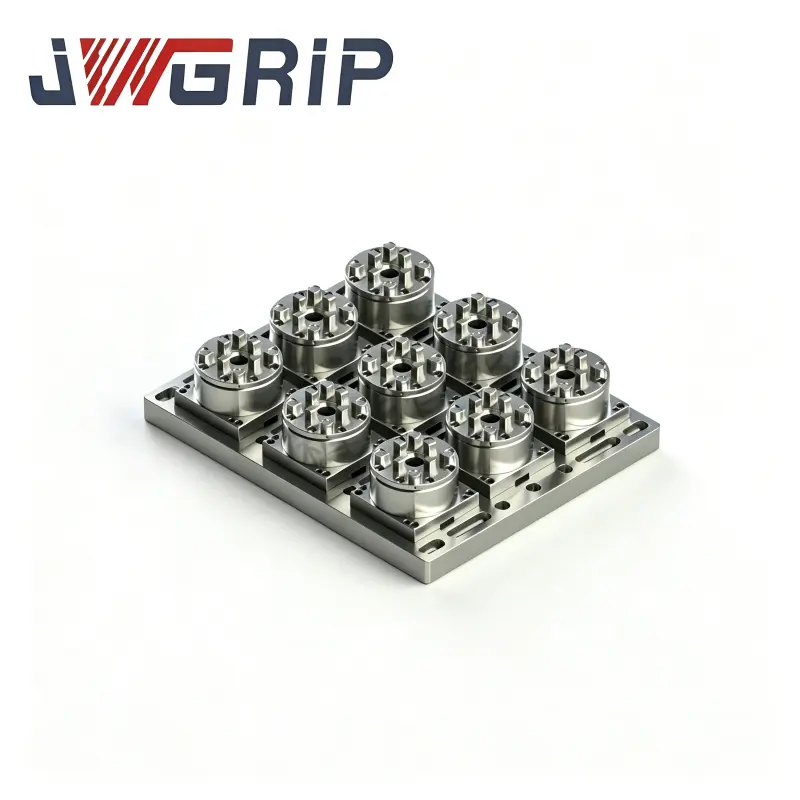
Artikli kokkuvõte:Sinker EDM-töökojad kannatavad tavaliselt aeganõudva elektroodide seadistamise, mitme diskreetse padruni kokkupanemisest tingitud positsioneerimishälbe ja mitme elektroodi vormide tootmisel masina vähese kasutamise tõttu.JWGRIP, professionaalne tööhoidmise lahenduste pakkuja, on käivitanud suure jõudlusega lahenduse R-tüüpi 9-in-1 pneumaatiline EDM padrun. Võttes kasutusele kõik-ühes monoliitse alusplaadi struktuuri, välistab see toode kumulatiivsed splaissimise vead, mis tekivad hajutatud üksikute padrunite kombineerimisel. See artikkel selgitab selle mitmejaamalise seadme peamist disainikontseptsiooni, tegelikke jõudluse eeliseid, praktilist tootmisväärtust ja tüüpilisi rakendusstsenaariume. See illustreerib, kuidas see lühendab oluliselt elektroodide vahetusaega ja tagab stabiilse mikroni tasemel positsioneerimistäpsuse mitmeõõnsusega vormide, autovormide ja meditsiiniliste valuvormide EDM-i operatsioonide jaoks.
Sisukord
1. Mis on JWGRIP R-Type 9-in-1 pneumaatilise EDM padruni põhiline disainifilosoofia?
2.Kuidas R-tüüpi 9-in-1 pneumaatiline EDM-padrun ületab mitut eraldiseisvat ühe nullpunktiga padrunit?
3. Milliseid tööeeliseid pakub R-tüüpi 9-in-1 pneumaatiline EDM padrun igapäevases tootmises?
4. Milliste ülitäpse tootmise stsenaariumitega saab R-tüüpi 9-in-1 pneumaatiline EDM padrun ideaalselt kohaneda?
5. Korduma kippuvad küsimused R-Type 9-in-1 pneumaatilise EDM padruni kohta
1. Mis on JWGRIP R-Type 9-in-1 pneumaatilise EDM padruni põhiline disainifilosoofia?
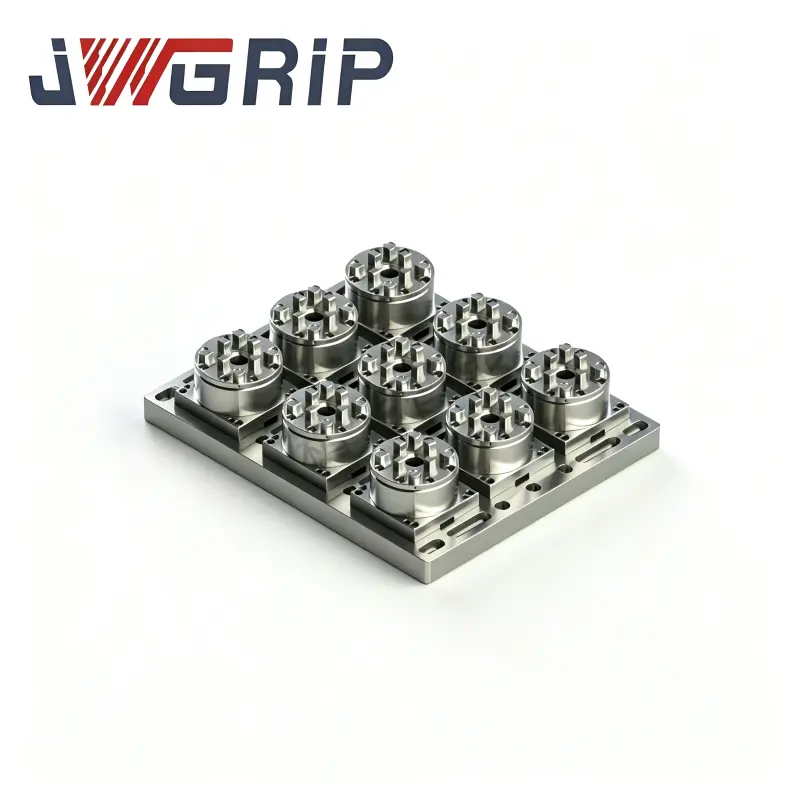
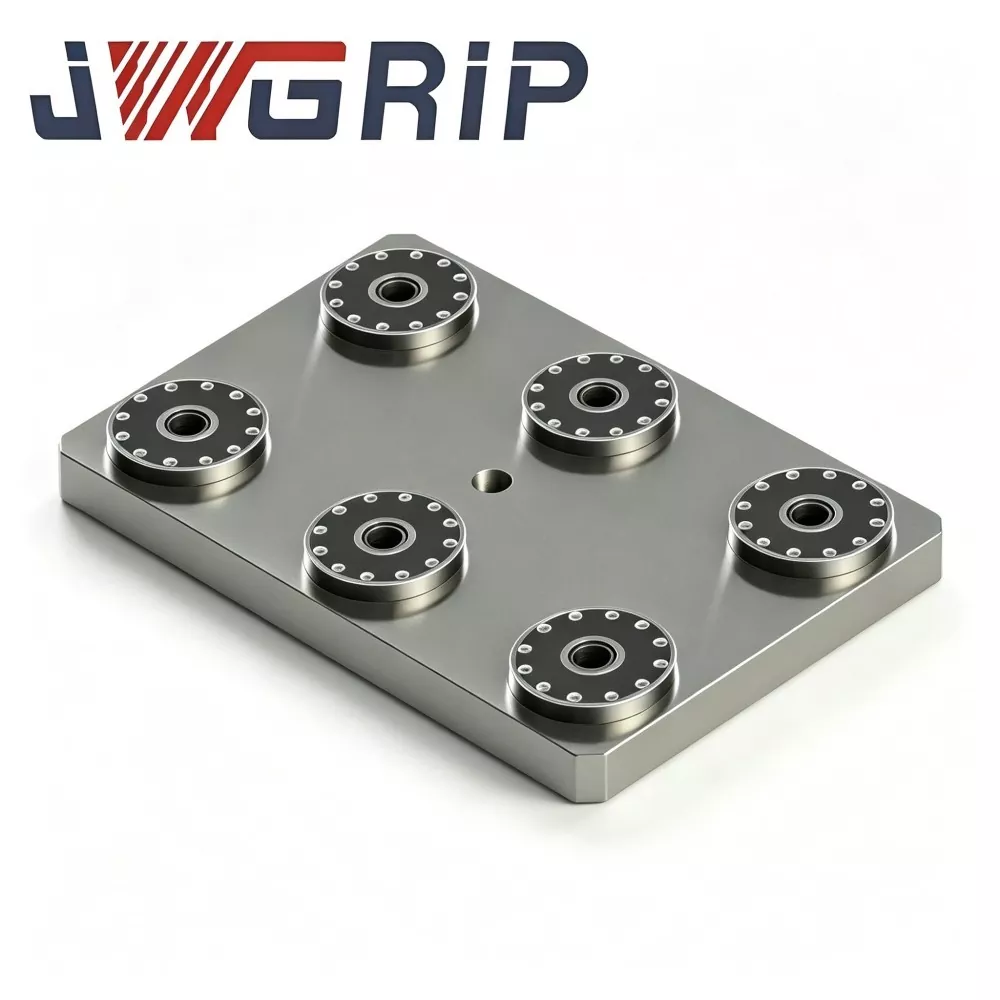
JWGRIPi poolt spetsiaalselt mitmeelektroodilise EDM-i töötlemise valupunktide jaoks välja töötatud R-tüüpi 9-in-1 pneumaatiline EDM-padrun murrab mitmesuguseid piiranguid, mis tulenevad mitme hajutatud sõltumatu ühe nullpunkti padruni kokkupanemisest. Kõik-ühes monoliitsest alusplaadist koosneva konstruktsiooniga see ühendab üheksa sõltumatut pneumaatilist kinnituspunkti, integreeritud kollektori õhujuhtimisseadet, ülitäpse positsioneerimismehhanismi, karastatud ja lihvitud terast, luues tõhusa mitmeelektroodilise kiirvahetatava tööhoidmise ökosüsteemi.
Traditsioonilised lahendused nõuavad mitme lahtise üksiku padruni ükshaaval paigaldamist, tasandamist ja kalibreerimist. Seevastu pärast R-Type 9-in-1 padruni EDM masina lauale paigaldamist vajab see ainult ühekordset kalibreerimist. Kõik üheksa kinnituspunkti jagavad sama alusplaadi viidet, vältides põhjalikult monteerimise kumulatiivseid tolerantse, mis on põhjustatud splaissimisest. Kõik võtmepositsioneerimispinnad läbivad üldise karastamise, millele järgneb ülitäpne lihvimistöötlus. Operaatorid saavad masina töötlemistsüklite ajal välistes jaamades elektroodide eelseadistamist võrguühenduseta lõpule viia, et masin ei jääks tegevusetult ootama tüütut kinnituste kalibreerimistööd.
2. Kuidas R-Type 9-in-1 pneumaatiline EDM padrun ületab mitut eraldiseisvat ühe nullpunktiga padrunit?
Allolevas tabelis võrreldakse põhilisi tööparameetreid ja tegelikke tootmiseeliseid R-Type 9-in-1 pneumaatilise EDM padruni ja tavapärase mitme eraldiseisva ühe nullpunkti padruni lahenduse vahel, et näidata intuitiivselt hallitustöökodade saavutatud terviklikke jõudluse täiustusi.
| Toimivuse mõõde | R-tüüpi 9-in-1 pneumaatiline EDM padrun | Mitu eraldiseisvat ühe nullpunkti padrunit |
| Korda positsioneerimise täpsust | ≤ ±0,002 mm, ühtlane kõigis üheksas kinnituspunktis | ±0,003–0,010 mm, kumulatiivne positsioneerimisviga mitme padruniga splaissimisel |
| Keskmine elektroodi vahetusaeg | Sekundite taseme lukustamine / avamine; võrguühenduseta eelseadistatud, korduvat sihverplaadi kalibreerimist ei toimu | 15-30 minutit, iga padrun vajab iseseisvat nivelleerimist ja uuesti kalibreerimist |
| Masina mittetootliku seadistuse suhe | Vähendage ebaproduktiivse seadistamise aega kuni 80% | Kõrge tühikäigu suhe, palju masina aega raisatakse kinnitusdetailide joondamiseks |
| EDM-i lauaruumi hõivamine | Kompaktne monoliitne paigutus, säästab väärtuslikku lauapinda | Suur töömaht mitme padruni kõrvuti paigaldamisel |
| Varuosade halduskoormus | Üks integreeritud seade, vähem hallatavaid varutarvikuid | Suur kogus tõmbepolte ja varuosi iga üksiku padruni jaoks |
| Töövooülene järjepidevus | Ühtne viide EDM-sädemetele, CNC-freesimisele ja CMM-i kontrollile | Erinevate ühe padruniga üksuste vahel võib esineda võrdlushälbeid |
3. Milliseid tööeeliseid pakub R-Type 9-in-1 pneumaatiline EDM padrun igapäevases tootmises?
R-tüüpi 9-in-1 pneumaatiline EDM-padrun, mis on üles ehitatud mitme jaama integreeritud arhitektuurile, lahendab paljusid pikaaegseid valupunkte uppuvates EDM-vormipoodides.
Ühtne kollektori pneumaatiline juhtimine:Üheksat kinnituspunkti juhib üks jagatud õhukollektori lüliti. Operaatorid saavad lukustada ja vabastada mitu elektroodide rühma mõne sekundi jooksul ilma iga padrunit eraldi reguleerimata. See vähendab sõltuvust kõrgemate kvalifitseeritud tehnikutest; isegi vähem kogenud tehnikud suudavad stabiilselt täita mitme elektroodiga kinnitamise ülesandeid.
Ühekordne kalibreerimine ilma akumuleeritud splaissimise veata:Monoliitne alusplaat tagab ühtse tugipunkti kõigi üheksa positsiooni jaoks. Pärast ühekordset paigaldamist ja kalibreerimist EDM-lauale ei ole vaja korduvat tasandustööd, mis välistab täielikult mitme diskreetse padruni kokkupanemisest tingitud tolerantsi virnastamise.
Kompaktne paigutus lauaruumi optimeeritud kasutamiseks:Kõik-ühes disain ühendab üheksa kinnitusasendit ühele alusplaadile. Erinevalt hajutatud sõltumatutest padrunidest väldib see killustatud laua hõivamist. See jätab rohkem ruumi tooriku paigutamiseks ja kaablite vedamiseks, hoiab ära kinnitustevahelised häired ja sobib enamiku standardsete süvistatavate EDM masinalaudadega.
Võimas võrguühenduseta eelseadistusvõimalus, mis toetab tulede väljalülitamist:Elektroode saab monteerida ja reguleerida välistel eelhäälestusjaamadel. Operaatorid paigaldavad masinale eelnevalt joondatud elektroodirühmad, realiseerides pideva partiitöötluse ja järelevalveta tulede väljalülitamise, et maksimeerida seadmete väljundit.
Range kvaliteedikontrolli jälgitavus:Iga valmis padrun läbib enne saatmist Zeissi CMM-i mõõtemasina täieliku kontrolli. Jälgitava kvaliteedikontrolli saavutamiseks võib kliendi nõudmisel esitada ametlikud kontrolliaruanded.
4. Milliste ülitäpse tootmise stsenaariumitega saab R-Type 9-in-1 pneumaatiline EDM padrun ideaalselt kohaneda?
Mitmeõõnsusega plastvormide valmistamine: mitme õõnsusega vormide töötlemiseks, mis nõuab suuri elektroode, võib üheksa jaamaga integreeritud paigutus mahutada rohkelt elektroodirühmi, lühendada üldist vormi tööaega ja vältida kumulatiivset positsioneerimise triivi.
Autotööstuse täppisvormide tootmine: sobib lambikorpusesse, suurte elektroodide kogustega siseosade vormidesse. Kiire elektroodide vahetus aitab vormipoodidel toime tulla projekti tihedate tarnegraafikutega.
Meditsiiniline täppisvormide töötlemine: Meditsiinivormide mikroõõnsuste puhul säilitab see stabiilse ±0,002 mm korduspositsioneerimise täpsuse ja vähendab positsioneerimise triivist põhjustatud praagi ohtu mitme elektroodiga EDM-i toimingute ajal.
5. Korduma kippuvad küsimused R-Type 9-in-1 pneumaatilise EDM padruni kohta
1. küsimus: kas ma pean muutma oma uppuvat EDM-masinat, et paigaldada R-tüüpi 9-in-1 pneumaatiline EDM-padrun?
A1: muudatusi pole vaja. JWGRIP pakub standardseid kinnitusaluseid, mis ühilduvad tavaliste süvistatavate EDM-mudelitega. Seda saab kinnitada tavapäraste kruvidega masina originaallauale. Ei ole vaja keevitamist, lõikamist ega kohapealset kohandatud töötlemist. Tavalise paigalduse saab lõpetada ühe tunni jooksul.
K2: Millist õhurõhku on vaja R-tüüpi 9-in-1 pneumaatilise EDM-padruni jaoks? Kas ma vajan täiendavaid pneumaatilisi tarvikuid?
A2: selle padruni soovitatav tööõhurõhk on 6 baari. Suruõhuvarustus peab olema kuiv ja puhas. Niiskuse ja lisandite filtreerimiseks on soovitatav kasutada õli-vee separaatorit. Kaasas on standardsed pneumaatilised pistikud, nii et tavatingimustes pole vaja keerulisi lisa pneumaatilisi osi. Kui teie töökojas on ebastabiilne õhurõhk, on soovitatav kasutada rõhureguleerimisventiili, et tagada ühtlane kinnitusjõud kõigis jaamades.
K3: Kas R-Type 9-in-1 pneumaatiline EDM-padrun roostetab ja kaotab positsioneerimise täpsuse pikaajalisel kokkupuutel EDM-i dielektrilise vedelikuga?
A3: Padruni võtme asukohakorpus on valmistatud karastatud roostevastasest legeerterasest ja võtmete positsioneerimispinnad on spetsiaalselt karastatud, et tagada mõõdukas vastupidavus EDM-i dielektrilisele vedelikule. Kuid padrun ei ole täielikult sukeldumiskindel. Töötlemise ajal vältige pneumaatiliste komponentide pidevat tugevat loputamist dielektrilise vedelikuga. Eemaldage põhjalikult EDM-i muda ja dielektrilise vedeliku jäägid ning kuivatage seade pärast iga tööd, et säilitada pikaajaline positsioneerimisjõudlus.
Q4: Kas saate pakkuda mittestandardseid kohandamisi, mis põhinevad minu spetsiaalsetel EDM-i tootmisnõuetel?
A4: Jah. Meie insenerimeeskond toetab kohandatud muudatusi spetsiaalsete paigaldusavade paigutuse või spetsiaalsete rakendustingimuste jaoks. Kohandatud ettepanekud ja jõudlustesti aruanded edastatakse enne saatmist.
K5: Milliseid igapäevaseid hooldustöid on vaja pikaajalise täpsuse säilitamiseks?
A5: hoidke tihenduspinnad puhtad, eemaldage EDM-i süsinikujäätmed ja metallilaastud. Säilitage kindlaksmääratud stabiilne tööõhurõhk. Kontrollige perioodiliselt tõmbepoldi kinnituste seisukorda. Lihtne rutiinne puhastamine võib säilitada selle täpsuse.
Järeldus
JWGRIP R-Type 9-in-1 pneumaatiline EDM padrun kasutab monoliitset mitmest jaamast koosnevat struktuuri, ühtset pneumaatilist ajamit ja stabiilset mikronitasandil positsioneerimist, et lahendada need praktilised valupunktid töötlevas tööstuses. See parandab tõhusalt kinnitustõhusust, lauaruumi kasutamist ja protsessidevahelise korduspositsioneerimise täpsust vormi valmistamisel.
Kui soovite vähendada ebaproduktiivseid seadistustunde või suurendada mitme elektroodiga töötlemise stabiilsust, jagage oma masina tehnilisi andmeid ja tavapäraseid tootmisnõudeid ning võtke meiega ühendustmeie rakenduste insenerimeeskond. Pakume teile suunatud tehnilist tuge ja lahendussoovitusi.
Seotud uudised
- Miks peaksite valima ülitäpse töö hoidmiseks ühilduva EROWA Uniholder 72 ER-035211
- Miks eelistavad 5-teljelised tööpoed kompaktset ülitäpset isetsentreerivat kõvade lõugadega nullpunkti krunti
- Kuidas saab 0–100 mm pööratav traadist EDM-kruuss parandada täpsust ja töötlemise efektiivsust
- Kas TP UnoSet Vee vise traat-EDMi jaoks on ülim töökinnitus silindriliste võllide osade tootmiseks
- Miks on RSM 50 kaubaalusega UnoSeti adapter 2026. aastal kaasaegse traat-EDM-i täppistootmise jaoks mängumuutja
- Kuidas saab täpseks hoidmiseks mõeldud traat-EDM-padrun täpsust parandada ja seadistamise aega lühendada
Jäta mulle sõnum
Uued tooted


Uudiste soovitused