Eesti Keel
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик







Neljakeskuse nullpunktiga kaubaalus CNC-kinnituste jaoks
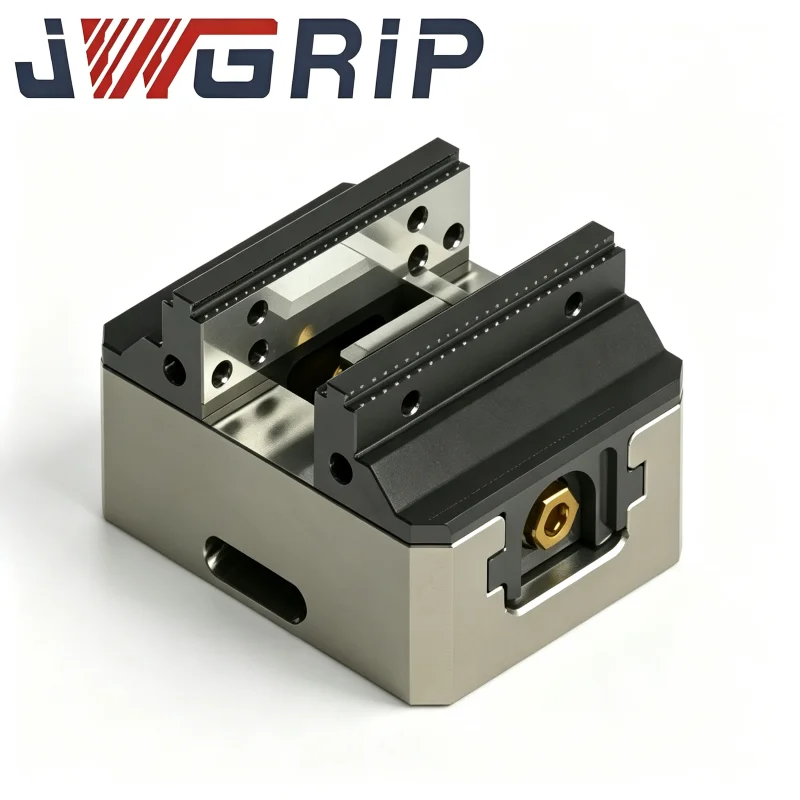
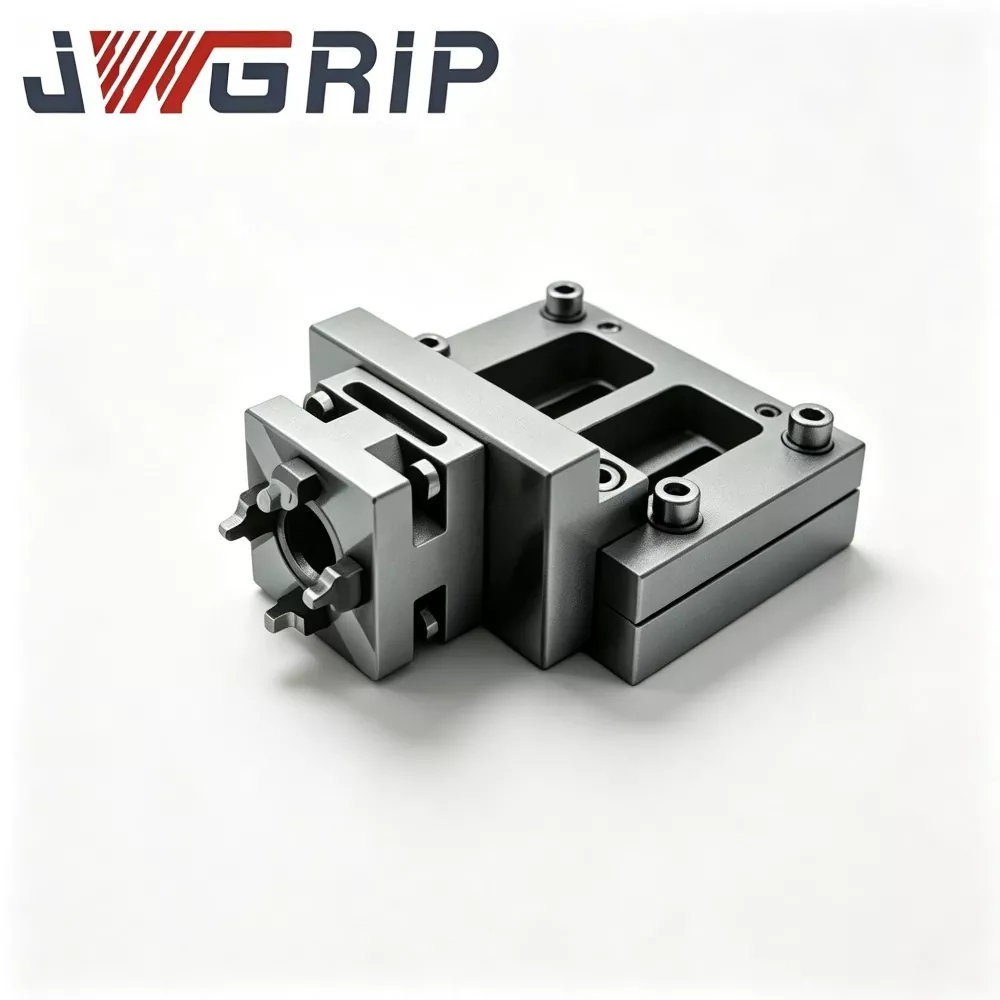
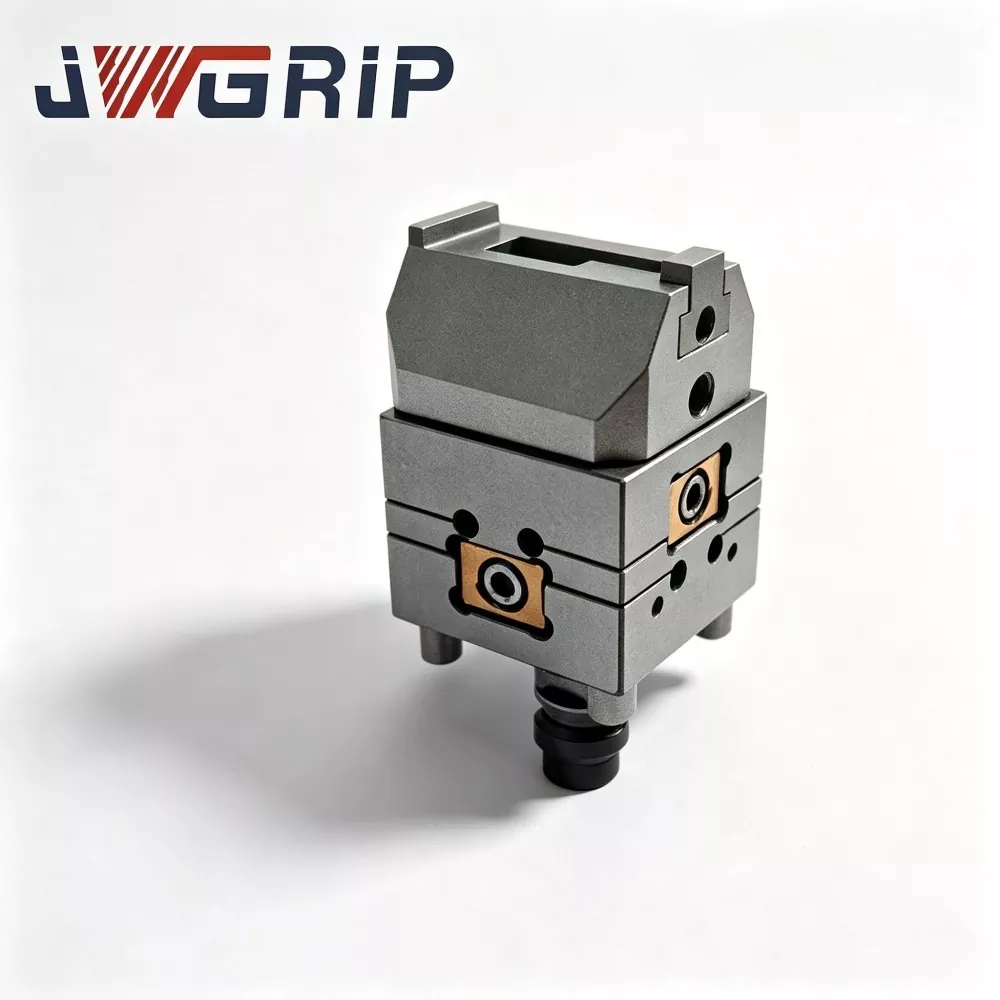
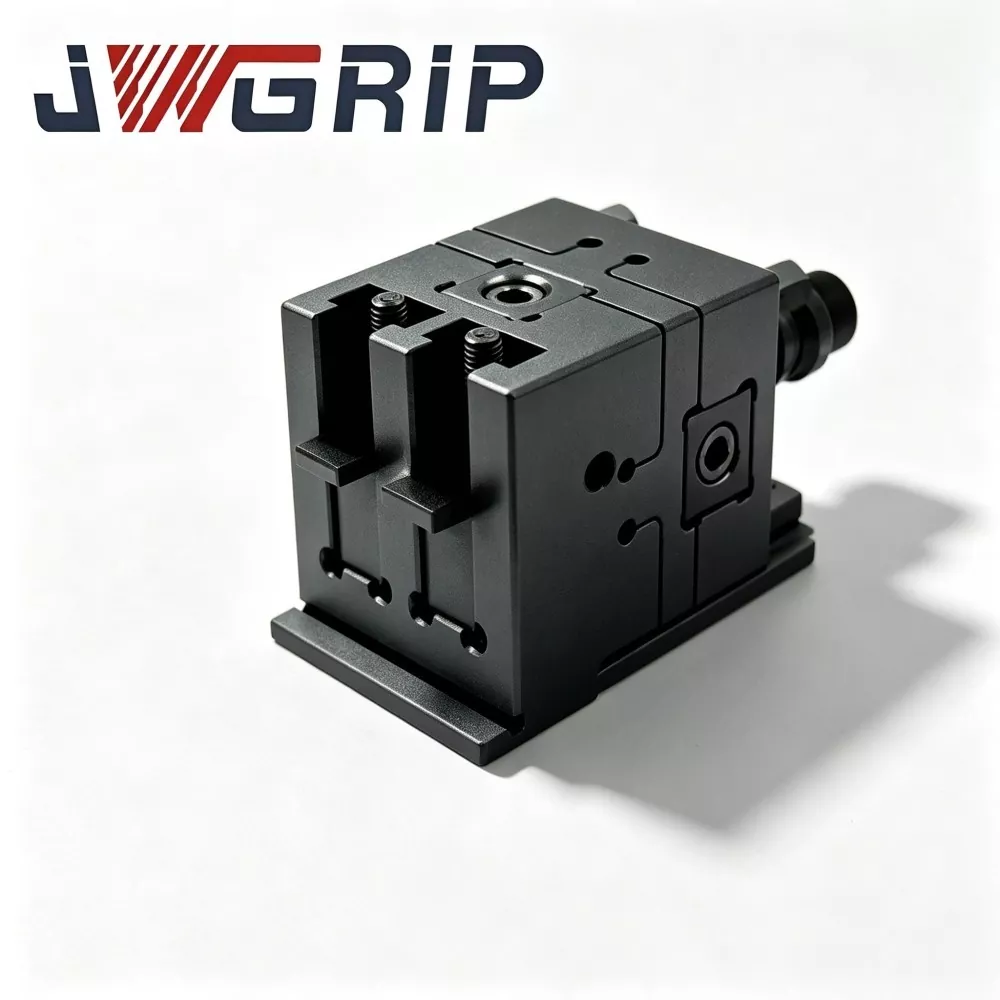
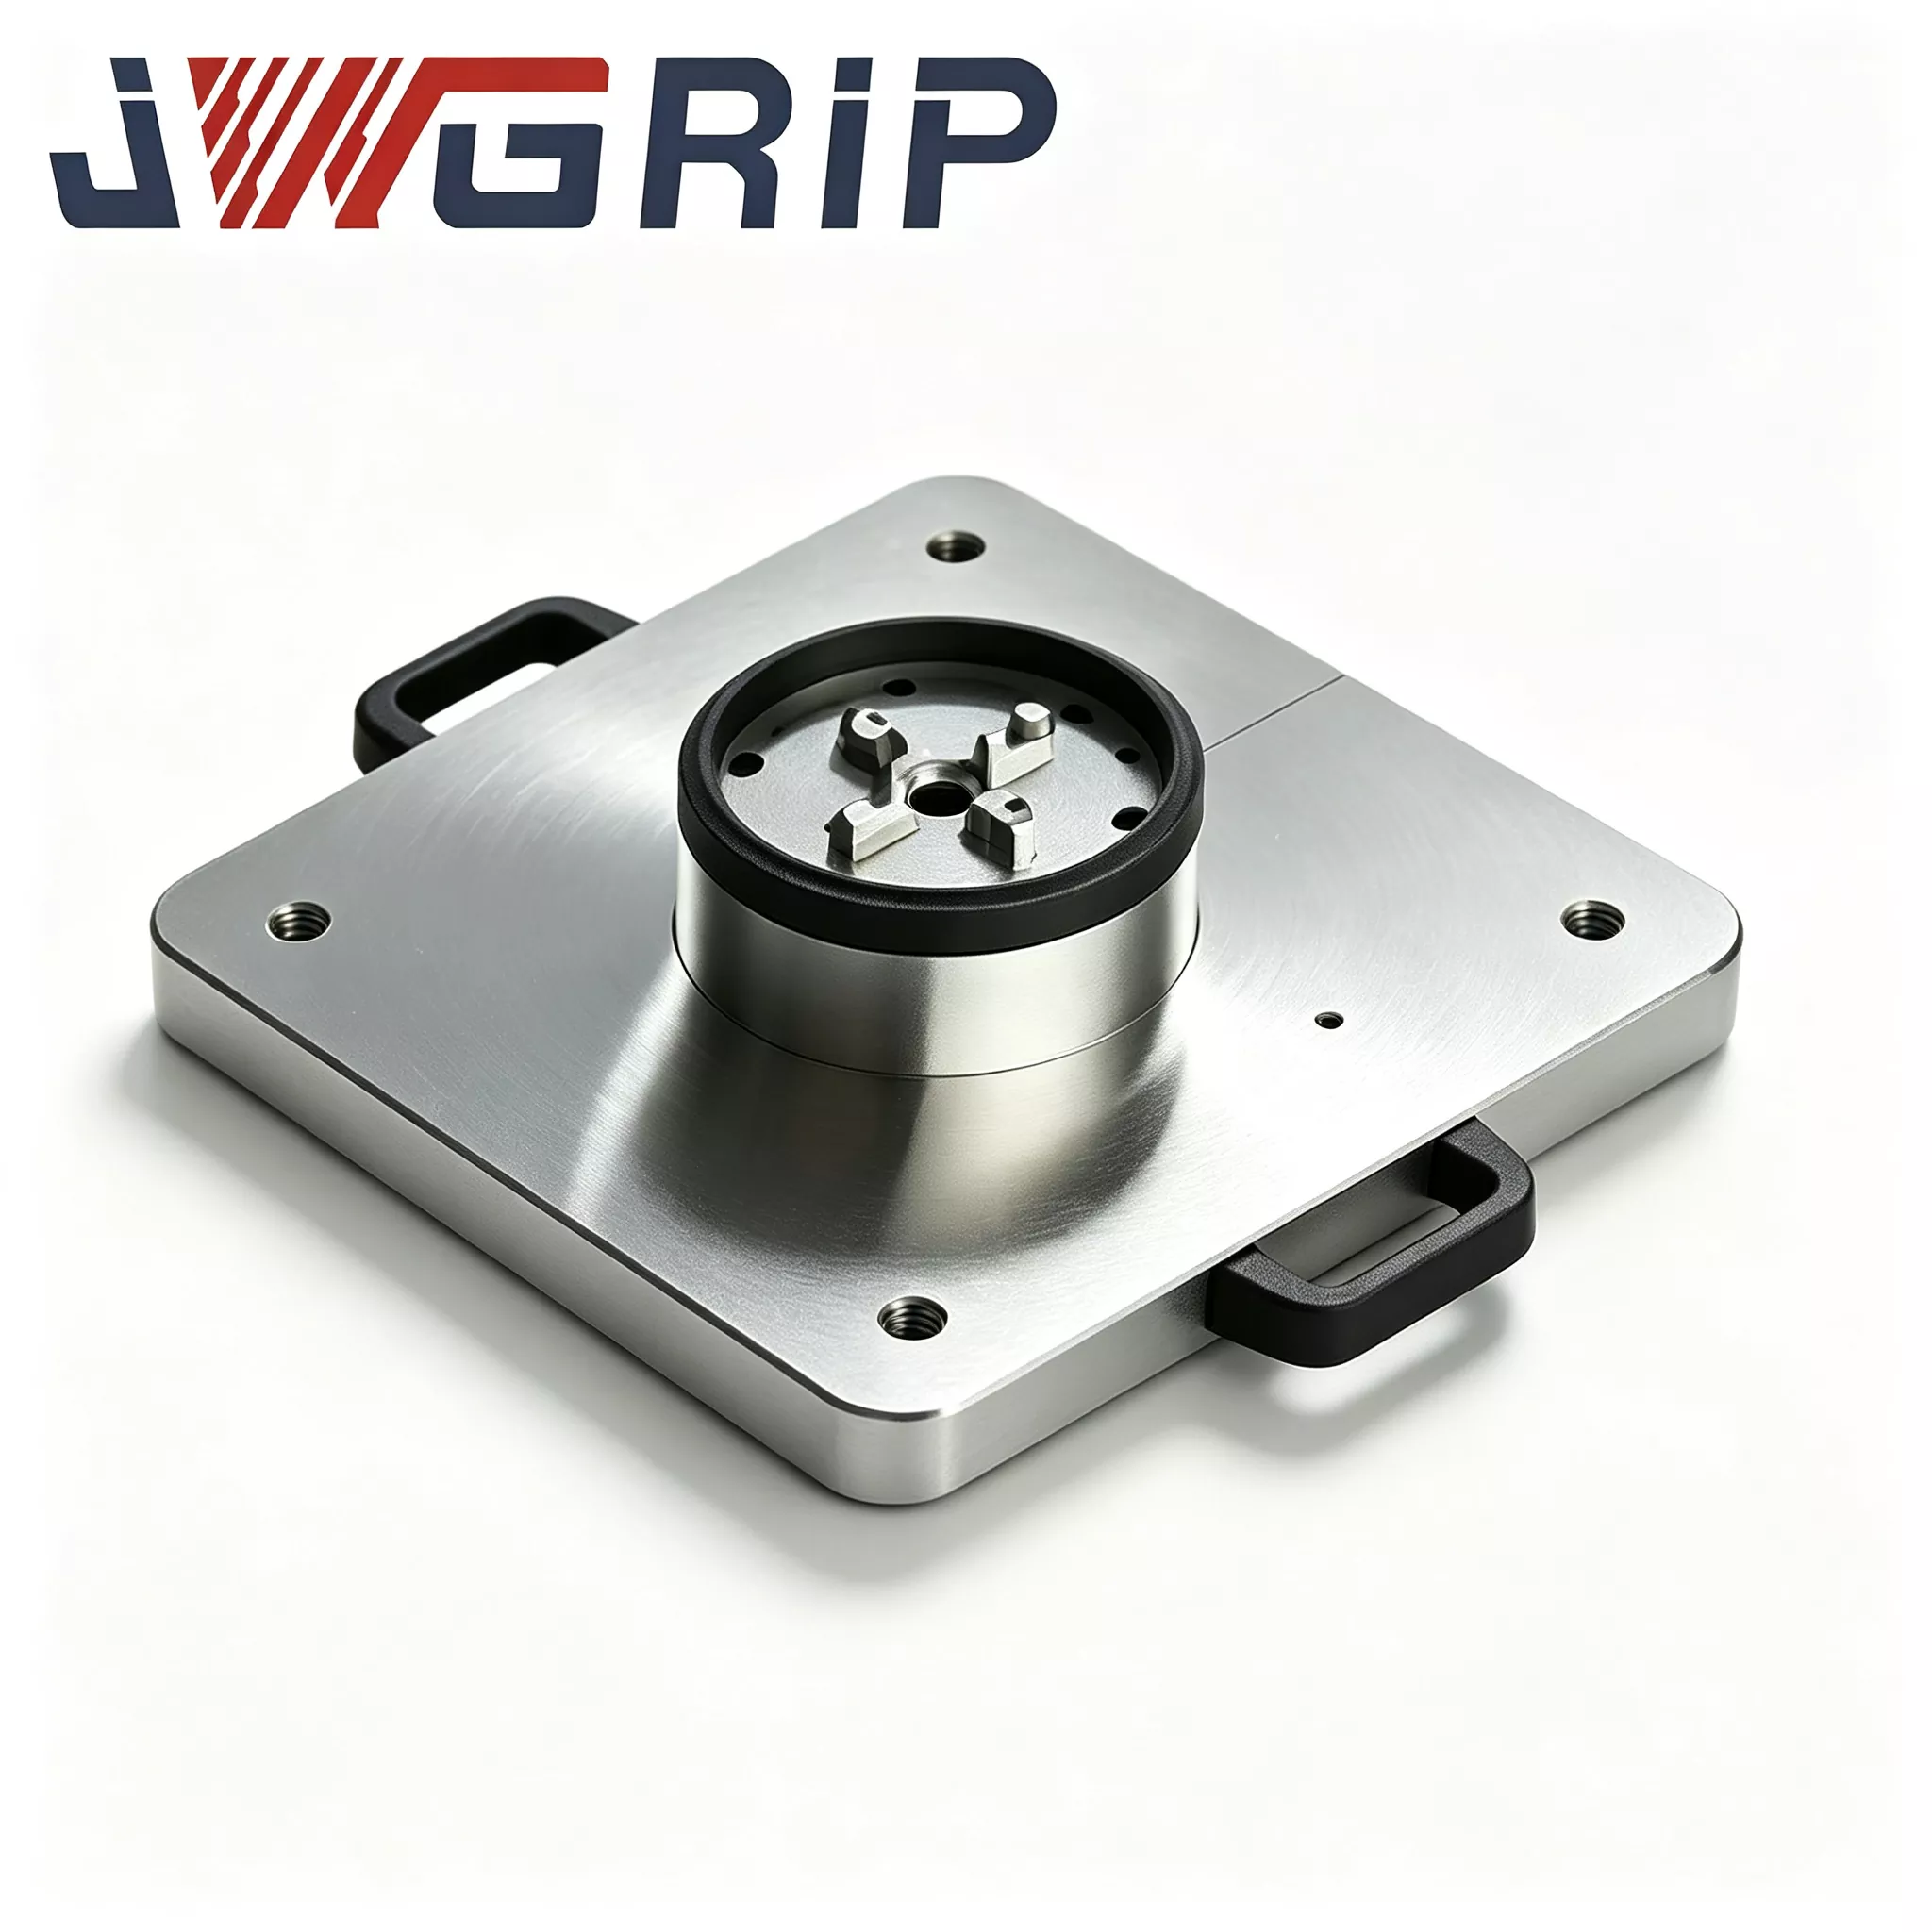
JWGRIP on CNC-kinnituste jaoks mõeldud professionaalse neljakeskuselise nullpunkti kaubaaluse tootja ja tarnija Hiinas. Four Center Zero Point Kaubaalus kuulub Zero Point Kaubaaluste seeriasse, on välja töötatud laialt levinud suure segamise ja väikese mahuga segarežiimis tootmisstsenaariumide jaoks, mis valitsevad tänapäevases töötlemistööstuses. Tere tulemast uurima!
See CNC-kinnituste neljakeskuseline nullpunkti kaubaalus võib tõhusalt lahendada paindliku tootmise probleeme. Neli täielikku nullpunkti positsioneerimisseadet on integreeritud kompaktsesse üldisesse alusesse ja neli tööjaama on täiesti sõltumatud. Kasutajad saavad korraga kinnitada neli identset töödeldavat detaili või paigaldada neli erinevat kinnitust segarea töötlemiseks. Pole vaja kohapealset mitme aluse montaaži. Kõikide töökohtade asukohad ja kõrgused on järjepidevuse tagamiseks kalibreeritud enne tehasest lahkumist.
Riistvara põhikoostis
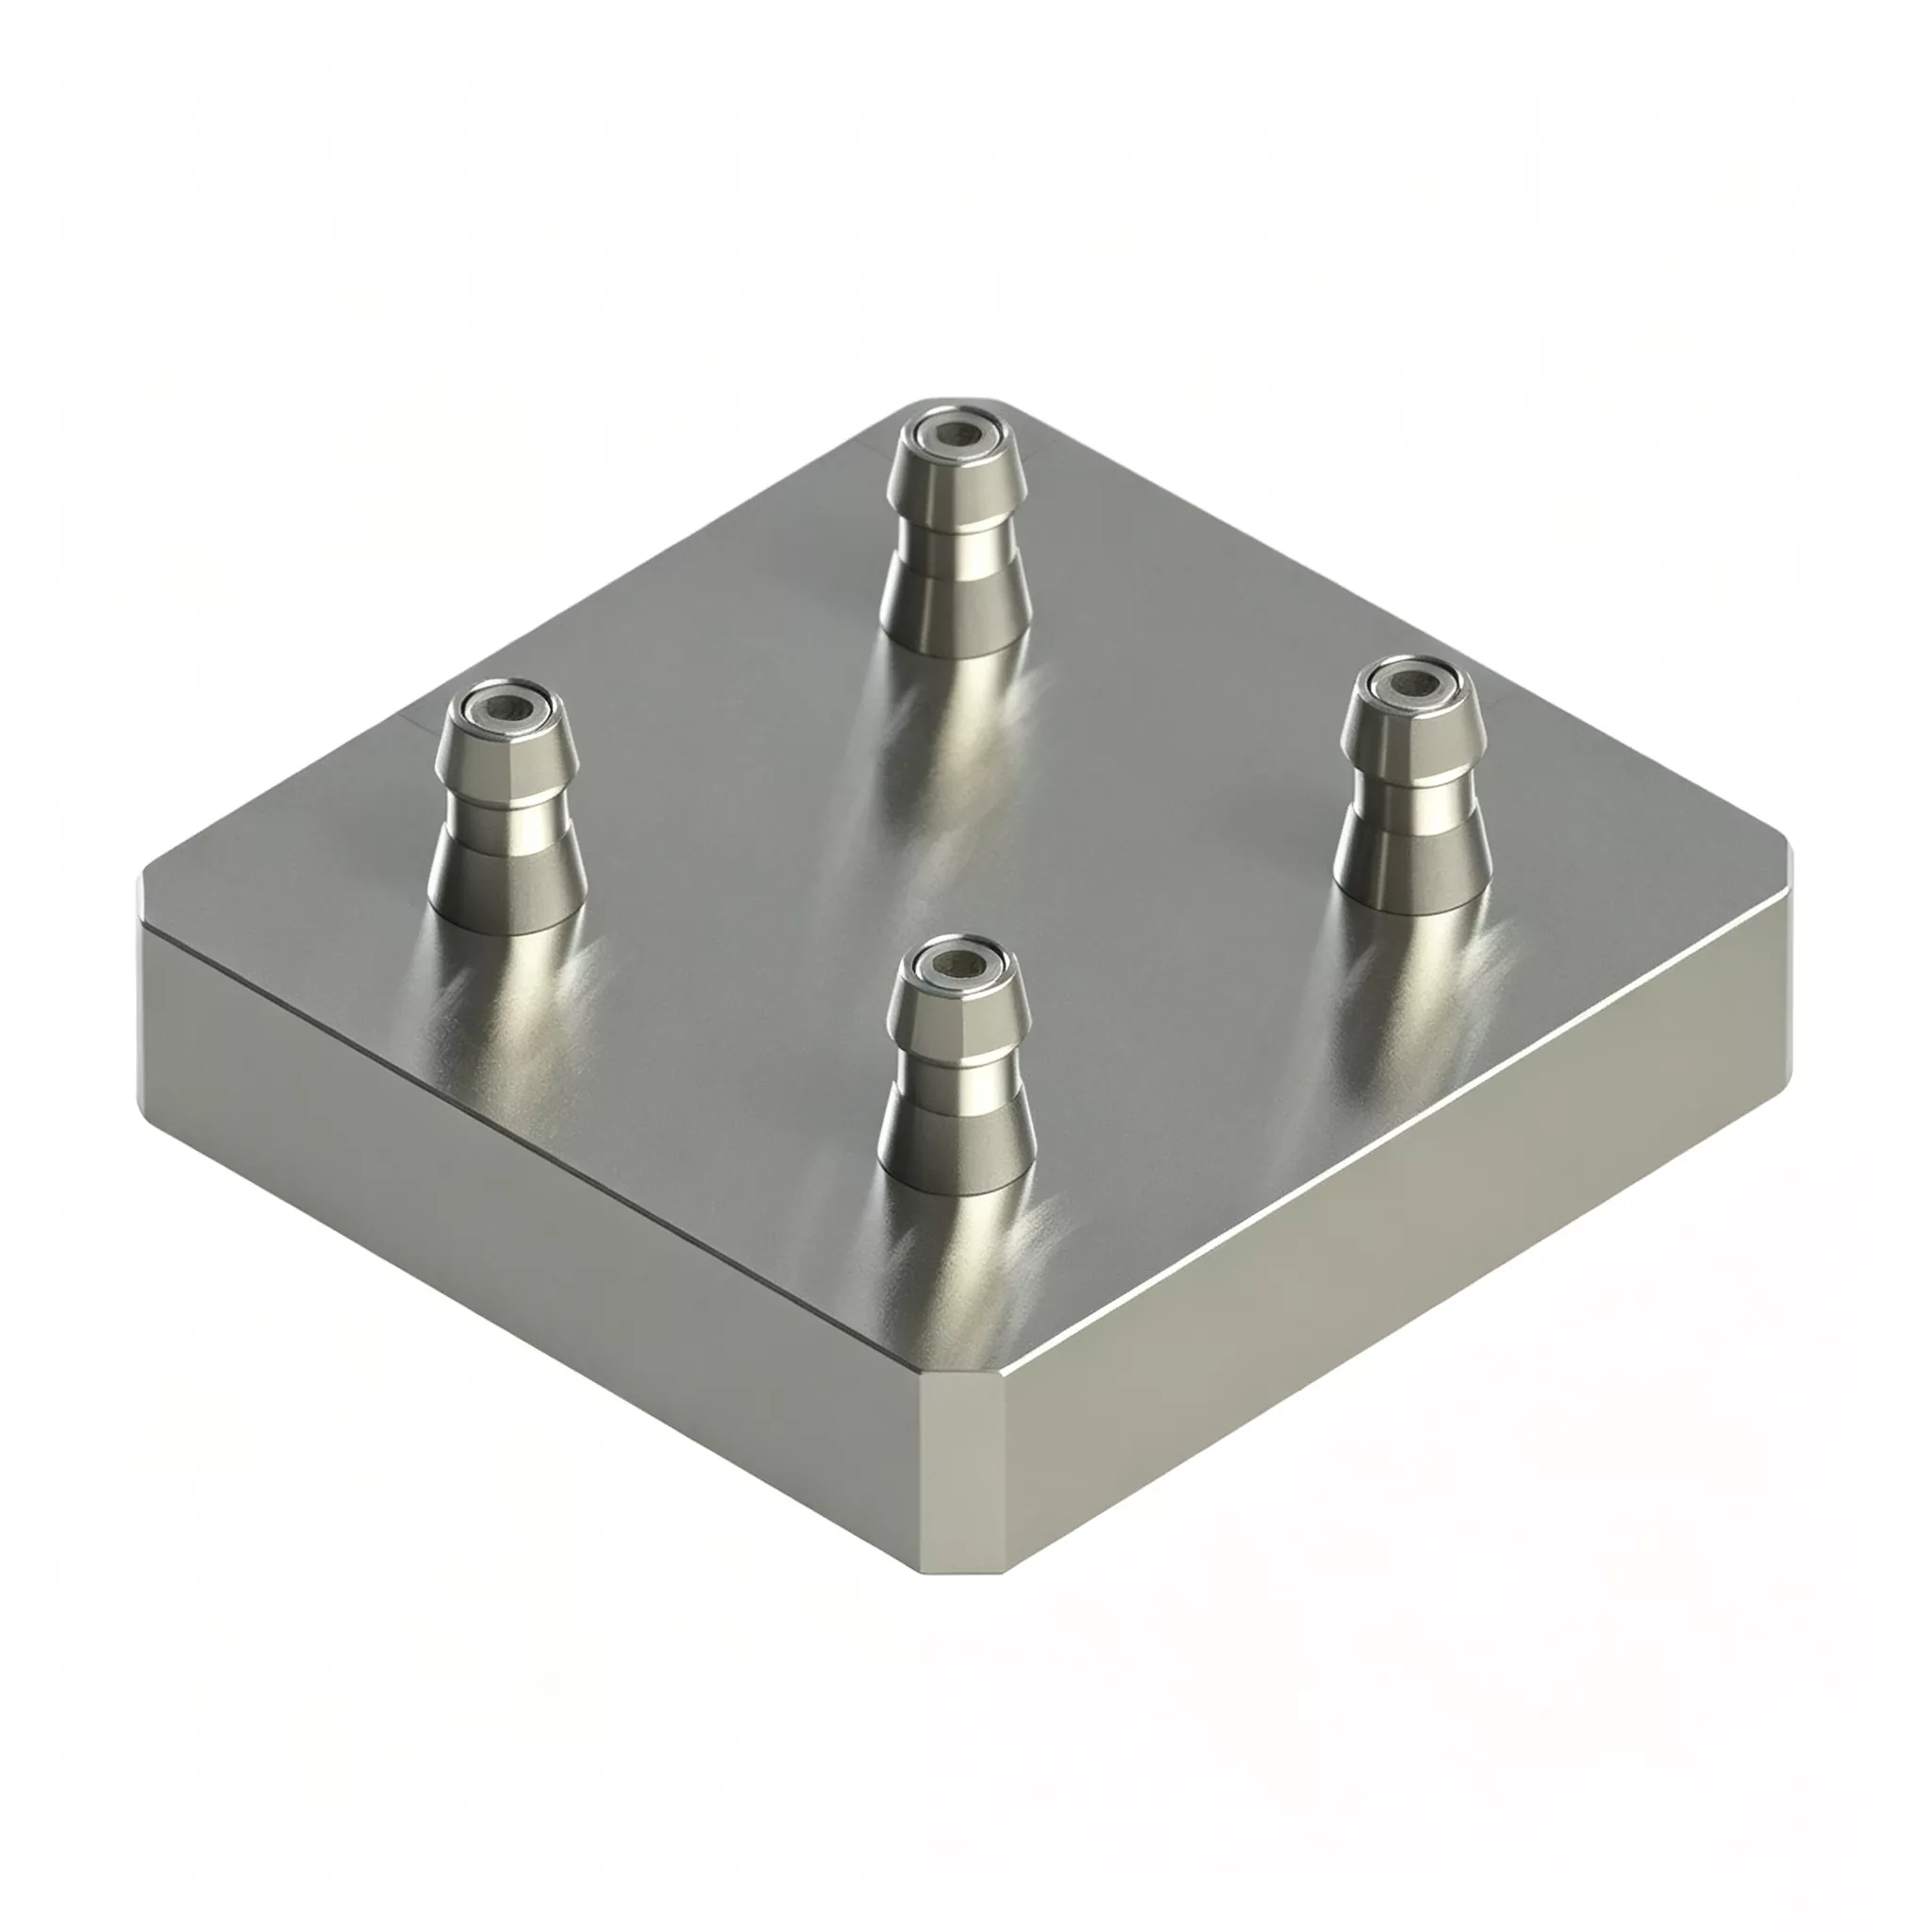
JWGRIP neljakeskuseline nullpunktiga kaubaalus 120 × 120 sisaldab järgmisi kooste:
· Monoliitsest sepistatud ja karastatud legeerterasest kaubaaluse alus
· Neli sõltumatut nullpunkti puksi lukustussõlme maatrikspaigutusega
· Sisseehitatud sünkroonne pneumaatiline jaotusmoodul
· Individuaalsed laastude ümbersuunamissooned iga asukoha määramise jaama jaoks
· Suruõhu teenindusport
· Kaitsekatteplaadid tühikäigujaamade katmiseks
Selle peamine erinevus võrreldes tavaliste mitme jaamaga seadmetega: neli jaama töötavad üksteisest täiesti sõltumatult.
Kaks praktilist tootmisrežiimi
Režiim 1: neljajaamaline masstootmine identsete toorikute jaoks
1. Paigaldage neli tõmbpoldiga varustatud kinnituse alust kõigi nelja jaama külge.
2. Varustama 0,5–0,7 MPa suruõhku; sünkroonne pneumaatiline moodul lukustab korraga kõik neli puksisõlme.
3. Lukustuskinnitussignaal edastatakse CNC-süsteemi ja masin teostab lõiketsükleid.
4. Pärast töötlemise lõpetamist vabastage lukust vabastamiseks õhurõhk. Tunni läbilaskevõime suurendamiseks eemaldatakse neli valmis detaili ühe tsükliga.
Režiim 2: Paindlik segarealine töötlemine erinevate osade jaoks
1. Laadige neljale erinevale toorikule vastavad kinnitused eraldi jaamadele.
2. Rakendage kõigi jaamade lukustamiseks suruõhku. CNC käivitab iga jaama jaoks järjestikku spetsiaalseid töötlemisprogramme.
3. Kui ühe tellimuse tootmine on lõppenud, asendage ainult vastava sihtjaama kinnitus. Ülejäänud jaamad jäävad kinni ilma täieliku rebimiseta.
4. Lühendab märkimisväärselt seisakuid sagedase tootevahetuse ajal.
Tehniline disain
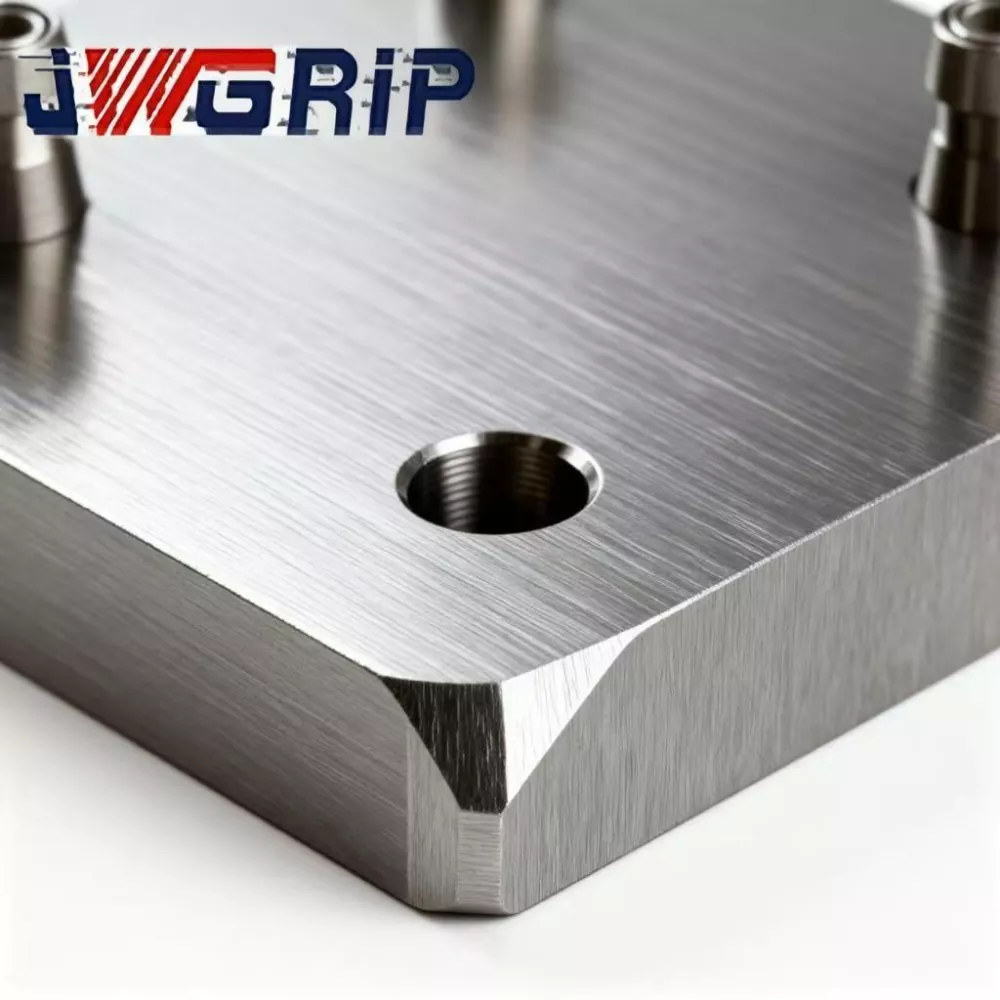
· Legeerterasest põhi vanandatakse kahes ringis: esimene vanandamine pärast töötlemist, sekundaarne vanandamine pärast poolviimistlust. Korduv kinnituspinge, ümbritseva õhu temperatuuri kõikumine ja pidev lõikevibratsioon on segarežiimilistes töökodades tavalised. Ebapiisav pingevabastus põhjustab nähtamatut mikrodeformatsiooni ja rikub mitme jaama asukoha täpsust. JWGRIP kahekordne vananemine maksimeerib sisemise pinge vabanemist pikaajalise stabiilse geomeetria jaoks.
· Positsioneerimispuksid kasutavad kõrge kulumiskindlat laagriterast. Sisemised augud saavad karastuse ja lihvimise üliviimistlemise, et tagada iga jaama usaldusväärne sõltumatu asukoha määramine.
· Asendi tolerantsi ja jaamadevaheliste kõrguste erinevust kontrollitakse rangelt, et vastata segaliini tootmise stabiilsusnõuetele.
Põhilised eelised
1. Minimeerige sagedastest tellimuste vahetamisest põhjustatud seisakuid
Toote vahetamise ajal ei ole vaja kõiki seadmeid lahti võtta. Vahetatakse ainult need jaamad, mis vajavad uut tellimust; teised jaamad töötavad. Masina tühikäiguaeg langeb järsult kõrge segu ja väikese mahuga tellimuste keskkondades.
2. Kõrvaldage mitmel eraldiseisval kaubaalusel inimtegevusest tingitud koostevead
Eraldi nullpunkti aluste käsitsi virnastamine ja paigaldamine võib tekitada positsioonihälbe 7-8 μm. JWGRIP viib täieliku mitme jaama kalibreerimise lõpule ettevõttesiseselt: asukoha tolerants ≤±0,004 mm, jaamadevaheline kõrguste erinevus ≤0,0025 mm. See säästab tunde kohapealse paigaldamise ja häälestamise tööst.
3. Üks riistvara hõlmab nii massilisi kui ka suure ja väikese mahuga ülesandeid
Suuremahuliste tellimuste korral maksimaalse läbilaskevõime saavutamiseks käivitage neli identse osa töötlemist. Tükeldatud tellimuste jaoks lülitage segarearežiimile. Kahe tootmisstsenaariumi jaoks pole vaja osta eraldi seadmeid, mis vähendab põhivarainvesteeringuid.
4. Maksimeerige olemasolevate kinnitusdetailide taaskasutust standardse D20 nullpunkti tõmbepoldi ühilduvusega
Töökojas olemasolevaid väikese suurusega nullpunkti kinnitusaluseid saab kohe pärast standardsete D20 tõmbepoltide paigaldamist uuesti kasutada. Vältige armatuuri täielikku ümbertöötlemist ja säilitage varasem inventariinvesteering.
5. Jaama kohta sõltumatu kiibi ümbersuunamise soone disain
Raua ja alumiiniumi lõikelaastud voolavad läbi iga jaama jaoks spetsiaalsete soonte. Laastude kinnijäämine positsioneerimis-pukside vahedesse on oluliselt vähenenud. Sagedaste seadmete vahetamise segaliini tingimustes väheneb puhastussagedus ja kiibi käivitatud positsioneerimise ebaõnnestumise risk.
Tõelised juhtumid
Juhtum 1: meditsiiniseadmete tarvikute protsessor
See klient saab tüüpilisi kõrge segu ja väikese mahuga tellimusi, vahetades igal tööpäeval 3-5 miniatuurse osa variandi vahel.
· Enne uuendamist: kasutati ühe jaama nullpunkti kaubaaluseid. Iga ümberlülitamine nõudis kinnitusdetailide eemaldamist, puhastamist, uuesti kinnitamist ja numbrinäitamist, mis võtab 40–60 minutit. Seadistamistöödele kulus palju masinatunde.
· Pärast mitme JWGRIP-i neljakeskuselise nullpunkti kaubaaluse juurutamist ja segarealise töötlemisrežiimi kasutuselevõttu ei ole enam tarvis täielikku armatuuri rebimist. Vahetatakse ainult sihtjaama kinnitused. Keskmine ümberlülitusaeg langeb 8-15 minutini.
· Poole aasta tootmisstatistika näitab, et tööpinkide kasutamine kasvas 24%. Tehas suudab vastu võtta killustatumaid klientide tellimusi ilma täiendavaid CNC-pinke ostmata.
Juhtum 2: 3C-komponendi alltöövõtja Pearl Riveri deltas
See töökoda tegeleb nii suuremahuliste masstellimuste kui ka väikese partii näidistöödega samadel CNC-pinkidel.
· Masstellimuse perioodidel: neli jaama töötlevad suure läbilaskevõime tagamiseks identseid osi.
· Kui saabuvad väikese partii näidisülesanded: hõivake proovide tootmiseks üks või kaks jaama, samas kui teised jaamad jätkavad masstootmist.
· Proovide töötlemine ei katkesta enam masstootmise rütmi ja proovi kohaletoimetamise aeg lüheneb oluliselt.
Täielik tootmise töövoog
① Legeerterasest tooriku sepistamine ja karastamine
② Toortöötlus
③ Esimene stressi leevendav vananemine
④ Poolviimistlus
⑤ Sekundaarne stressi leevendav vananemine
⑥ 5-teljeline veski: lihvige kõik puksi kinnitusavad ühekordse kinnitusseadistuse all
⑦ Pulsi pressliitmik
⑧ Õhkahela tihendikomplekt
⑨ Õhutiheduse rõhu hoidmise test
⑩ Täisjaama CMM-i mõõtmete kontroll
⑪ Roostevastane töötlus
⑫ Ekspordivalmis põrutuskindel pakend
Kontrollimise kontrollnimekiri
1. Sõltumatu korduspositsioneerimise täpsuse test iga üksiku jaama jaoks
2. CMM-i mõõtmine nelja jaama positsioonitolerantsi, kõrguste erinevuse ja paralleelsuse jaoks
3. 5-minutiline õhupidavuse õhutiheduse test; maksimaalne lubatud rõhulang ≤0,02 MPa
4. Tsükliline sünkroonne lukustamise-avamise funktsionaalse test neljas jaamas
Valikujuhend
· Analüüsige oma tellimuse struktuuri: domineeriva ühe variandi masstootmise jaoks käivitage nelja jaamaga identse osa töötlemine. Kui suure osakaalu moodustavad suure segu ja väikesemahulised tellimused, hinnake kokkupõrke vältimiseks neljas jaamas hoolikalt seadmetevaheliste füüsiliste häirete riski.
· Kinnitage oma kohapealsete nullpunkti tõmbepoltide tehnilised andmed. Standardversioon sobib D20 tõmbenaastudega. Kohandatud läbiviigukomplekte saab välja töötada alternatiivsete tõmbepoltide suuruste jaoks.
· Automaatsete tootmisliinide integreerimiseks: tagage töökoja õhuallika stabiilne rõhk vahemikus 0,5–0,7 MPa ja reserveerige IO signaalipunktid PLC juhtimissüsteemi jaoks.
· Arvutage tooriku ja kinnitusdetaili virnastamise kogukõrgus. Simuleerige tööriista liikumisteed, et vältida tööriista ja kaubaaluse kokkupõrget lõikamise ajal. Kui teil on ebakindlust, esitage tooriku joonised JWGRIPi tehnilisele meeskonnale häirete hindamiseks.
Praktiline toimimine
1. Paigaldage kaubaalus tööpingi töölauale, pingutades polte rangelt vastavalt JWGRIP-i kasutusjuhendis toodud pöördemomendi väärtuse nõuetele. Ülepöördemomendiga kinnitamine on keelatud, kuna põhikorpuse deformatsioon hävitab mitme jaama suhtelise täpsuse.
2. Paigaldage õli-veefilter suruõhu sisselaskeava esiotsa. Puksidele sisenev niiskus ja lisandid põhjustavad roostetamist, hõõrdumist ja täpsuse halvenemist.
3. Pihustage kuivmäärdeaine aerosooli nullpunkti läbiviikude sees iga kumulatiivse 100 töötunni järel. Vedel mootoriõli on rangelt keelatud, kuna õli tõmbab ligi metallikilde ja põhjustab pukside kinnikiilumise rikkeid.
4. Puhastage iga jaama asukohaavad ja laastude ümbersuunamissooned suruõhuga pärast seadmete vahetamist või igal vahetusel. Ärge kunagi jätke tugipunktide asukoha määravatele pindadele metallist laaste.
5. Paigaldage tühikäigujaamadele kaitsekatteplaadid, et takistada rauatükkide ja lõikevedeliku pukside sissetungimist.
6. Vältige raskete esemete kokkupõrget kaubaaluste nullpunktidele. Kokkupõrke põhjustatud aluse deformatsiooni ei saa tavaliselt kohapeal parandada ja see rikub jäädavalt mitme jaama positsioonilist jõudlust.
Müügijärgne tugi
1. Garantii: 12-kuuline üksuse täisgarantii katab tootmisdefektid, välja arvatud inimtegevusest tulenevad vead. Nõuetekohased nõuded saavad tasuta remondi- või varuosade asendamise teenust.
2. Tehnilised ressursid: pakutakse veebipõhiseid toimimisdokumente ja videoõpetusi. Hulgitellimuste projektide jaoks on saadaval tasuline tehniline kaugtugi.
3. Kohandatud muutmisteenus: toetatakse välismõõtme reguleerimist, tõmbepoldi spetsifikatsiooni asendamist ja jaama paigutuse ümberkorraldamist.
4. Proovi hindamine: hindamisproovi saab korraldada; ostja kannab näidisveokulud.
KKK
K1: Kas erinevatest osadest koosnevate toorikute segareatöötlus neljal töökohal häirib vastastikust täpsust?
V: Neli puksiüksust on füüsiliselt täiesti sõltumatud; lukustustoimingud ei sega üksteist. Asukoha määramise täpsus jääb stabiilseks seni, kuni seadmed väldivad füüsilist kokkupõrget. Iga jaama korrapärane suruõhupuhastus on endiselt soovitatav, et vältida laastude pritsimist teiste jaamade tugipindadele.
2. küsimus: kas neljakeskuseline nullpunktiga kaubaalus on CNC-kinnituse jaoks vajalik, kui väikese partii ümberlülitused toimuvad harva?
V: Selle tõhususe vahetamise eelis paistab silma ainult sagedase iganädalase variandi vahetamise korral. Kui tootmine on enamasti ühele variandile suunatud massile, tagavad ühe- või kahejaamalised nullpunkti kaubaalused parema kulutasuvuse.
3. küsimus: kas minu olemasolevaid pärandialuseid saab sellel kaubaalusel uuesti kasutada?
V: Standardsete D20 nullpunkti tõmbetappidega varustatud kinnitusalused võivad töötada otse. Muude tõmbepoldi spetsifikatsioonide jaoks on vaja eritellimusel valmistatud läbiviigukomplekte.
4. küsimus: kas JWGRIP neljakeskuselist nullpunkti kaubaalust 120 × 120 saab kasutada 5-teljelistes CNC-masinates?
V: See ühildub 5-teljeliste seadmetega. Arvutage töödeldava detaili ja kinnitusdetaili kogukõrgus, et hinnata spindli kallutamise kokkupõrkeohtu. Toorikute joonised saab esitada JWGRIP tehniliseks hindamiseks valikufaasis.
Hanke viitemärkus
Paljud tehased kaaluvad paindliku liini uuendamiseks suures koguses kohandatud eriotstarbeliste seadmete ostmist. See toob kaasa suured kapitalikulud, millele lisandub oht, et tellimuste muutumisel jääb inventar jõude.
The core value of JWGRIP Four-Center Zero Point Pallet for CNC Fixture lies in supporting both mass-volume production and high-mix mixed-line manufacturing within one single hardware unit. It maximizes reuse of customers’ existing fixture bases, controls production-retrofit costs and relieves change-over-efficiency pain points caused by fragmented orders. It is well-suited for flexible-upgrade projects for medium-and-small-size component-processing manufacturers.
Saada päring
Kontaktinfo
-
Aadress
44, Daning Entrepreneurship Road, Humen Town, Dongguani linn, Guangdongi provints, Hiina
-
Tel
-
Meil
Tere tulemast saatma päringut JWGRIP-ile. Meie professionaalne tehniline ja müügimeeskond pakub tasuta kinnituste valikut, kohandatud lahenduse disaini ja täpset hinnapakkumist.
Uudiste soovitused