Eesti Keel
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






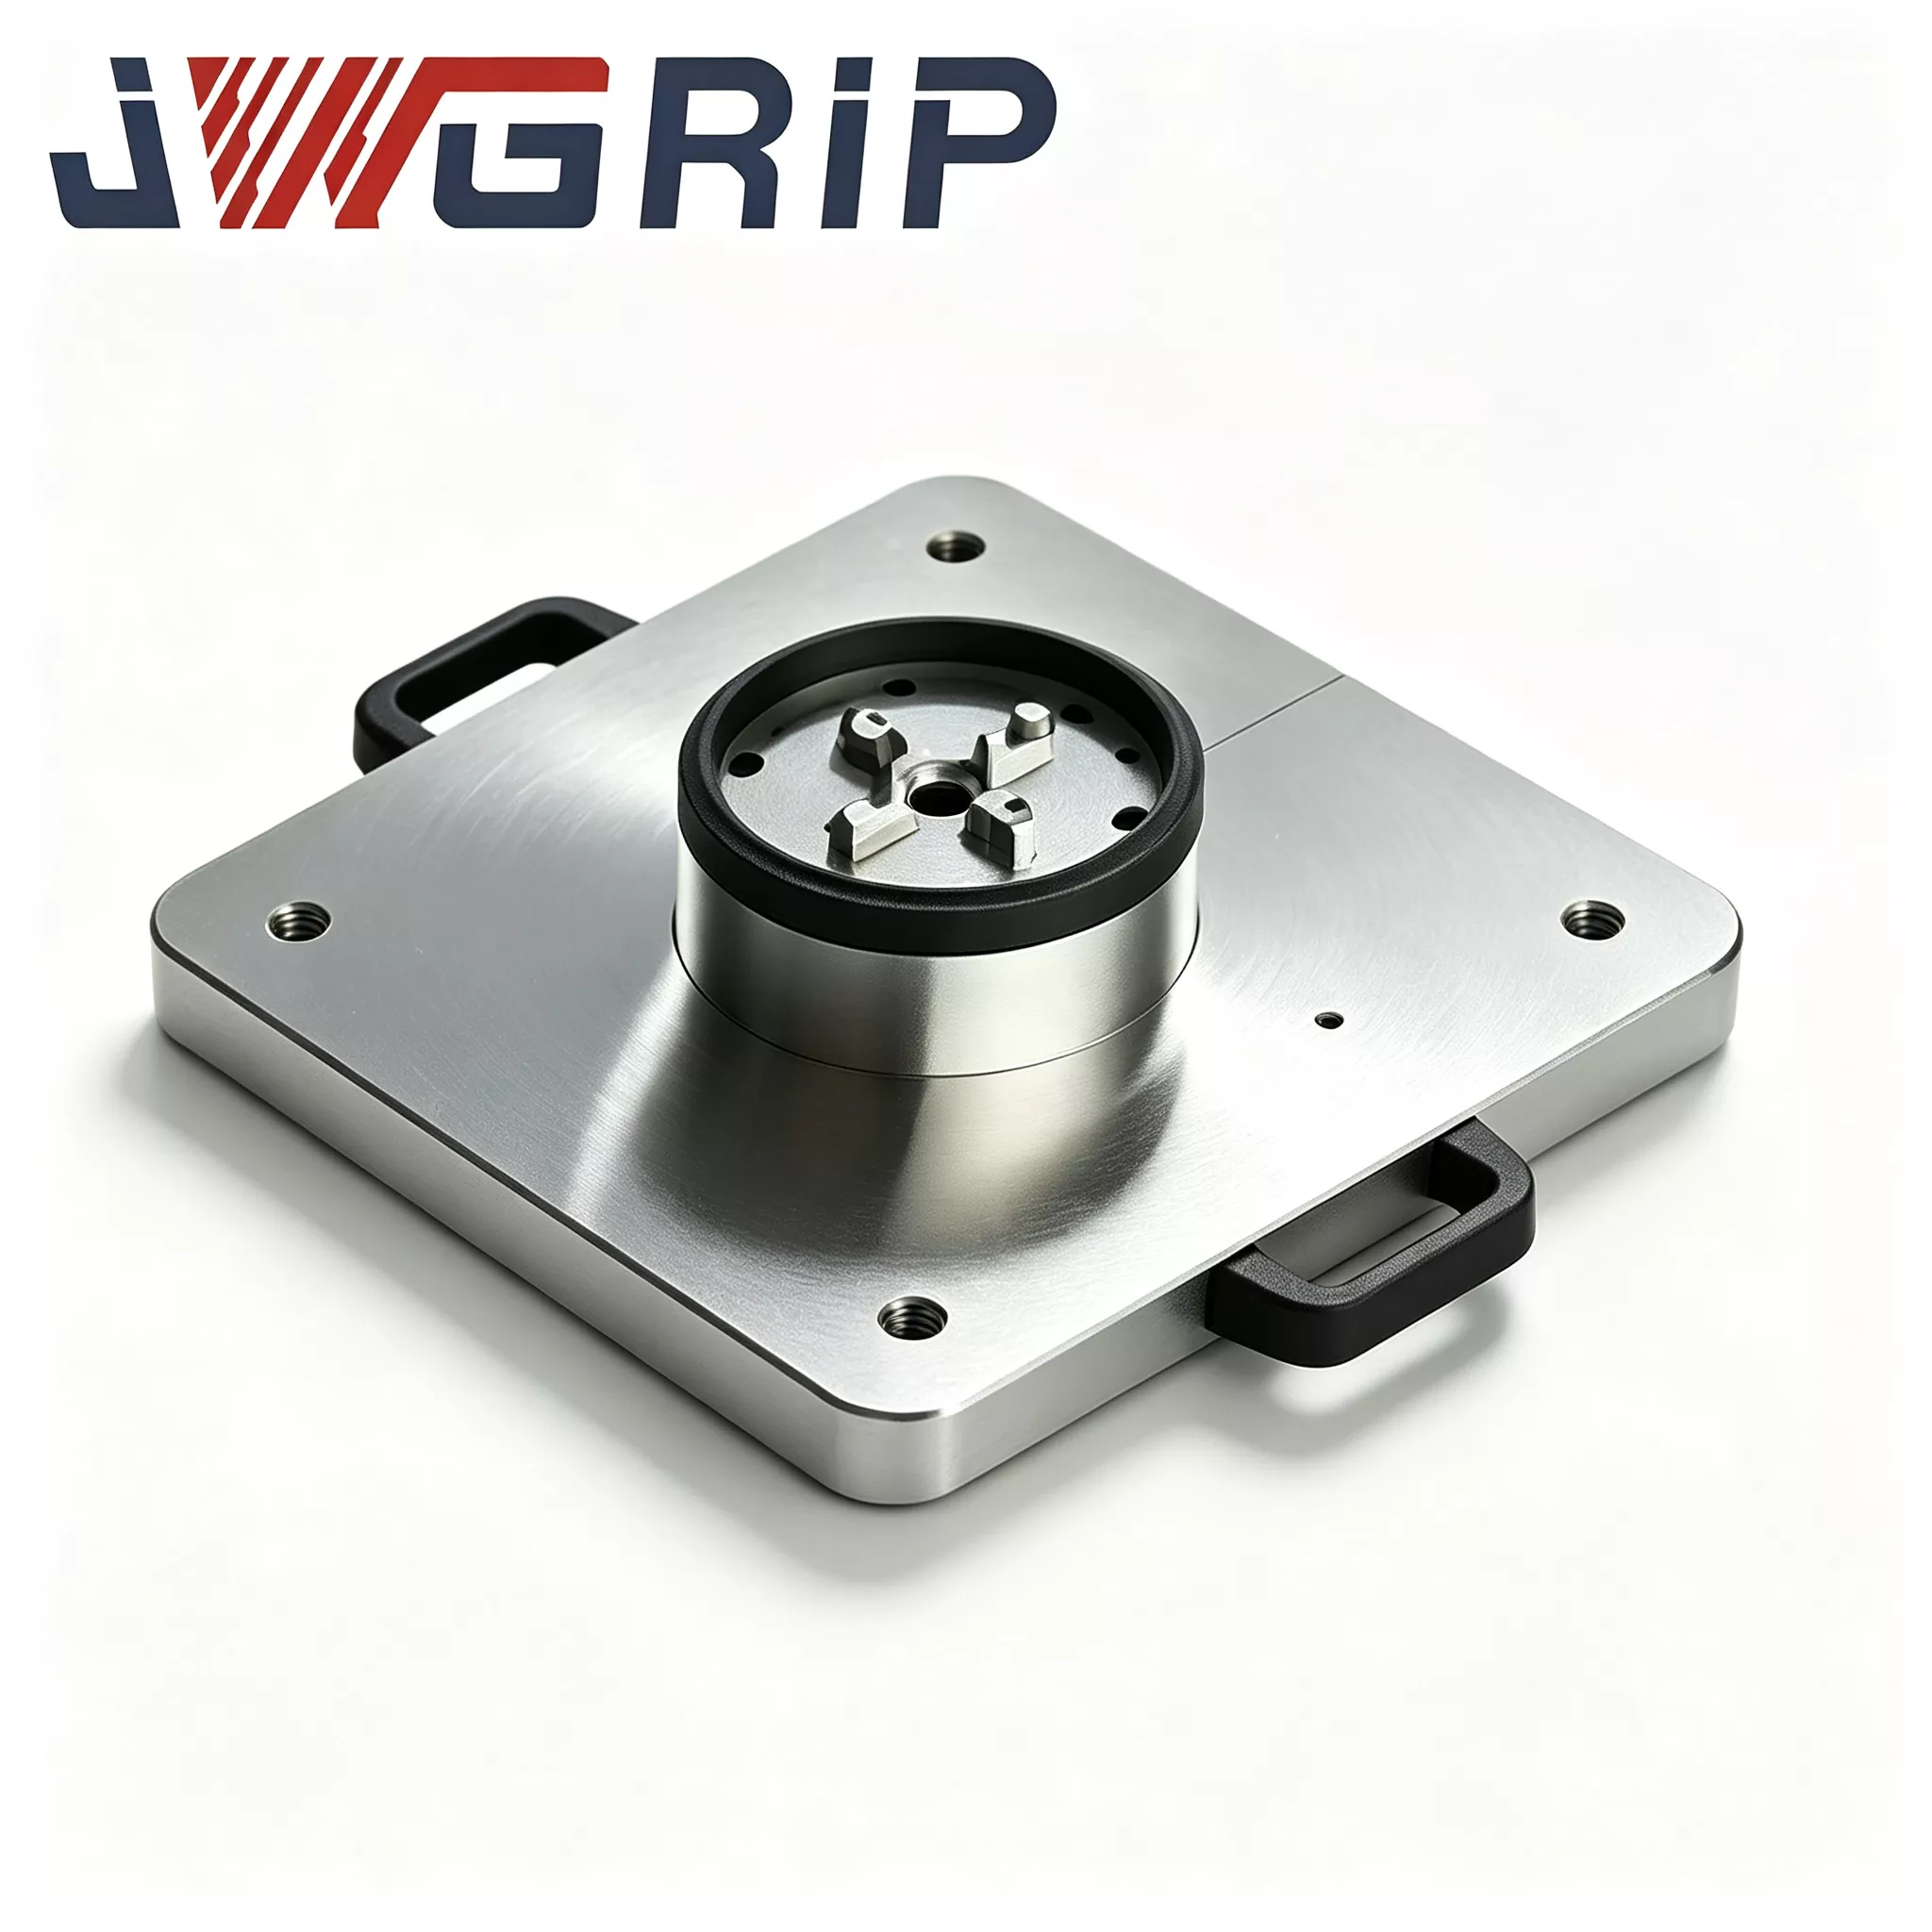
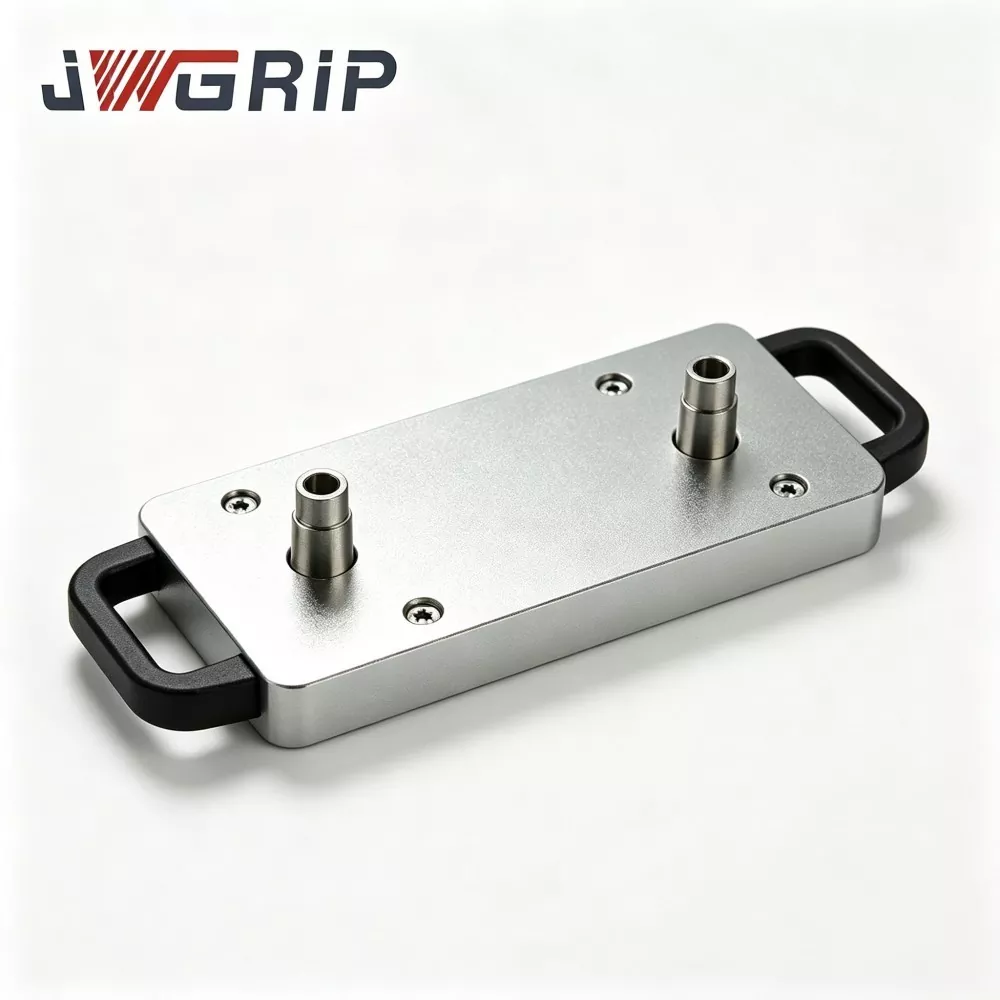
Automatiseeritud nullpunkti kaubaalus koos jõupadruniga
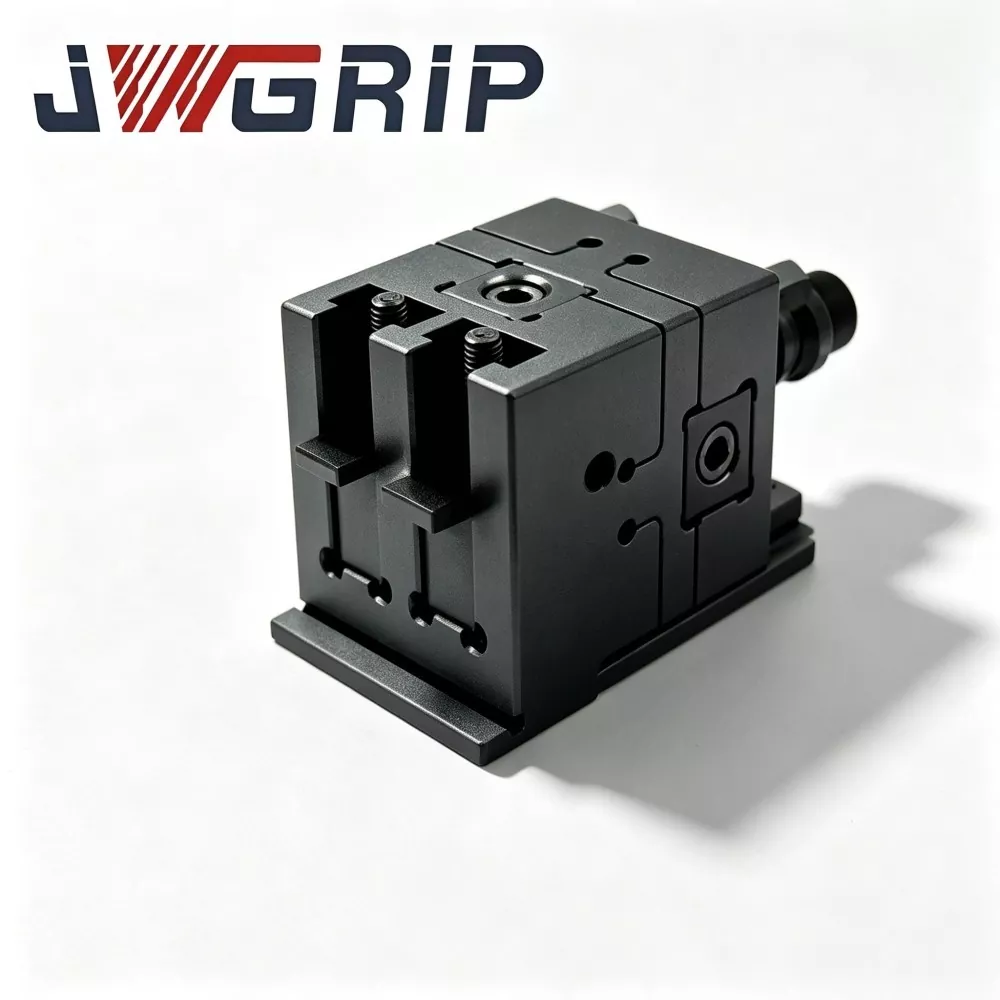
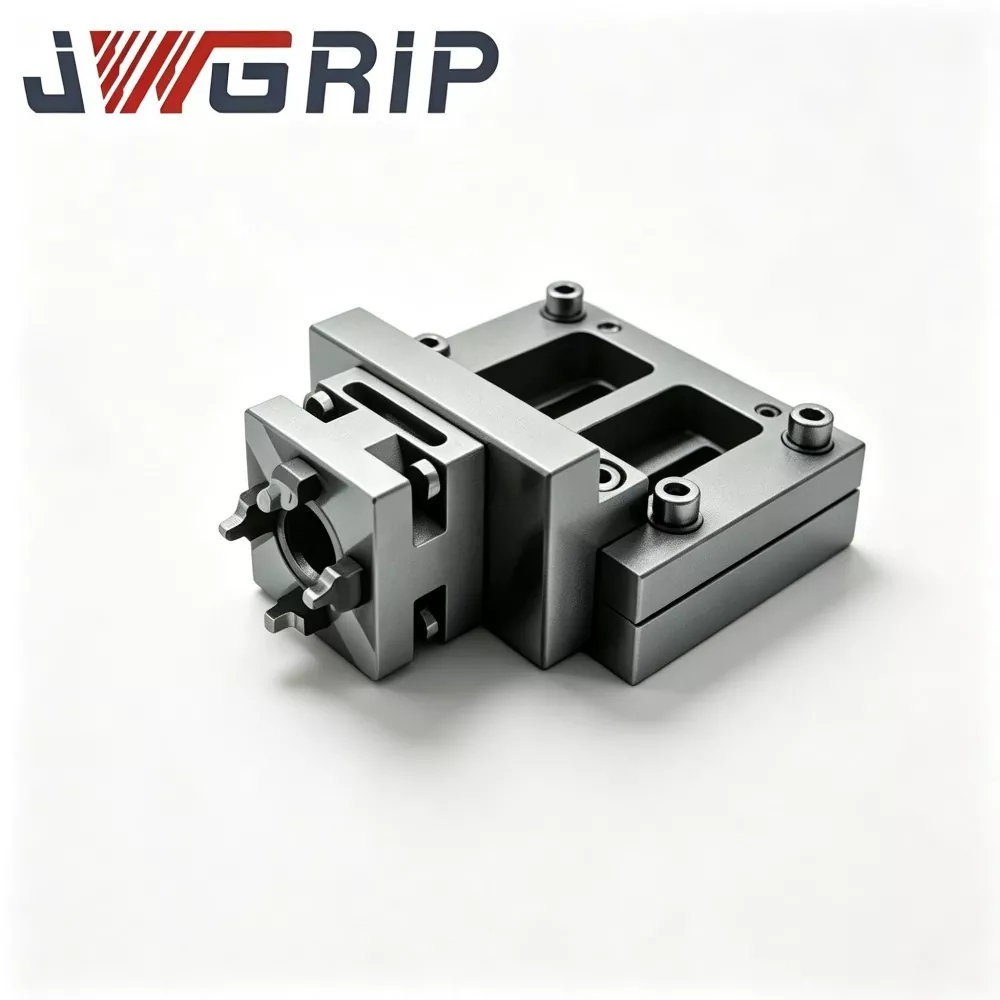
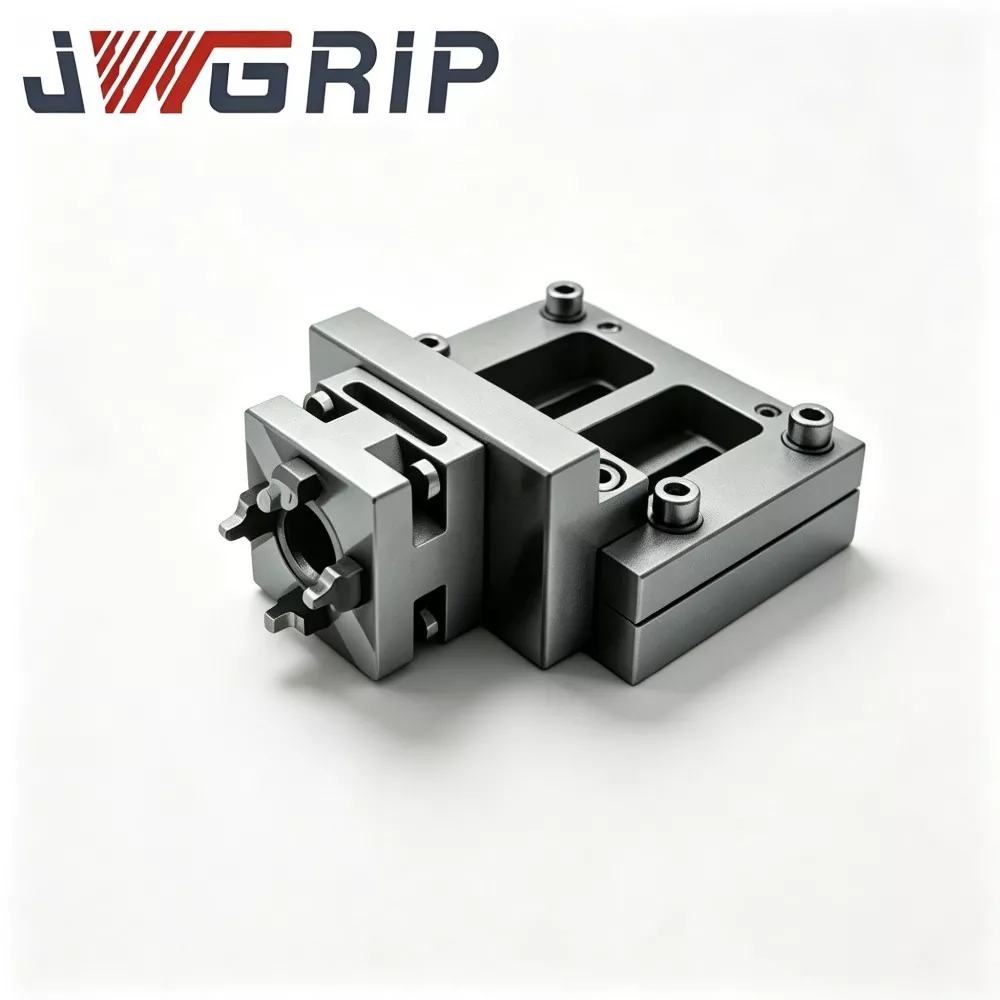
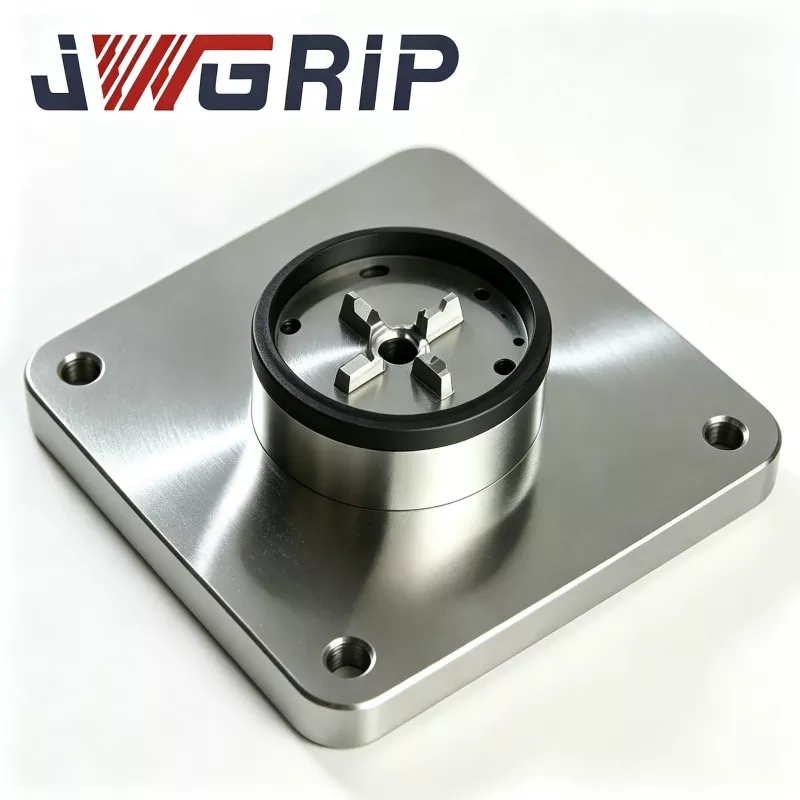
JWGRIP on Hiinas töötava professionaalse automatiseeritud nullpunktiga kaubaaluse tootja ja tarnija. See on integreeritud nullpunkti positsioneerimisseade, mis on spetsiaalselt loodud paindlike mehitamata CNC tootmisliinide jaoks. See integreerib nullpunkti positsioneerimise võrdluskomponendi ja jõulise pneumaatilise padruni lukustusüksuse üheks seadmeks, välistades vajaduse osta täiendavaid mitmekihilisi adapterplaate või eraldi padruni kinnitusi. Seda saab paigaldada ja kinnitada otse tööpinkide töölauale ning ühendada tööstuslike robotihaaratsitega.
Automaatne nullpunkti kaubaalus koos jõupadruniga suudab pärast töödeldava detaili kinnitamist saavutada automaatse positsioneerimise, automaatse kinnituse ja automaatse vabastamise. Seda on laialdaselt kasutatud autode alumiiniumisulamist survevaluosade töötlemisel, 3C tarbeelektroonika metallkonstruktsioonikomponentide suuremahulises tootmises ja automaatsete grafiitelektroodide töötlemisüksustes vormitöökodades.
Toote koostis ja töövoog
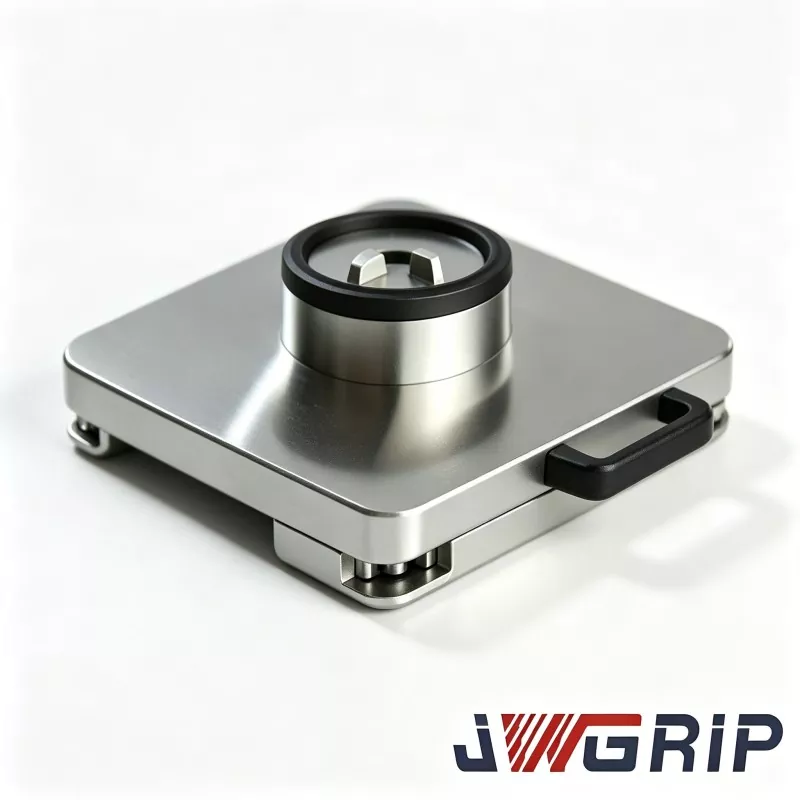
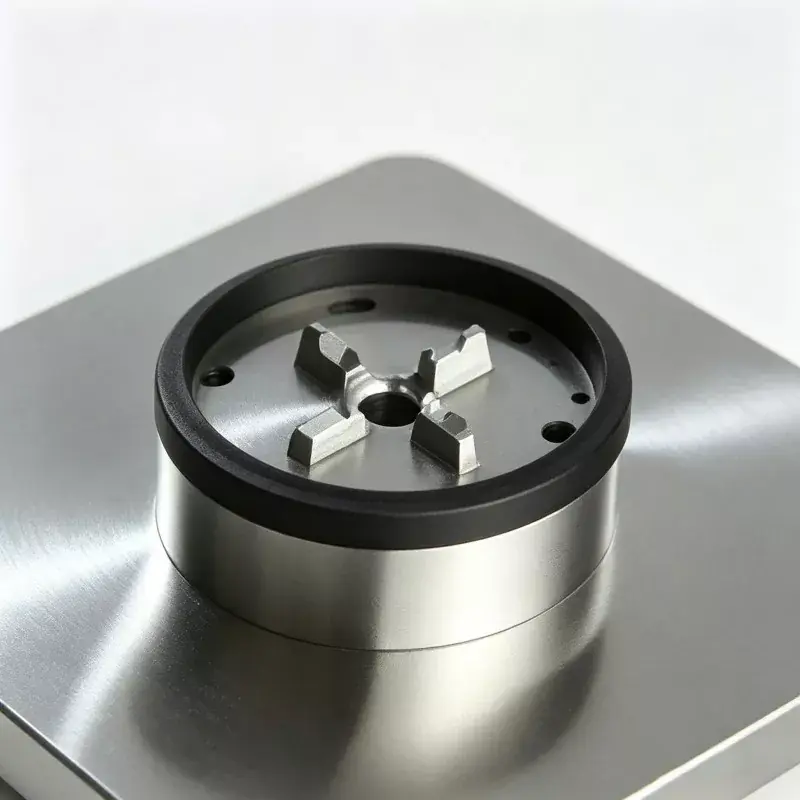
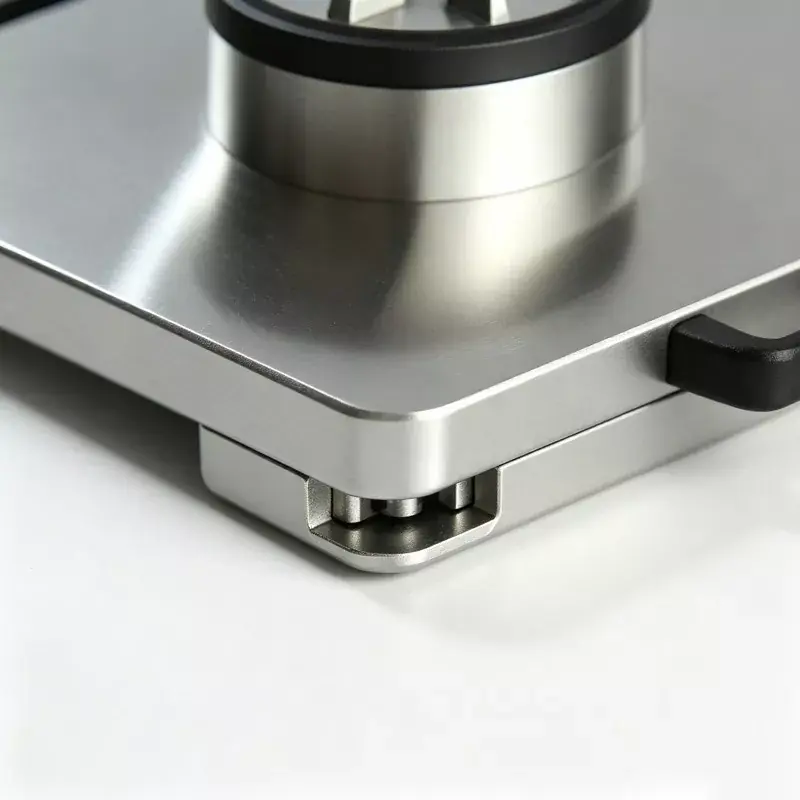
Power Chuckiga automatiseeritud nullpunkti kaubaalus kuulub Zero Point Kaubaaluste seeriasse. See koosneb peamiselt neljast põhikomponendist: kaubaaluse aluskorpus, ülitäpne nullpunkti positsioneerimishülss, pneumaatiline ajami moodul ja sünkroonse jõupadruni kinnitus.
Täielik töövoog on järgmine: Tööstusrobot tõstab üles laaditud tooriku kinnitusaluse ja asetab selle kaubaaluse võrdlustasapinnale. Nullpunkti positsioneerimishülss lõpetab esialgse positsioneerimise. Kui sisseehitatud andur tuvastab asukoha täpselt, saadab see signaali PLC juhtimissüsteemi.
PLC käivitab pneumaatilise vooluringi ja sisseehitatud pneumaatiline seade juhib jõupadruni kinnitust sünkroonselt sissepoole liikuma, saavutades kinnituse aluse ühtlase radiaalse kinnituse.
Pärast kinnitamise lõpetamist saadetakse CNC-tööpinkile elektriline kinnitussignaal ja algab lõiketöötlustsükkel.
Töötlemisprogrammi lõppedes saadab tööpink lõpetamissignaali ja pneumaatiline ahel vabastab rõhu. Padruni kinnitus avaneb sünkroonselt ja robot võtab valmis tooriku koos kinnitusega välja, valmistudes järgmiseks laadimistsükliks.
Kogu protsess ei nõua poltide käsitsi pingutamist ega käsitsi näitamist ja joondamist.

Protsessi eelised
Alusplaadi toorik on valmistatud sepistatud legeerterasest ja läbib kaks täielikku pingeid leevendavat kuumtöötlusprotsessi, et kõrvaldada CNC-töötlusprotsessi käigus tekkiv sisemine jääkpinge.
Paljud odavad konkurendid jätavad selle olulise sammu vahele. Kui alusmaterjali sisemine jääkpinge on märkimisväärne, võivad korduvad kinnitustoimingud töökojas ja päeva-öö tsüklitest tingitud temperatuurimuutused põhjustada mikroskoopilisi, palja silmaga nähtamatud deformatsioone võrdlusalusel.
See põhjustab töödeldud detailide suuruse pidevaid kõrvalekaldeid ja põhjustab suure hulga jäätmekadu.
Iga meie tehases toormaterjali tükk viib rangelt täieliku lõõmutamisprotsessi lõpule. See standard tuleneb enam kui kümneaastasest praktilisest insenerikogemusest ja teenindab arvukalt CNC automatiseeritud kinnituste projekte. Positsioneerimispuks on valmistatud kõrge kulumiskindlast laagriterasest, läbib karastamise ja karastamise ning on kombineeritud sisemise ava peenlihvimise ja ülipeene töötlemisega, et minimeerida positsioneerimispindade vahet ja tagada stabiilne positsioneerimisjõudlus isegi pärast lugematuid vahetustsükleid.
Põhilised eelised
1. Integreeritud ühes tükis konstruktsiooniprojekt
Integreeritud ühes tükis disain säästab paigaldusruumi tööpingi töölauale ja välistab mitmekihilistest adapterplaatidest põhjustatud kuhjunud montaaživead. Traditsioonilised split-tüüpi lahendused nõuavad nullpunkti kaubaaluste, adapteri alusplaatide ja sõltumatute padrunite virnastamist, kus 2–3 plaadi virnastamine võib tekitada 3–5 μm täiendavat positsioneerimishälvet. Meie monoliitne integreeritud disain väldib neid veaallikaid, vähendab ostetud tarvikute arvu ja vähendab lõpptarbijate varuosade halduskulusid.
2. Korda positsioneerimise täpsust
Kaubaalus tagab stabiilse korduva positsioneerimise täpsuse ±2 μm. Positsioneerimispukside sisemised augud töödeldakse lihvimise superviimistlusega. Iga kaubaalus läbib enne tarnimist 100% täieliku kauba täpsuse kontrolli ja iga üksus tarnitakse paberkandjal originaalkontrolliaruandega, mille saab ülemere ostjate nõudmisel kontrollida.
3. Native Automation Integration
Standardsed pneumaatilised pordid ja NPN-i elektrisignaali väljundliidesed on reserveeritud, muutes kaubaaluse ühilduvaks mitmete turul olevate peamiste tööstusrobotite kaubamärkidega. See toetab tõeliselt järelevalveta öises vahetuses tootmist. Ühe kodumaise autoosade lõppkasutaja tegelike moderniseerimisandmete kohaselt lühenes armatuuri vahetamise tsükli aeg algsest juhendist 12–15 minutist 45 sekundini pärast meie kaubaaluste kasutuselevõttu, ilma et operaator oleks pidanud öövahetuste ajal kohapeal viibima.
4. Kõrge kinnitusjõu väljund
Sisseehitatud jõuline pneumaatiline padrun annab maksimaalse kinnitusjõu kuni 45 kN, mis on võimeline vastu pidama lõikelöökidele, mis tekivad valuterase ja valualumiiniumist toorikute suure etteandega töötlemisel, vähendades tõhusalt kinnituse nihkumise ja lõdvenemise ohtu lõikamistoimingute ajal.
5. Mugav hooldus ja kontrollitav varuosade maksumus
Padruni haaratsikomplekte saab eraldi lahti võtta ja asendada ilma kogu kaubaalust tööpingilt eemaldamata. Kui lõuad saavad hõõrdumist või kahju, peavad kliendid ostma vaid vastavad varuosi, mitte vahetama kogu kaubaaluste komplekti, vähendades tõhusalt investeeringuid pikaajalistesse seadmehooldusesse.

Päris klientide juhtumid
Power Chuckiga automatiseeritud nullpunkti kaubaalust kasutatakse enamasti kolmes tootmisliinikategoorias: autokomponentide mehitamata CNC tootmisliinid, 3C metallkonstruktsiooniosade masstootmisliinid ja painduvad automatiseeritud grafiitelektroodiga töötlemisrakud vormitehastes.
Juhtum1:Üks suur kodumaine autoosade tootja paigaldas alumiiniumist survevalu töötlemiseks kaks paindlikku CNC automatiseeritud tootmisliini kokku 16 komplekti automatiseeritud nullpunktiga kaubaaluseid koos jõupadruniga. Enne moderniseerimist vajasid operaatorid iga seadme vahetamise jaoks käsitsi näitu ja joondust, mis kulub umbes 13 minutit partii kohta. Pärast meie nullpunkti automatiseeritud kaubaaluste kasutuselevõttu lõpetab robot kõik peale- ja mahalaadimis-, positsioneerimis- ja kinnitustööd. Ühekordne ümberlülitustsükkel lüheneb 42-50 sekundini. Teostatakse järelevalveta öine vahetus. Kolme kuu pideva tootmisstatistika järgi kasvab igakuine töökoja tasemel tootmisvõimsus 22 protsenti. Toorikute partiide mõõtmete järjepidevus paraneb ilmselgelt ja praagi määr väheneb märkimisväärselt.
Juhtum2:Üks Pearl Riveri deltas asuv suuremahuline valuvormi valmistamise ettevõte paigaldab selle automatiseeritud kaubaaluse mitu komplekti grafiitelektroodiga automatiseeritud töötlemisrakkudesse. Kõik elektroodialused kasutavad ühtseid standardmõõtmeid. Operaatorid ei korda enam iga elektroodide töötlemise ülesande puhul käsitsi näitamist. Valmis elektroodide mõõtmete konsistents paraneb oluliselt ja hallitustöökoja töötajate korduv töömahukus väheneb. Soovitatavad pildiasendid: meie enda töötlemistöökojas tehtud kohapealsed fotod, kliendi saidi automatiseerimise tööjaama tegelikud pildid, kaubaaluse korpuse detailvaatega fotod, tehase väljalaske täpsuse ja kvaliteedikontrolli kontrolli käigus tehtud fotod.
Tootmisprotsess
Kõik automatiseeritud kaubaalused läbivad täisvoolutootmise, sealhulgas sepistamise, CNC-töötlemise, kuumtöötluse, lihvimise ja montaaži meie ettevõttesiseses CNC-kinnitustöökojas. Kogu üksuse OEM-i allhanget ei võeta vastu.
Täielik tootmise töövoog:
legeerterasest tooriku sepistamine → töötlemata töötlemine → esimene pingevaba vanandamine → poolviimistlus → sekundaarne pingevaba vanandamine → ülitäpne lihvimine → puksi pressliitmik → üldmontaaž → mitme elemendi täpsuse ja jõudluse kontroll → õhutiheduse survekatse → roostevastane tihendus → ekspordikvaliteediga tihendus.
Kvaliteedikontroll ja sertifikaadid
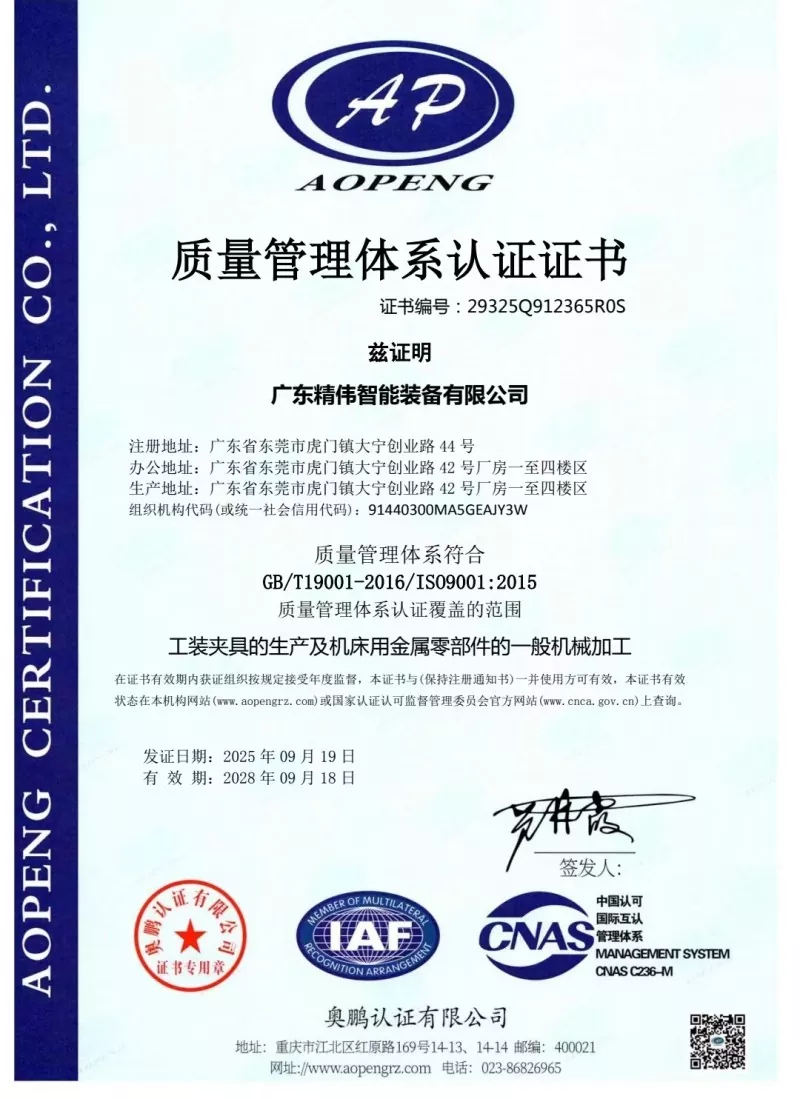
Kohustuslikud tarneeelse ülevaatuse üksused iga seadme jaoks: korduspositsioneerimise-täpsuse test, tegelik padruni-kinnitusjõu mõõtmine, õhutiheduse rõhu hoidmise test (maksimaalne lubatud rõhulangus ≤0,02MPa 5-minutilise hoidmise kestuse jooksul), elektri-signaali-loogika terviklikkuse test. Iga seade tarnitakse ainulaadse tehasekontrolli andmelehega. Meie tehasel on ISO9001 kvaliteedijuhtimissüsteemi sertifikaat. Peamiste metallkomponentide jaoks on saadaval materjalisertifikaadid. Klientide määratud kolmanda osapoole laborikontroll on vastuvõetav.
Valikujuhend
Esiteks kinnitage kliendi asukoha kinnituskanduri tegelik välismõõde, et see vastaks kaubaaluste kinnitusvahemiku spetsifikatsioonidele.
Teiseks kontrollige töökoja õhuallika seisukorda. Suruõhu rõhk peab stabiilselt jääma vahemikku 0,5–0,7 MPa. Kui õhuallika rõhk kõigub tugevalt, on tungivalt soovitatav kasutada kolmekordset rõhku reguleerivat filtrit.
Kolmandaks, automatiseerimisprojektide hankimiseks täpsustage roboti ja PLC juhtimissüsteemi vaheline IO sideprotokoll. Tarnime tasuta täieliku elektriliidese-dokumentatsiooni.
Neljandaks, kui töödeldakse raskeid toorikuid, tagage tooriku maksimaalne kaal. Meie tehniline personal viib läbi hindamise ja otsustab, kas on vaja tugevdatud kohandatud versiooni kaubaalust.
Märkused paigaldamise, kasutuselevõtu ja kasutamise kohta
Paigaldades kaubaaluse tööpingi töölauale, kinnitage poldid, järgides rangelt juhendis toodud pöördemomente. Tugev ülepöördemomendiga pingutamine on keelatud, et vältida kaubaaluse korpuse deformatsiooni. Õli-veefilter tuleb paigaldada suruõhu sisselaskeava esiotsa, et vältida niiskuse ja metallijäätmete sattumist padrunisse ning sisemiste komponentide roostetamist või lõualuude kinnikiilumist. Iga 80–100 kumulatiivse töötunni järel pihustage kuivmäärdeainet padruni libisevatele hõõrdumispindadele.
Vedel mootoriõli on keelatud, kuna vedel õli tõmbab ligi massiivseid alumiinium- ja rauatükke ning põhjustab lõualuu kinnikiilumise tõrkeid. Tootmise ajal vältige tugevat laastude kogunemist kaubaaluse võrdlustasapinnale. Operaatorid peavad igal vahetuse vahetamisel suruõhuga puhuma ja puhastama asukohaavasid ja nulltasapindu. Ärge kunagi kasutage seadet, mis ületab spetsifikatsioonilehel märgitud maksimaalset kinnitusjõudu. Ülekoormus põhjustab padrunite lõugade püsivat plastilist deformatsiooni ja kahjustab jäädavalt kaubaaluste positsioneerimise täpsust.
Pakkimine, tarneaeg ja müügijärgne teenindus
Ekspordiklassi põrutuskindlad täispuidust pakkekarpid koos paksu vahtplastist sisemise puhverkaitsega kaitsevad täpseid tugipindu kokkupõrkekahjustuste eest pikamaatranspordil ookeanil. Standardne tarneaeg: 12-18 tööpäeva. Teatud standardartikleid hoitakse lühema tarne jaoks laos.
12-kuuline üksuse täisgarantii katab tootmisdefektid, mis ei ole põhjustatud inimtegevusest; pakutakse tasuta remonti või varuosade vahetust. Paigaldamiseks ja kasutuselevõtuks on saadaval kaugvõrgus tehniline juhend. Hulgitellimusprojektide puhul saab pakkuda tasulist kohapealset kasutuselevõtuteenust.
Toetatakse kohandatud muutmisteenust, sealhulgas kinnitusvahemiku reguleerimist, pneumaatilise vooluahela paigutuse muutmist ja signaali väljundi vormi muutmist. Kliendi hindamistesti jaoks on saadaval tasuta proov; proovide veokulud kannavad ostjad.
KKK
K1: Kas Power Chuckiga automatiseeritud nullpunkti alused võivad ühilduda muude kolmandate osapoolte kaubamärkide nullpunkti kinnitusdetailidega?
V: Standardversiooni nullpunkti mõõde ühtib meie algse nullpunktisüsteemiga. Kui teie projekti jaoks on vajalik ühilduvus teiste kaubamärkide nullpunkti kinnitusvahenditega, teavitage enne tellimuse esitamist tehnilistest nõudmistest, et saaksite teostada kohandatud nullpunkti mõõtmetega töötlemist.
Q2: Kas ebastabiilne õhuallika rõhk mõjutab kinnituste ohutust ja töökindlust?
V: See avaldab otsest mõju. Õhuallika ebapiisav rõhk vähendab padruni tegelikku kinnitusjõudu ja tekitab lõikamise ajal tooriku lahtituleku riski. Rõhku reguleeriv filtrikomplekt on tungivalt soovitatav rõhu stabiliseerimiseks vahemikus 0,5–0,7 MPa.
3. küsimus: millised on peamised põhjused korduva positsioneerimise täpsuse halvenemisele pärast pikaajalist töötamist?
V: Kolm sagedast algpõhjust: esiteks, laastude saasteained, mis on kogunenud referentspindadele; teiseks sisemiste libisevate komponentide normaalne kulumine; kolmandaks, kaubaaluse korpuse deformatsioon, mis on põhjustatud välisest tugevast löögist. Eelistage puhastamist ja hooldust. Kulunud komponendid saab asendada eraldi varuosadega, selle asemel, et kogu kaubaaluseid uuendada.
Q4: Kas seda kaubaalust saab rakendada 5-teljelistele CNC-tööpinkidele?
V: See ühildub 5-teljeliste masinatega. Kokkupandud kinnitusde kogukõrgus tuleb arvutada, et vältida kokkupõrget 5-teljelise spindli kallutamise ajal. Tarnige valikufaasis tööpinkide mudelit ja me hindame teie jaoks häirete riski.
Saada päring
Kontaktinfo
-
Aadress
44, Daning Entrepreneurship Road, Humen Town, Dongguani linn, Guangdongi provints, Hiina
-
Tel
-
Meil
Tere tulemast saatma päringut JWGRIP-ile. Meie professionaalne tehniline ja müügimeeskond pakub tasuta kinnituste valikut, kohandatud lahenduse disaini ja täpset hinnapakkumist.

Uudiste soovitused