Eesti Keel
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Suure jõudlusega EROWA-ühilduvad tõmbepoldid usaldusväärseks CNC-tööriistade kinnitamiseks
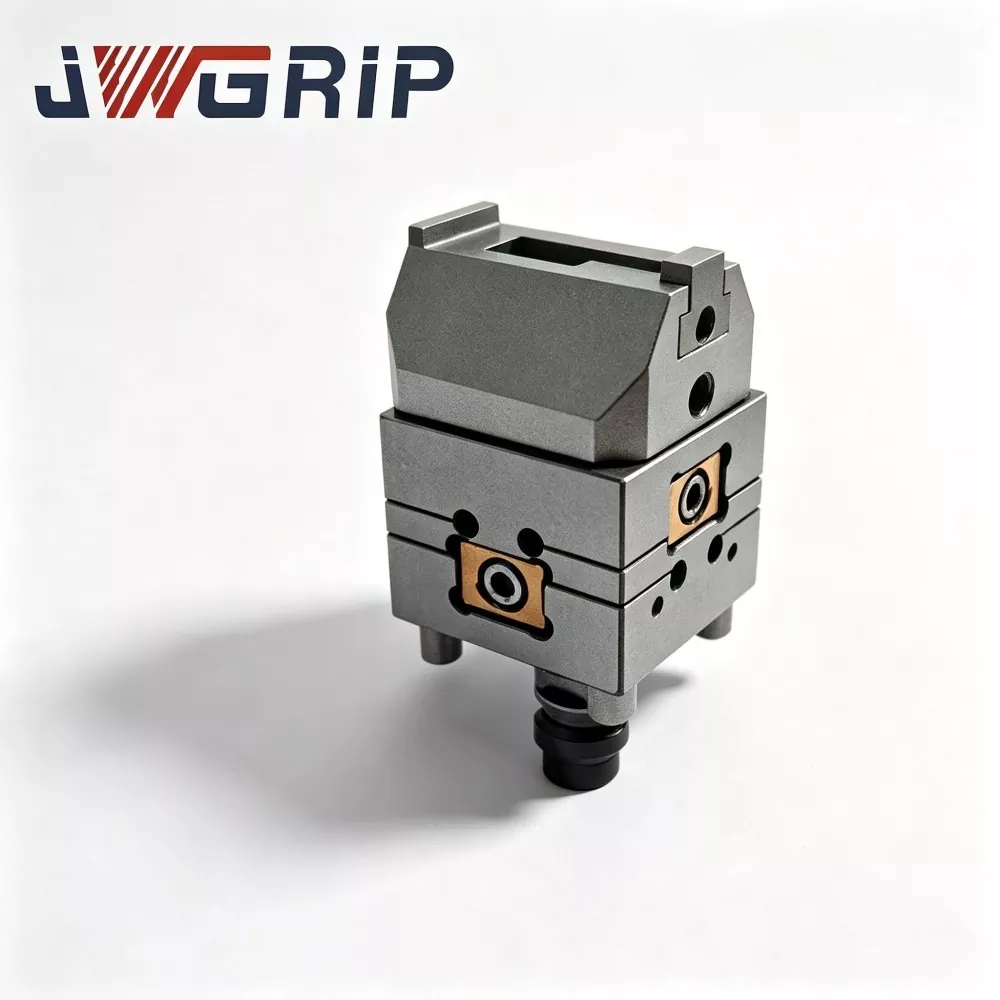
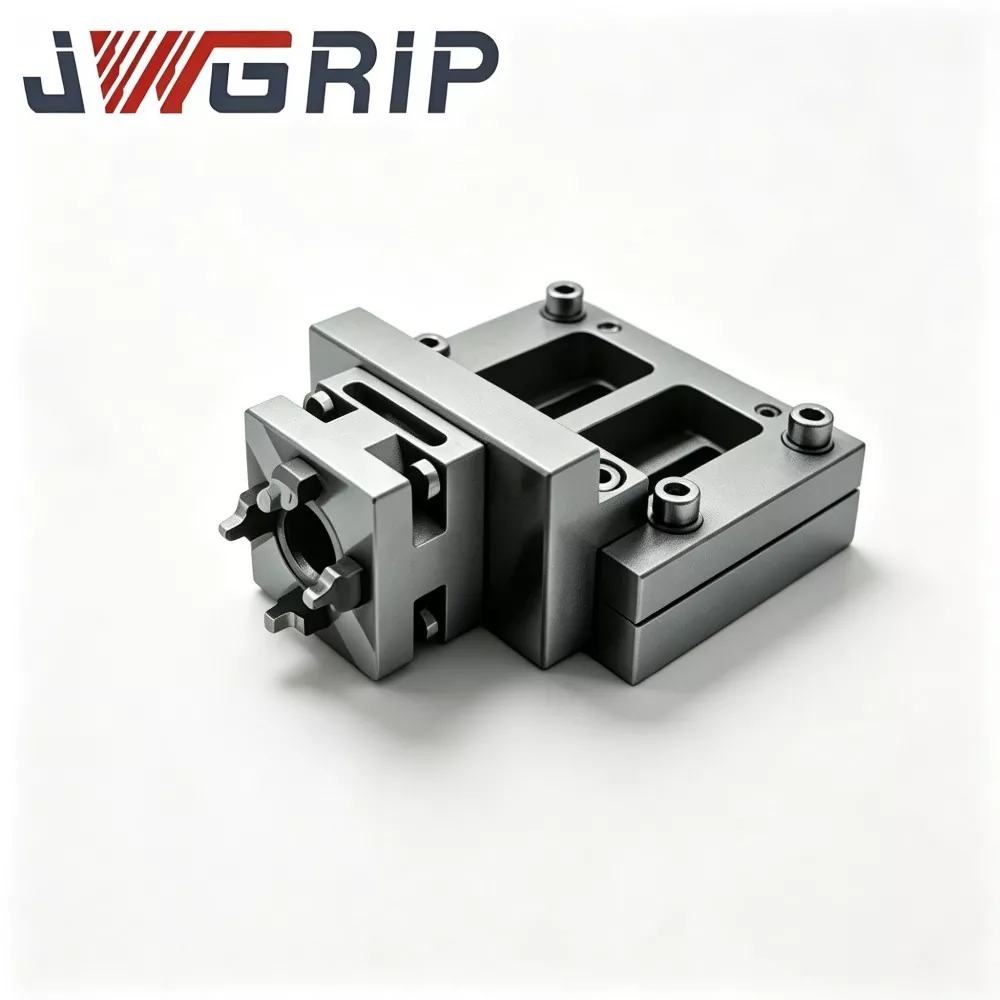
EROWA ühilduvate tõmbepoltide täppisliidese komponentide tootjanaJWGRIPviib lõpule täistsükli kulumise simulatsiooni ja seeriatootmise standardsete asukohaga tihvtide, automaatfunktsiooniga variantide ja pöörleva nihkega ühenduspoltide jaoks. Need vahetatavad komponendid aitavad valuvormide valmistamisel laiendada EDM-tööriistade basseine, säilitades samal ajal olemasolevad elektroodihoidikud ja kinnitusdetailid. Seotud koosEROWA ühilduvad EDM padrunidja EROWA ühilduvad elektroodpadrunid, nad ehitavad jaamadevahelisi asukoha määramise kette, et tagada järjepidev nullpunktide ülekandmine freesimis-, süvistamis-EDM- ja mõõtejaamade vahel. Koonuse geomeetria, keerme mõõtmed ja tihendussoonte parameetreid kontrollitakse rangelt iga tootmispartii puhul.
Jaamadevaheline nullpunkti järjepidevus
Paljud vormitootmistöökojad teostavad segaprotsessiga tootmisvooge: elektroodide freesimine töötluskeskustes, süvendatud EDM-i sädeerosioon, võrguühenduseta eelseadistatud mõõtmine ja käsitsi kontroll. Iga protsessi nihe nõuab korduvat armatuuri vahetamist. Kui tõmbenaastliidese parameetrid erinevad riistvara osade vahel isegi veidi, koguneb elektroodide ühest jaamast teise liikudes nullpunkti triivi.
Paljud töökojad investeerivad suurel määral ülitäpsete padrunite ja hoidikutesse, kuid jätavad tähelepanuta, et need väikesed liideseosad määravad kogu protsessiahela ulatuses nullpunkti järjepidevuse. Visuaalselt sarnased naastud võivad tegeliku kinnitamise ajal siiski tekitada mikronitaseme erinevusi, mis halvendab järk-järgult elektroodide positsioneerimise täpsust keeruka õõnsusega töötlemise korral.
Paljud hankemeeskonnad käsitlevad neid asukoha määravaid komponente odava kulumaterjalina ja hankivad juhuslikke asendusosi mitmelt müüjalt. Segaallikaga naastud tekitavad varjatud riske mitme jaamaga tööriistasilmustele.
Millised riskid ilmnevad mitteidentsete liideseosade segamisel ühes vormi valmistamise tööriistade kogumis? Väiksed erinevused koonuse nurgas, tihendusrõnga soone sügavuses või õla kõrguses katkestavad kogu pinna sobitamise. Iga vahetus tekitab väikese mõõtmata nihke, mis kuhjub ja tekitab valmis vormiõõnsustes elektroodide joondamise vigu.
Põhilised funktsionaalsed variandid
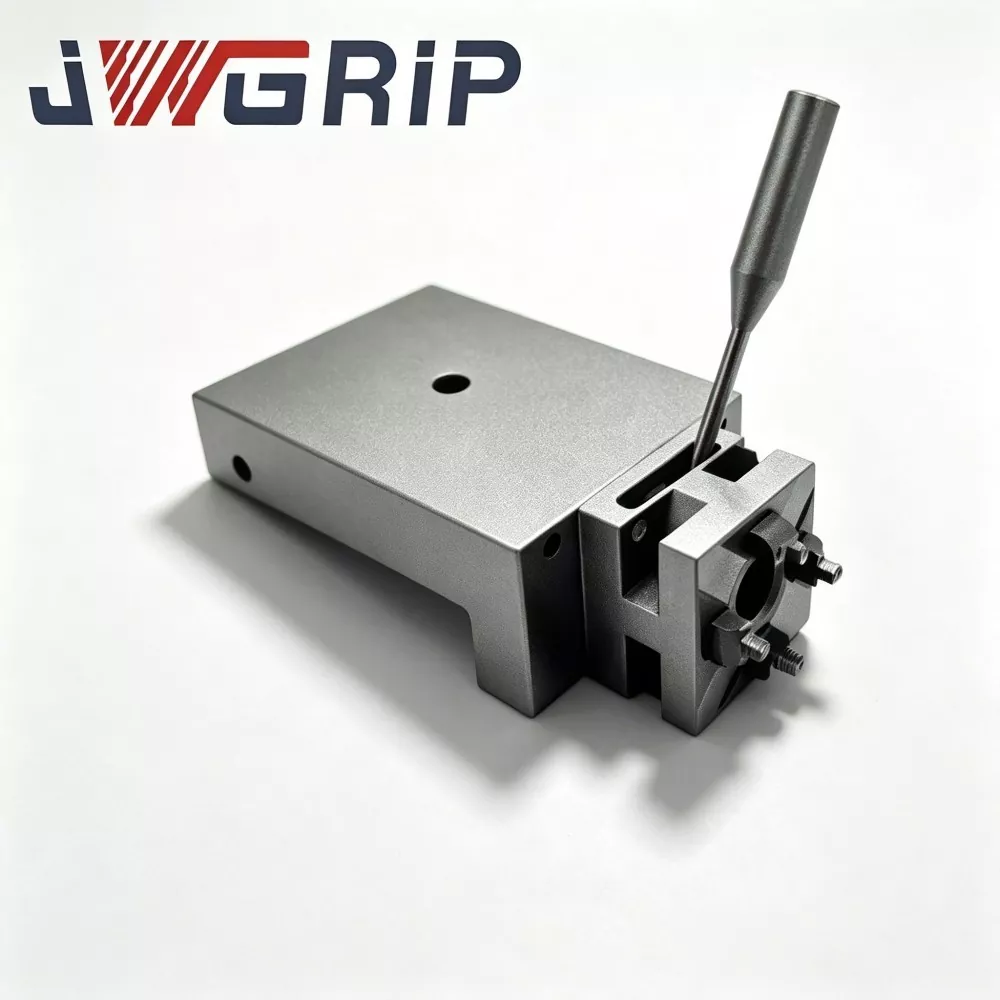
EROWA-ühilduv standardne tõmbetapp: mõeldud kinnitusdetailide käsitsi paigaldamiseks ja elektroodihoidiku kokkupanekuks. See üldotstarbeline variant sobib enamlevinud vormitöökojas kasutatavate käsitsi padrunite ja elektroodialustega. See toimib usaldusväärselt sagedaste käsitsi vahetamise tsüklite jaoks prototüüpvormide töötlemisel ja väikese partii elektroodide ettevalmistamisel.
EROWA-ga ühilduv automaatne tõmbetapp: ehitatud muudetud konstruktsiooniprofiilidega, et kohaneda haaratsi automaatse haardumisega. See toetab mehitamata elektroodide vahetust robot-EDM-rakkudes, välistades käsitsi keeratavad lukustustoimingud. See variant sobib valgustusvormide tootmiseks pidevate elektroodide vahetamisega.
EROWA-ga ühilduv automaatne pöörlev tõmbetapp: sisaldab sisemist nihke-pööramisstruktuuri. See võimaldab piiratud nurga reguleerimist pärast lukustamist, mis aitab peenhäälestada elektroodi orientatsiooni ilma kogu hoidiku komplekti padrunilt lahti võtmata. See pakub mitmeõõnsusega vormielektroodide seadistamiseks täiendavat paindlikkust.
Praktilised kokkupaneku- ja pealekandmisreeglid
Sissekeeratava paigaldussügavus mõjutab otseselt lõplikku asukoha määramist. Operaatorid peavad kontrollima kruvimissügavust, et naastu õlg oleks elektroodihoidja alusega tasapinnaline. Liigne kruvimissügavus moonutab sisekeerme struktuure, samas kui ebapiisav sügavus jätab hõljuva kliirensi, mis tekitab sädemeerosiooni vibratsiooni mõjul asendinihke.
Tihendusrõnga hooldus väärib järjepidevat tähelepanu, eriti dielektrilise vedeliku ja grafiiditolmuga üleujutatud EDM-i keskkondades. Kulunud või valesti paigutatud tihendusrõngad võimaldavad juhtival mudal tungida kitsenevatesse vastastsoonidesse. Saasteainete kogunemine kriimustab täpselt kitsenevaid pindu ja kahjustab korduvat positsioneerimist. Asendage tihendustarvikud koos komponentide korrapärase kapitaalremondi käigus, selle asemel, et vananenud kummist osi korduvalt kasutada.
Visuaalne välimus ei saa olla ainus hindamisstandard. Kaks naast võivad tunduda peaaegu identsed, kuid pärast ülitäpsetele padrunile paigaldamist ilmnevad väikesed erinevused koonusnurga või õla kõrguse osas. Ühtses tööriistakogumis tuleks vältida juhuslikku kaubamärgiülest asendamist.
Kogu süsteemi hõlmav riistvara sobitamine
EROWA ühilduvate EDM-padrunitega kokkupanemisel peavad naastu koonuse kontuur ja õlamõõt täielikult vastama padruni sisemise õõnsuse geomeetriale. Sobimatu kontuur loob osalise kontakti, kontsentreerib lokaalset pinget ja kiirendab nii padruni sisepindade kui ka naastude koonuse osade vastastikust kulumist. Ühtsed liidese spetsifikatsioonid takistavad järkjärgulist nullpunkti nihet korduvate elektroodide vahetustsüklite jooksul.
Koostöös EROWA ühilduvate elektroodipadrunidega muudavad need naastud tavalised elektroodihoidjad vahetatavateks mooduliteks. Operaatorid saavad lõpetada elektroodide eelseadistamise ja mõõtmise võrguühenduseta, seejärel edastada täielikud elektroodide komplektid freesimisseadmete, EDM-masinate ja CMM-jaamade vahel ilma korduva uuesti näitamiseta. Ühtsed naastude standardid lühendavad mitme elektroodiga projektide üldist valuvormi valmistamise aega.
Töökojad, kus peetakse suuri elektroodihoidjate raamatukogusid, peaksid rakendama selget osade märgistamist. Märkige igale vastavale elektroodihoidja alusele naastu tüüp ja võtmeteave. Selge märgistus vähendab vale paigalduse ohtu vormitöökodades toimuvate kiirete vahetuste vahetamise ajal.
Materjalide ja toodangu kvaliteedikontroll
JWGRIP toodab neid ühilduvaid naastud kõrge legeeritud korrosioonivastasest terasest. Kriitilised koonuselised kontakttsoonid saavad karburiseerivat jahutust, millele järgneb mitmeastmeline ülitäpne lihvimine. Keermeosad kasutavad tihedat tolerantsi, et tagada erinevate tootmispartiide vahetatavus. Iga valmis komponent läbib enne saatmist koonusprofiili skaneerimise, keerme mõõtmete kontrolli ja simuleeritud tsüklilise kinnituskatse. Eriprojektide jaoks on saadaval kohandatud õlakõrgused, spetsiaalsed keermesuurused ja kohandatud tihendussoonte mõõtmed.
Komponentide asendamise otsuse loogika
Need väikesed liidese komponendid taluvad igapäevases vormitöökojas korduvat eelkoormusjõudu, dielektrilise vedeliku korrosiooni ja grafiidiosakeste hõõrdumist. Pinna kriimustused, keerme väsimine ja tihendusrõnga vananemine tekivad sageli järk-järgult ilma ilmsete väliste sümptomiteta. Töökojad peavad lisama nende naastude korralise proovivõtu kontrolli tavalistesse elektroodihoidjate hooldustöödesse. Halvenenud liidese riistvara õigeaegne kõrvaldamine peatab nähtamatu nullpunkti kõrvalekalde levimise mitme protsessiga valuvormi valmistamise ahelates.





JWGRIP on professionaalne EROWA ühilduvad tõmbevardad tootja ja tarnija Hiinas. Tervitame teid meie tehasest konkurentsivõimelise hinnaga kvaliteetsete toodete hulgimüügiga.
Uudiste soovitused