Eesti Keel
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Ümmarguse põhjaga isetsentreeruvad kruusid täpseks tööks hoidmiseks
Ümarpõhjaliste isetsentreerivate kruuside originaalseadmete tarnijana,JWGRIPtoodab ümmarguse alusega valatud sepistatud kehasid, laia avanemisega lõuasõlmesid ja pöörlemisega ühilduvaid nullpunkti ühendusäärikuid koos pöörlemise korratavuse valideerimisega viieteljeliste töötlemistöökodade jaoks ja kinnitusdetailide integraatoreid, kus tooriku nurk on sageli indekseeritud. See ümmarguse alusega kinnitusriistvara võimaldab töödeldavat detaili ümber orienteerida ilma osi kinnitustelt eemaldamata.
See võib moodustada mitmeotstarbelisi kinnitusjaamu, mis on ühendatud H125-seeria raskeveokite isetsentreerivate kruntidega jaNullpunkti kaubaaluste seeria, mis hõlmab fikseeritud orientatsiooniga rasket freesimist ja indekseeritud nurgelist mitme pinna töötlemist. Tootmise ajal rakendatakse rangeid ümmarguse väljavoolu ja lõua sünkroniseerimise mõõtmete juhtseadiseid.
Armatuuri tavalised puudused
Paljud viieteljelised töökojad tuginevad nurkade indekseerimisel ruudukujuliste aluskruvide üksustele. Ruudukujulised kruusid nõuavad, et operaatorid võtaksid lahti, pööraksid ümber ja valiksid kogu kinnituse, kui on vaja uut tooriku nurka. See korduv reguleerimine kulutab suurel hulgal väärtuslikku masina tööaega ja käsitsitööd.
Millise riski toob käsitsi ümberindekseerimine partiitoodetud komponentidele?
Iga kord, kui armatuur vabastate ja ümber paigutate, võib ilmneda uus positsioneerimisviga. Kumulatiivne nurkhälve muudab mitme pinna omadused valesti joondatud, mille tulemuseks on mittevastavad osad, mis ei vasta joonise geomeetrilise tolerantsi nõuetele.
Kuidas saavad kauplused vähendada nurga positsioneerimisel käsitsi valimisega tööd?
Mõned tehased proovivad pöördlaudu, mis on ühendatud tavaliste lamedapõhjaliste kruustangidega. See kombinatsioon suurendab järsult virnastamiskõrgust. Liigne kogukõrgus suurendab tööriista kokkupõrke tõenäosust ja vähendab tegelikku materjali eemaldamiseks saadaolevat efektiivset Z-telje liikumist.
Kas ümmarguse aluse kinnitus on kasulik ainult täispöörleva pideva töötlemise korral?
Otse vastupidi. Enamik praktilisi tootmisstsenaariume kasutab diskreetseid indekseerimis- ja lukustamistoiminguid. Ringikujuline alus võimaldab operaatoritel seada mitu fikseeritud töönurka, lukustada konstruktsiooni jäigalt ja teostada stabiilset freesimist või puurimist ilma pideva ketramiseta lõiketsüklite ajal.
Funktsionaalsed erinevused
Lai kinnitusvahemik ümmarguse aluse isetsentreeruv kruus: tagab eriti laia lõuaava, säilitades samal ajal ringikujulise aluse pöörlemisvõime. See sobib erinevate mõõtmetega toorikutele, alates väikestest kompaktsetest toorikutest kuni suhteliselt laia profiiliga toorikuteni. Operaatorid saavad hakkama erineva suurusega osadega, ilma et peaks kogu kruustangit sageli välja vahetama.
Tugev ümmargune aluse isetsentreeruv kruus 5-teljeliseks töötlemiseks: ehitatud paksendatud ümmarguse aluskonstruktsiooni ja tugevdatud sisemise lukustusmehhanismiga. See talub võimsaid lõikejõude, mis tekivad viieteljelise freesimise käigus raskete varude eemaldamisega. Pärast nurga indekseerimist välistab lukustusstruktuur mikrovibratsiooni, mis muidu pinnaviimistlust halvendaks.
Suure täpsusega ümara alusega isetsentreeruv CNC-kruus: optimeeritud ülitäpsete tolerantsikriitiliste tööde jaoks. Range ümmarguse väljajooksu juhtimine ja peenelt viimistletud lõua sünkroonkomponendid hoiavad tsentreerimishälbe minimaalsena isegi pärast kümneid indekseerimis- ja lukustamistsükleid. See sobib hallitusega seotud osade ja täppismehaaniliste komponentide tootmisega.
Kasutusjuhised
Kuidas tasakaalustate pöörlevat paindlikkust ja staatilise oleku jäikust pärast indekseerimist? Vabapöörlemisvõime ei tähenda midagi, kui seade ei saa sihtnurga saavutamisel kindlalt lukustuda. Lõpetage alati täielik lukustusmomendi rakendamine enne mis tahes lõikekäigu alustamist. Osaline lukustamine tekitab lõikekoormuse all väikese nurgatriivi.
Milliseid vigu juhtub sageli ümmarguse alusega riistvara ja nullpunkti tööriistade segamisel? Mõnikord ajavad kasutajad segi kruustangu enda pöörlemisfunktsiooni masinalaua telgede pöörleva liikumisega. Ringikujuline alus tagab käsitsi kinnitustaseme nurga eelseadistuse; see ei asenda loomulikke viieteljelisi masina pöörlevaid telgi. Selle funktsiooni valesti mõistmine loob valed programmeerimise viiteseaded.
Kuidas valida lõua konfiguratsiooni pöörleva aluse seadistuste jaoks? Kõvad lõuad sobivad hästi tavaliste sümmeetriliste tahkete toorikute jaoks. Kui hoiate kinni ebakorrapärastest valatud või sepistatud osadest, tuleks kasutada mehaaniliselt töödeldavaid pehme lõualuu sisestusi, et luua sobivaid kontaktkontuure, vältides osalist punktkoormust pööratud kinnituse ajal.
Kuidas ehitada segarežiimilisi kinnitusjaamu koos täiendava tööhoidja riistvaraga?
Millised rakenduse stsenaariumid sobivad kombineeritud kasutuselevõtuga koos H125-seeria raskeveokite isetsentreeriva vise'iga?
Tehased, mis saavad segatellimusi, võivad varustada mõned masinapositsioonid ümmarguse alusega sõlmedega mitme nurga indekseeritud tööde jaoks ja teised jaamad tugevate ruudukujuliste kruntidega fikseeritud orientatsiooniga suure jõuga freesimiseks. See paigutus optimeerib ressursside eraldamist segajärjekorras sissetuleva töö jaoks.
Milliseid praktilisi eeliseid annab Zero Point Kaubaaluste seeriaga sidumine?
Ümmarguse alusega kruustangid saab paigaldada alustele väljaspool masina tööümbrist. Operaatorid lõpetavad tooriku kinnitamise ja nurga eelseadistamise pingil, seejärel kannavad kogu koostu masinapoolsetele asukohapadrunitele. See vähendab oluliselt masinas seadistamise ja indekseerimise aega.
Milliseid kaaluga seotud riske tuleb ennetada?
Ringikujuline alus lisab täiendavat struktuurset massi. Arvutage kruustangide ja tooriku tooriku kogumass. Veenduge, et masina pöördlaua kasulik koormus ja kaubaaluse nimikoormus ei oleks kunagi ületatud. Ülekoormus kahjustab masinalaua täpsust ja kiirendab mehaanilist kulumist.
Materjalide ja valmistamise esiletõstmised
Ringikujuline põhikorpus on integreeritud valatud sepistatud legeerterasest. Pöörlevad paarituspinnad läbivad mitmeastmelise täppislihvimise, et kontrollida ringikujulise väljajooksu viga. Sisemised indekslukuga komponendid kasutavad karbureeritud ja karastatud terast, et vältida kulumist korduvate nurga reguleerimise tsüklite tõttu. Lõua sünkroonsed jõuülekandesõlmed säilitavad stabiilse isetsentreerimise olenemata aluse pöörlemisasendist.
Iga valmis üksus läbib enne tootmistsehhist lahkumist pöörleva väljajooksu kontrolli, tsentreerimise täpsuse ja lukustustugevuse kontrolli. Paigaldusääriku mõõtmed säilitavad ühilduvuse tavaliste nullpunkti kaubaaluste liidestega.
Kohandatavad valikud hõlmavad muudetud lõualuu avanemispiire, erikõrgusega ümmargusi aluseid ja mittestandardseid kinnitusavade paigutusi, et rahuldada unikaalseid viieteljeliste kinnitusdetailide nõudeid.
Operatiivsed märkused
Pöörlevad paaritusvahed koguvad tootmistsüklite jooksul järk-järgult peeneid laaste ja jahutusvedeliku jääke. Pöörlevate kontaktpindade vahele jäänud jäägid põhjustavad väljajooksutõrke ja nõrgendavad lukustuse tihedust. Pöörlevate liideste rutiinset lahtivõtmise abiga puhastamist ei saa ära jätta. Isegi hästi toodetud ümmarguse alusega riistvara nurkade korratavus väheneb, kui pikaajalise pideva tootmise käigus koguneb pöörlevatesse ruumidesse prahti.





- View as
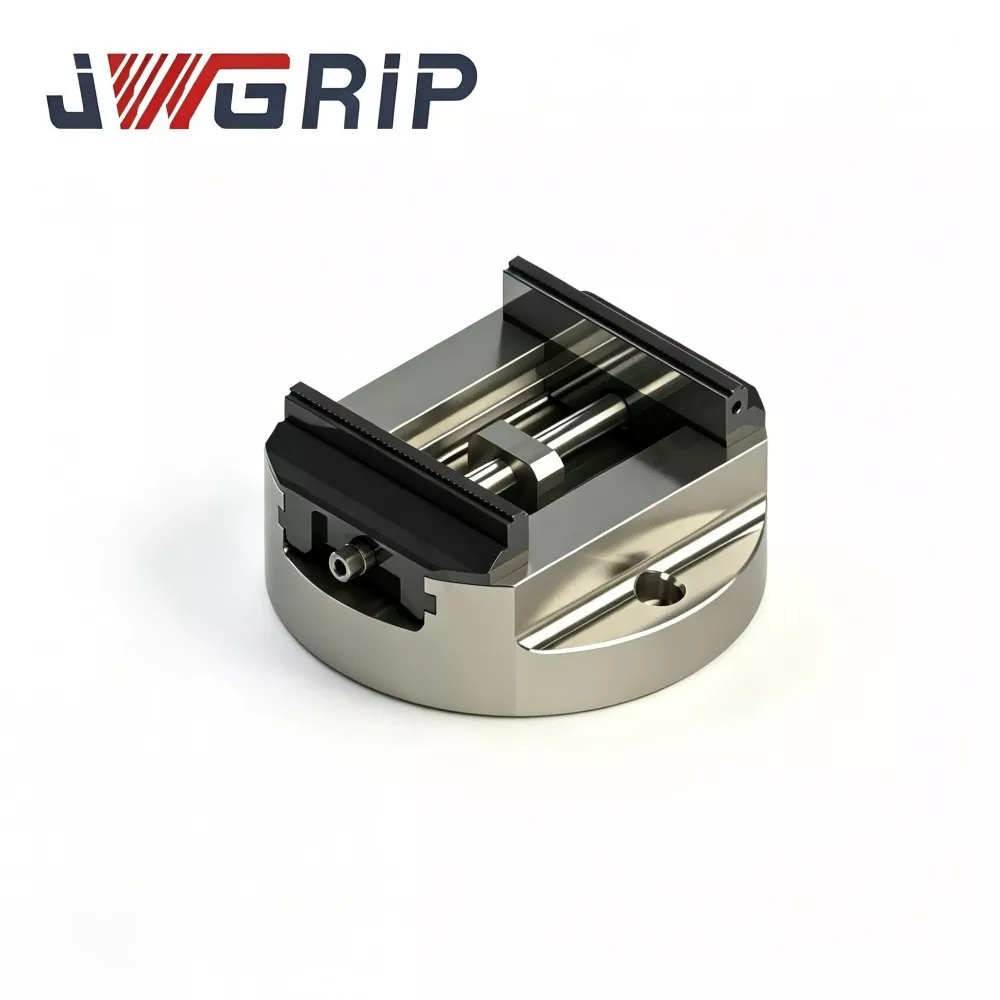
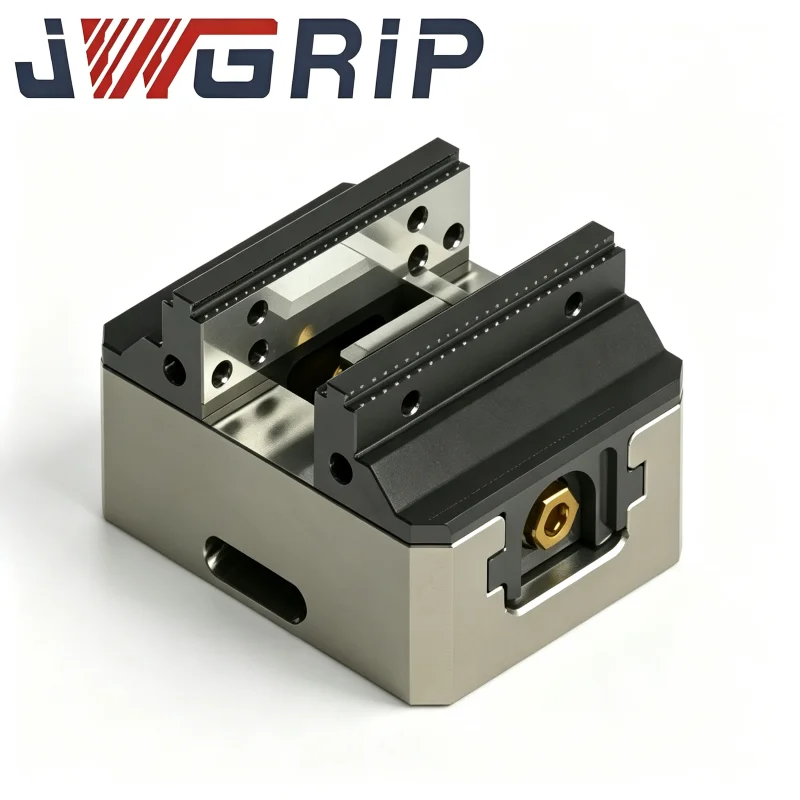
Suure täpsusega ümmarguse aluse isetsentreeruv CNC kruustang
JWGRIP on Hiinas 5-teljeliseks töötlemiseks mõeldud kohandatud ülitäpse ümmarguse alusega isetsentreerivate CNC-kruuside professionaalne tootja ja tarnija, standardmudelid on laos kiireks ülemaailmseks tarnimiseks. See on ülitäpne integreeritud CNC-töökinnitusseade, mis on professionaalselt konstrueeritud 5-teljeliste ja keerukate mitmeteljeliste CNC-töötlustoimingute jaoks. Kasutades esmaklassilist kõrgtugevat malmist korpust ja induktsioonkarastatud juhtstruktuure, ühendab see ülikõrge korratava kinnitusjõudluse, kompaktse ruumisäästliku paigutuse ja suure jäikuse lõikamise stabiilsuse üheks integreeritud seadmeks.
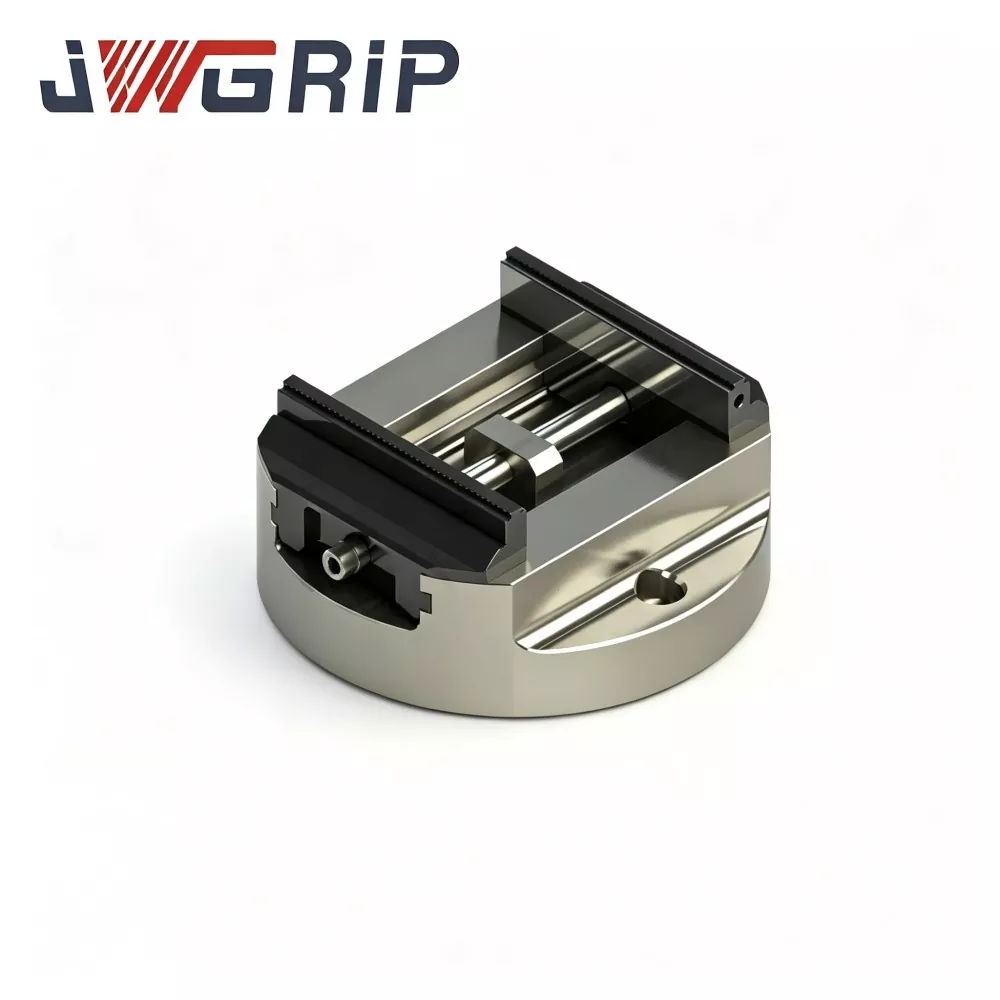
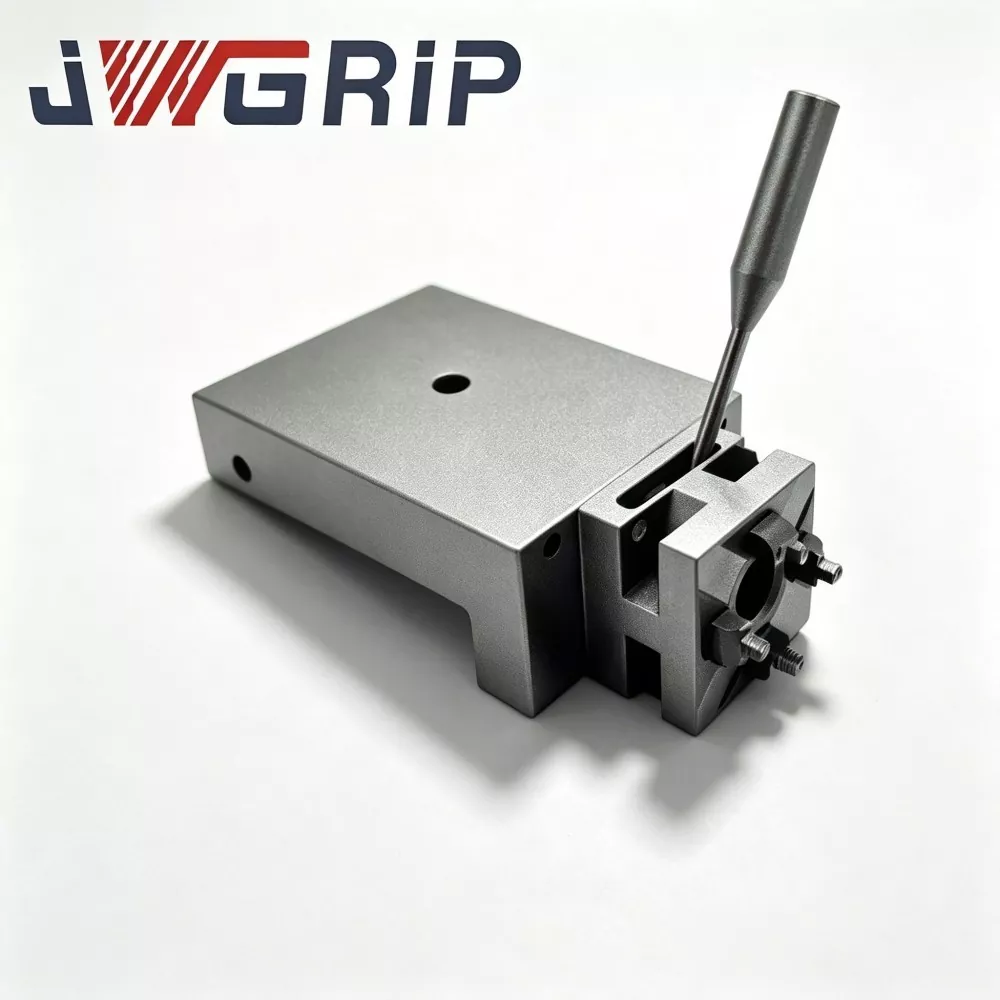
Tugevad ümmarguse alusega isetsentreeruvad kruustangid 5-teljeliseks töötlemiseks
JWGRIP on Hiinas 5-teljeliseks töötlemiseks mõeldud uue disainiga raskeveokite ümmarguse alusega isetsentreerivate kruvikruvide professionaalne tootja ja tarnija, mille standardsed spetsifikatsioonid on täielikult laos olemas projekti õigeaegseks tarnimiseks. See on spetsiaalselt ehitatud integreeritud suure jäikusega kinnitusseade, mis on professionaalselt optimeeritud suure koormusega 5-teljelise samaaegse töötlemise, hälli tüüpi ja pöördlaua töötlemise stsenaariumide jaoks. Võttes kasutusele täiustatud paksendatud ümmarguse aluskonstruktsiooni ning toodetud kvaliteetsete materjalide ja rangete tööstuslike tootmisstandarditega, ühendab see tugeva ümberminekuvastase jäikuse, ülitõhusa tooriku seadistuse ja vastupidava moodulstruktuuri üheks integreeritud seadmeks.

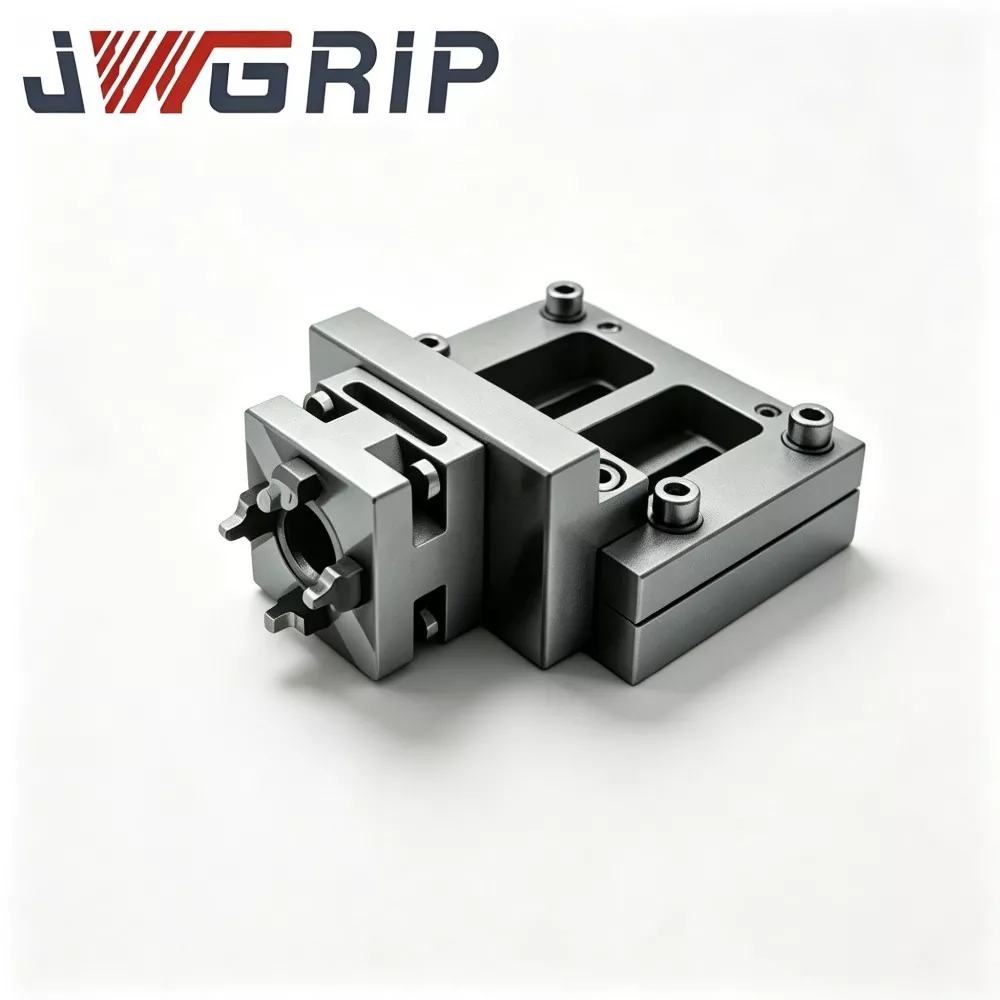
Laia kinnitusvahemiku ümmarguse aluse isetsentreeruv kruus
JWGRIP on Hiinas laia klambriga ümmarguse alusega isetsentreerivate kruustangide professionaalne tootja ja tarnija, mille standardmudelid on täielikult laos olemas, et rahuldada erinevaid projekti tarnimise nõudeid. See on äsja konstrueeritud integreeritud täppiskinnitusseade, mis on spetsiaalselt välja töötatud CNC-pöördlaudade, 4- ja 5-teljeliste mitmeteljeliste töötlemise töövoogude jaoks. Võttes kasutusele optimeeritud ümmarguse aluse konstruktsiooni ja toodetud rangete kõrgekvaliteediliste tööstusstandardite kohaselt, ühendab see laiaulatusliku kinnitusvõimsuse ja kõrge stabiilsusega pöörleva positsioneerimise funktsiooni üheks seadmeks.
JWGRIP on professionaalne Ümmarguse põhjaga isetsentreeruvad kruusid tootja ja tarnija Hiinas. Tervitame teid meie tehasest konkurentsivõimelise hinnaga kvaliteetsete toodete hulgimüügiga.
Uudiste soovitused