Eesti Keel
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






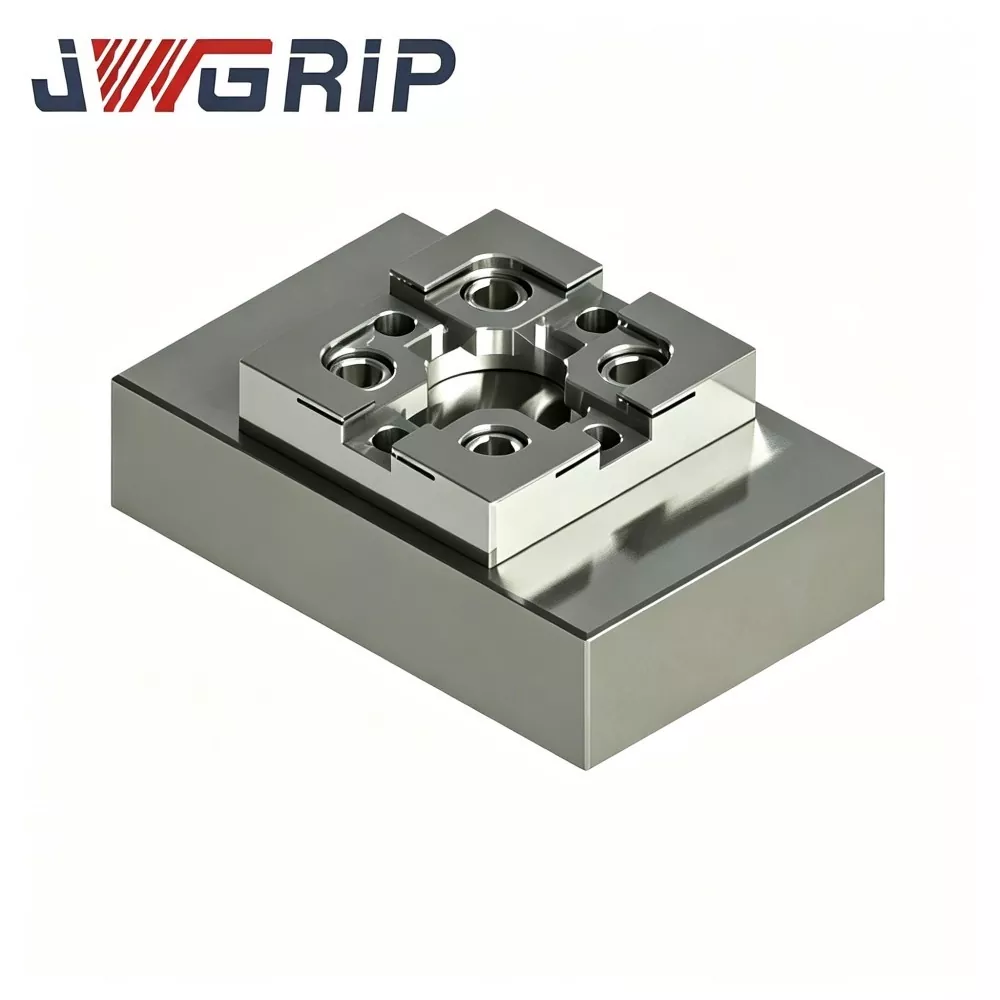
R-tüüpi CNC kalibreerimisplokk EDM-i tööks hoidmiseks
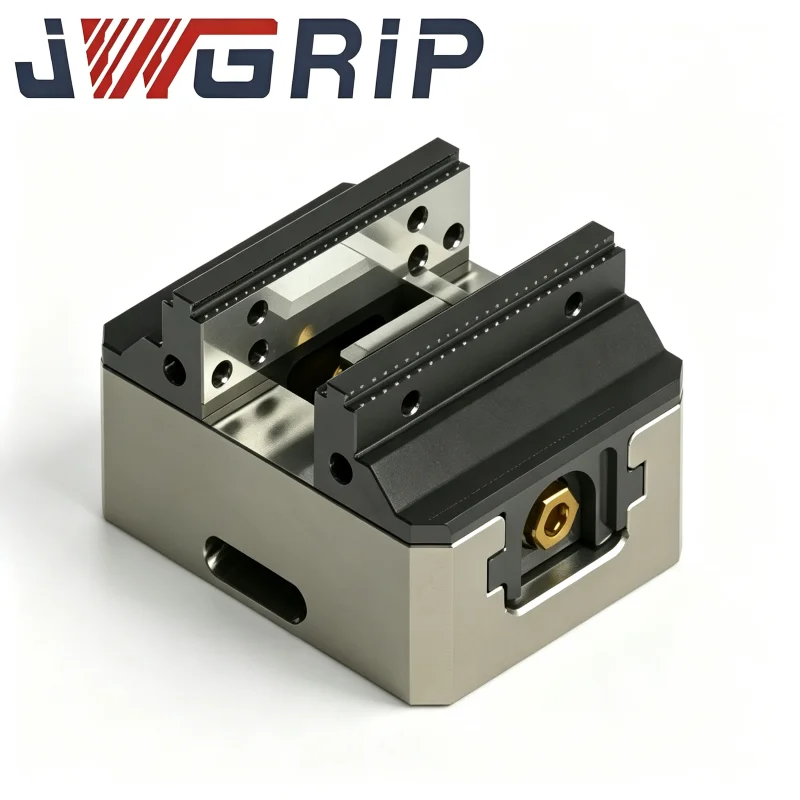
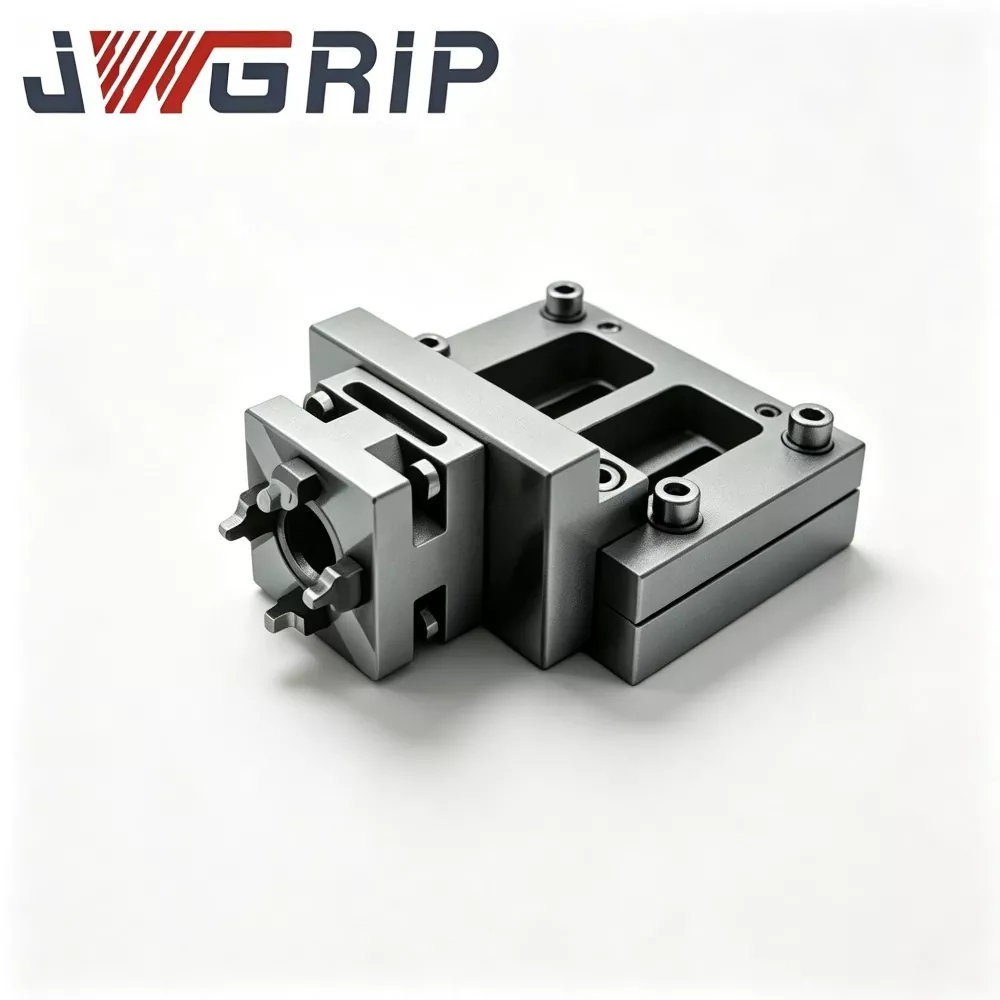
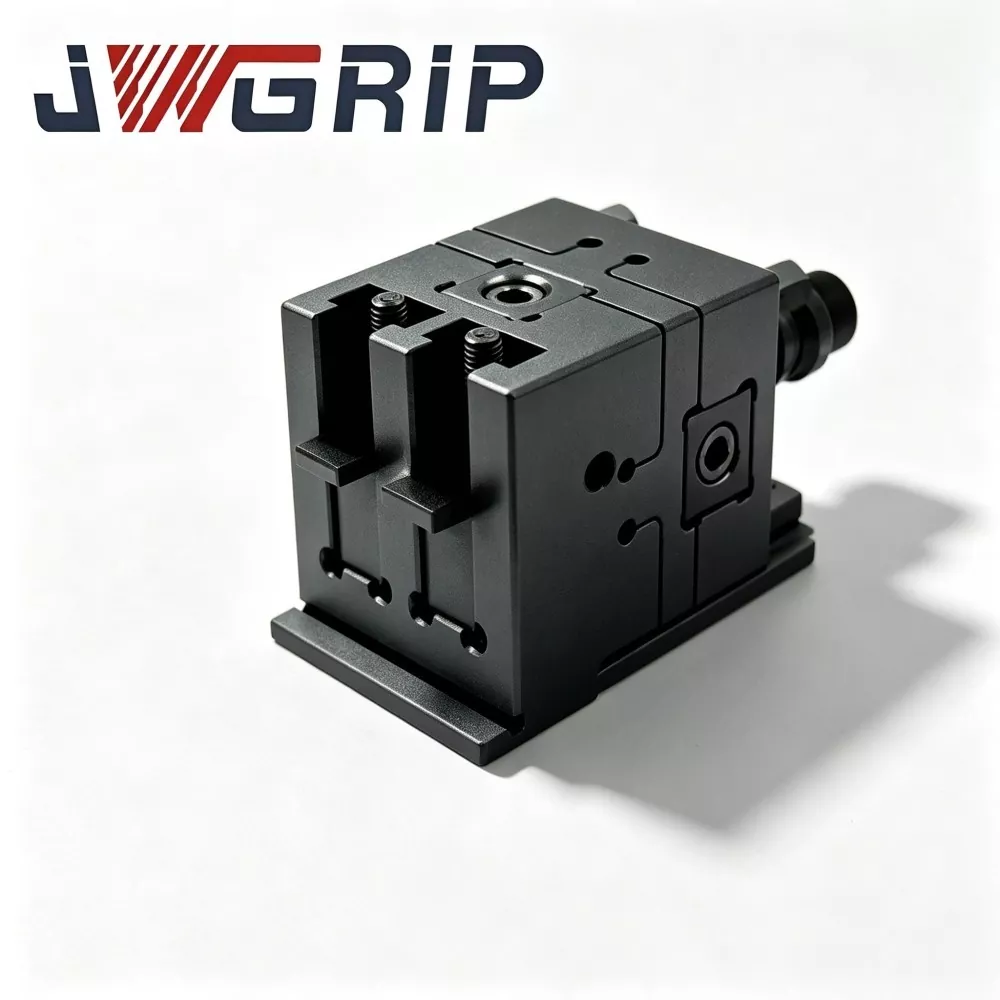
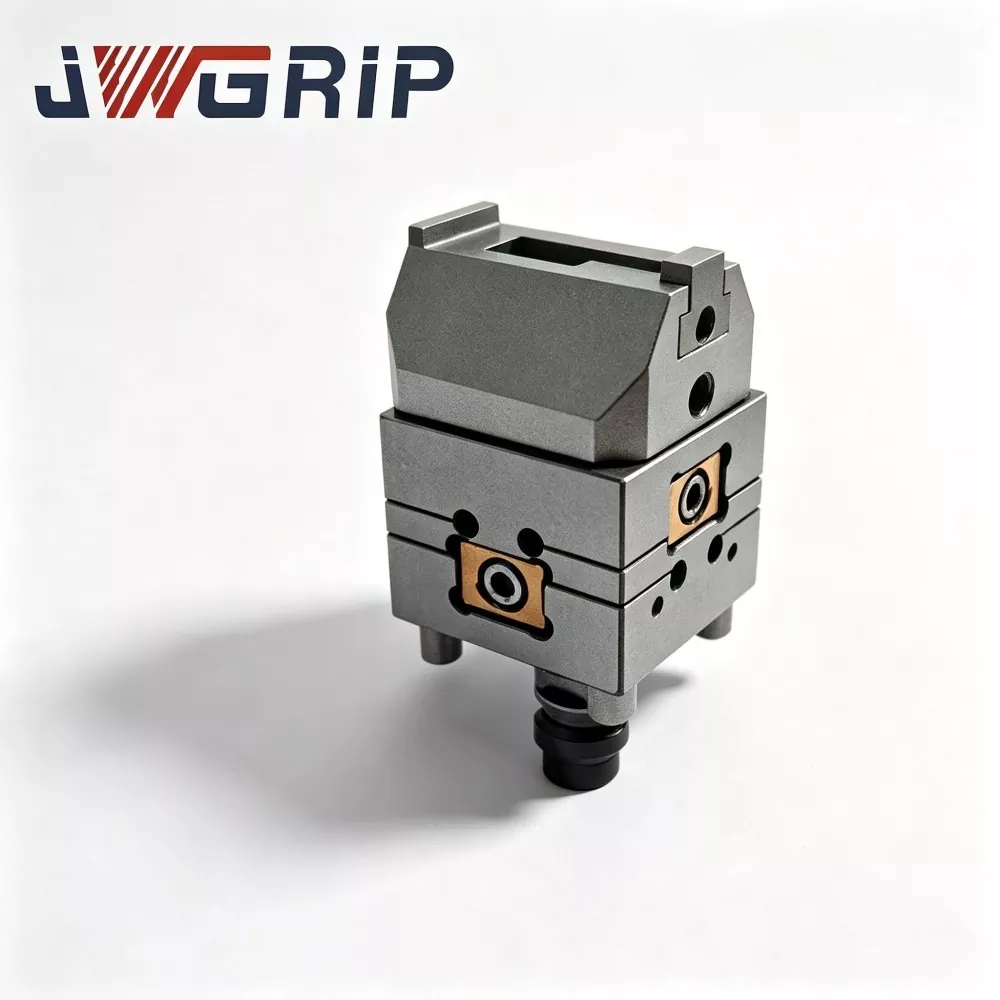
JWGRIP, usaldusväärne tehasest otse ja professionaalne täppis-EDM-i tööhoidmise tarvikute eksportija, tarnib suure täpsusega R-tüüpi CNC-kalibreerimisplokke EDM-i tööhoidmiseks, hulgitellimusel ja joonistel põhinevate kohandatud projektide jaoks. See kalibreerimisplokk, mis on valmistatud stabiliseeritud tööriistaterasest, millel on pinget leevendav vanandamine, mitmetahuline CNC-freesimine ja ülitäpne pinnalihvimine, säilitab stabiilse geomeetrilise tolerantsi sagedaste temperatuurikõikumiste ja korduva sondiga kokkupuute korral. Ainulaadne R-tüüpi ümardatud võrdlusnurk vähendab teravate servade kulumise riski ja edastab korduvad koordinaatide nihkeandmed.
Korduv elektroodide joondamine ja koordinaatide kalibreerimine koguvad igapäevases EDM-vormi töötlemises käsitsi vigu. Tavalised ruudukujulised kalibreerimisplokid kannatavad pärast sondi pikaajalist kokkupuudet teravate servadega; nurkade kokkuvarisemine ja pinna kulumine põhjustavad võrdlusandmete triivi, ebaühtlasi sädemevahesid ja ebastabiilset õõnsuse täpsust partiivormide valmistamisel. JWGRIP R-tüüpi CNC-kalibreerimisplokk kasutab termilise deformatsiooni vältimiseks integreeritud stabiliseeritud tööriistaterast ja täielikku pingevaba vananemist.
Kõik võrdluspinnad lihvitakse ülitäpselt, samal ajal kui optimeeritud R-tüüpi ümardatud nurk hajutab sondi löögisurvet, aeglustades servade kulumist. R-tüüpi CNC-kalibreerimisplokk EDM Workholdingi jaoks standardib masinasisese viitamise töövoogu ja on olulise täpsuse etalonina suuremahulises mitmeõõnsusega vormitootmises; toetatud on nii standardvarustus kui ka kohandatud joonisel põhinev töötlemine.
Lahendage valupunktid
CNC-freesimist ja süvistus-EDM-i segavates valuvormide valmistamise töökodades on sageli probleeme koordinaatide järjepidevuse riskidega: - Paljud tehased kasutavad endiselt käsitsi sihverplaadi seadistust või tavalisi ruudukujulisi kalibreerimisplokke. Teravad 90° nurgad tekitavad pärast sadu kordi sondi puudutamist mikrokiibi. Võrdlusandmed triivivad vaikselt ilma varajase hoiatuseta. - Varjatud kumulatiivne kõrvalekalle ilmneb alles pärast seda, kui mitu vormiõõnsust on juba töödeldud, mille tulemuseks on kulukad toorikujäägid.
JWGRIP optimeerib selle kalibreerimisploki ülalnimetatud riskide sihtimiseks:
1. Integreeritud stabiliseeritud tööriistaterasest materjal koos täieliku mitmeastmelise pingevaba vananemisega kõrvaldab sisemise töötlemispinge ja hoiab ära töökoja ümbritseva õhu temperatuuri kõikumisest põhjustatud deformatsiooni.
2. Kõigi võrdluspindade ülitäpne lihvimine tagab suurepärase tasasuse ja risti.
3. R-tüüpi ümarate nurkade võrdlusserv hajutab sondi kontaktrõhu, aeglustades oluliselt nurga kulumist ja mikrokiipe. Tagatakse pikaajaline kalibreerimisandmete korratavus.
4. Standardiseerib masinasisesed viitamise etapid ja vähendab korduvat kärpimist. Parandab EDM-i töötlemise üldist järjepidevust ülitäpse mitmeõõnsusega vormide masstootmise jaoks.
5. Standardmõõtmed laos; joonisel põhinev kohandatud töötlemine on saadaval spetsiaalsete automatiseerimisseadmete paigutuse nõuete jaoks.
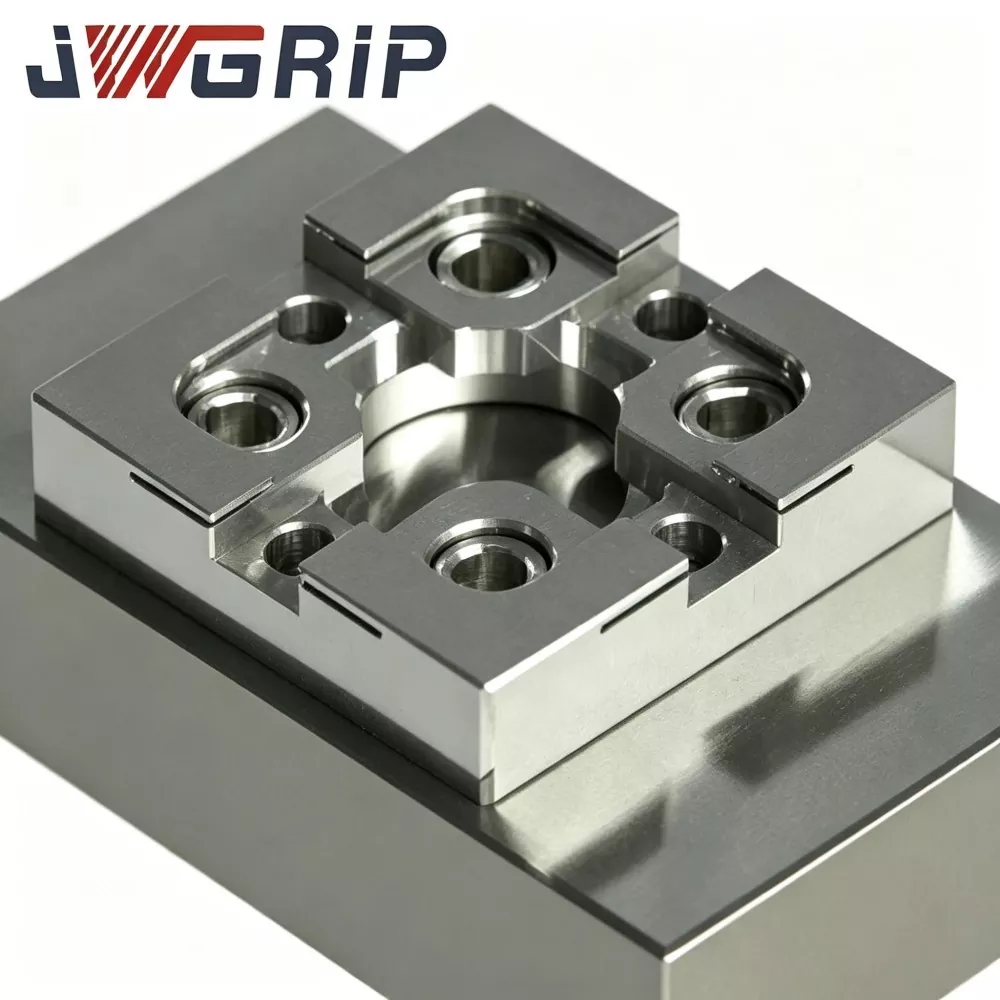
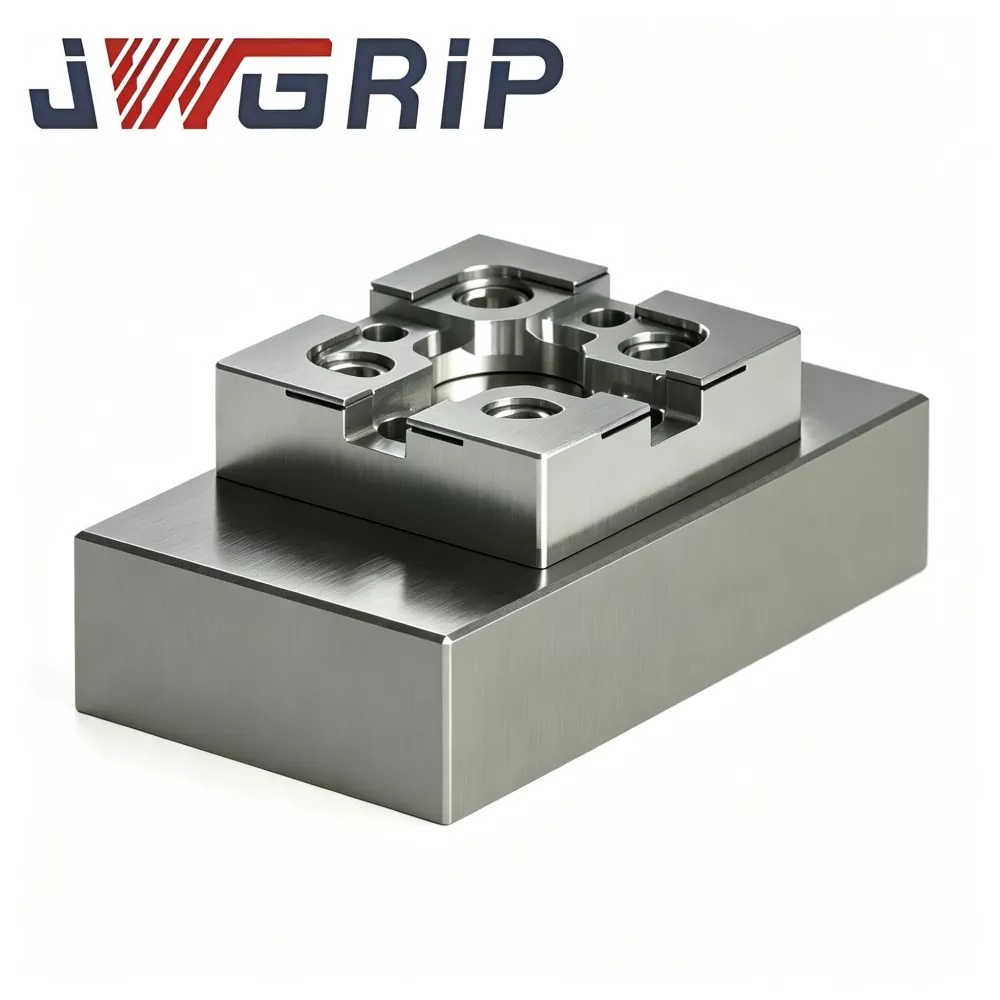
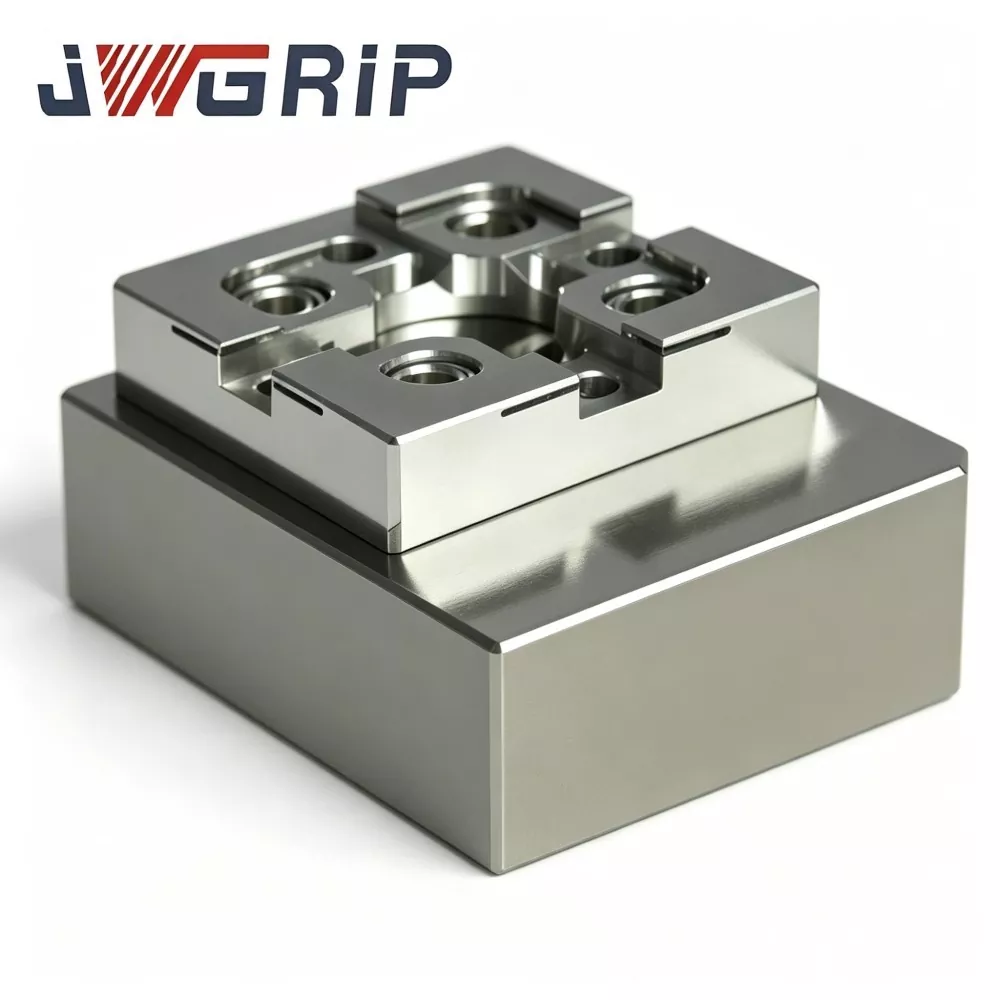
Tehniline funktsioon
1. R-tüüpi ümardatud nurk Kulumisvastane referentsserva struktuur Optimeeritud ümardatud üleminek asendab teravaid täisnurkseid nurki. Võrdlevad kulumistestid tõestavad, et võrdse sondi puutesageduse korral väheneb nurkade kulumise maht umbes. 31% võrreldes tavaliste ruudukujuliste kalibreerimisplokkidega, mis lükkab tõhusalt edasi hakkimisest põhjustatud võrdlusserva rikkeid.
2. Mitmeastmeline pinget leevendav vananemisravi Kõrgekvaliteediline stabiliseeritud tööriistaterasest põhimik läbib mitmeastmelise termilise vananemise, et minimeerida sisemist jääkpinget. Pärast lihvimist säilitatakse stabiilne tasasus ja perpendikulaarsus töökoja ümbritseva õhu temperatuuri vahemikus 18–28 ℃; mõõtmete kõikumine kontrollitud alla 0,002 mm.
3. Mitme pinnaga ülitäpne lihvimisprotsess Kuus peamist võrdluspinda lihvitakse ülitäpselt. külgneva näo perpendikulaarsus ≤0,003 mm; iga võrdluspinna tasasus ≤0,002 mm. Suurepärane geomeetriline täpsus tagab usaldusväärse päritolu-nihke arvutamise EDM-i automaatsete sondeerimistsüklite jaoks.
4. Pinna passiveerimine korrosioonivastane kaitse Välispindade tihe passiveerimisvastane roostevastane töötlus. Takistab keemilist erosiooni pritsmetest EDM-i dielektrilisest vedelikust ja vähendab oksüdatsiooniriski niiskes paaki ümbritsevas töökojakeskkonnas.
5. Mitmekülgne eeltöödeldud paigaldusskeem Eeltöödeldud standardse kinnituskeerme augud ja kinnitustihvtide avad. Saab kinnitada otse nullpunkti kinnitusplaatidele, magnetpadrunitele või kohandatud alusplaatidele ilma täiendava sekundaarse töötluseta.
6. Standardsuurused pluss joonisel põhinev kohandatud modifikatsioon Tavalised vormi-töökinnituse standardmõõtmed on laos olemas. Mittestandardsete EDM-kinnitusprojektide tehniliste jooniste alusel toetatakse kohandatud viitepinna paigutust, augumustrit ja väliskontuuride reguleerimist.
7. Täielik jälgitav metroloogiakontroll Iga valmis plokk on lasermärgistatud kordumatu seerianumbriga. Iga tüki kohta arhiveeritakse täielikud metroloogiakirjed, mis hõlmavad tasasust, perpendikulaarsust ja R-nurga mõõtmeid, mis toetavad jälgitavat kvaliteedijuhtimist suure mahuga vormimeistrite jaoks.
Täielik tootmisvoog
Iga JWGRIP R-Type CNC kalibreerimisploki EDM Workholdingi tootmispartii teostab standardiseeritud täisjada tootmistöövoogu: tooraine sissetuleva koostise test → töötlemata CNC freesimine → mitmeastmeline pingevaba vanandamine → poolviimistlustöötlemine → R-nurga vormimine → täppislihvimine → täppislihvimine kõigi võrdlus- ja pindade keermete jaoks ülevaatus → seerianumbri lasermärgistus → pinna roostevastane passiveerimine → lõplik korduskontroll → valmiskaupade ladustamine.
● Tootmine järgib ISO 9001 kvaliteedijuhtimissüsteemi reegleid.
● Põhilised mõõteseadmed: CMM, optiline interferomeeter, ruutreegli perpendikulaarsuse tester, kõik saavad perioodiliselt metroloogilist kalibreerimist.
● Iga valmisüksusega on kaasas sõltumatu kontrolliaruanne; Materjali sertifikaate ja osalisi kolmanda osapoole kinnitusdokumente saab esitada kliendi nõudmisel.
Hoiustamisjuhised: hoidke kalibreerimisplokki antimagnetilise löögikindla mõõtekarbi sees. Vältige tugevate esemete lööke, laastude kriimustamist ja pikaajalist kokkupuudet niiskusega. Pühkige võrdluspinnad põhjalikult pärast iga masinal kasutamist enne ladustamist. Löök võib tekitada nähtamatuid mikrodeformatsioone ja kahjustada metroloogilist täpsust isegi ilma nähtava mõlgita.
Tõrkeotsingu viitetabel
|
Sümptom |
Võimalik algpõhjus |
Soovitatav käsitsemine |
|
Koordinaatide nihke näit kõigub korduvalt |
Määrdunud kinnituspind; lahtine kinnituskruvi; painutatud sondi pliiats |
Võtke lahti, puhastage kontaktpinnad, keerake kruvid uuesti kinni; kontrollige ja asendage kahjustatud sondipliiats |
|
Päritoluhälve kasvab järk-järgult pärast nädalaid kestnud operatsiooni |
Võrdlusserv on kulumise või mikrokiibi all |
Kontrollige nurga olekut suurendusseadme all; vahetage plokk välja, kui kulumisjälg ilmub |
|
Suur perpendikulaarsusviga sondeerimistulemustes |
Ülekeeratud kruvi moonutab plokki; ploki aluse alla kinni jäänud võõrosakesed |
Paigaldage tagasi vastavalt pöördemomendi spetsifikatsioonile; põhjalikult puhastada alumine istme liides |
Võrdlusaluste jaotus
Enamik kaubanduslikke EDM-i kalibreerimisplokke kasutavad teravaid 90-kraadiseid täisnurkseid nurki ilma R-tüüpi pinge-dispersiooni profiilita; paljud tootjad jätavad mitmetsüklilise vanandamise vahele ja rakendavad ainult lihtsat kustutamist.
1. Nurkade kulumisvastane võime: konkurendi terava nurgaga plokid tekitavad pärast 400–700 sondi lööki mikrokiibi. JWGRIP R-tüüpi ümardatud üleminek parandab oluliselt laastumisvastast jõudlust korduva sondi koputamise korral.
2. Sisemise stressi juhtimine: paljudel konkureerivatel toodetel puudub sekundaarne vananemine. Pärast lihvimist aeglane pingevabastus põhjustab muutuva töökoja temperatuuri korral tasapinna triivi. Meie mitmeastmeline vanandamine eemaldab suurema osa jääkpingest, et tagada geomeetriline pikaajaline stabiilsus.
3. Inspekteerimisstandard: mõned tarnijad viivad läbi ainult osalise mõõtmetega proovide kontrolli. Iga JWGRIP-plokk läbib jälgitavuse tagamiseks täieliku CMM-kontrolli koos ainulaadse seerianumbriga.
4. Kohandatud projekti võimalus: paljud tehased suudavad tarnida ainult fikseeritud standardsuurusi. Kasutades tehasest otse ekspordile orienteeritud võimsust, töötame välja kohandatud modifitseeritud plokke EDM-i kinnitusdetailide paigutuse erinõuete jaoks.
KKK
K1: Kas JWGRIP R-tüüpi CNC-kalibreerimisplokk EDM-i tööpinna jaoks võib saavutada nulli nurgakulumise?
V1: R-tüüpi ümara nurgaga nurk aeglustab kulumise ja mikrokiibistamise ohtu, kuid pärast tuhandeid kordi tehtud sondi kokkupõrkeid ei ole võimalik nullkulumist saavutada. Igapäevasel kasutamisel on vajalik regulaarne suurendatud visuaalne kontroll. Vahetage plokk kohe välja, kui võrdlusservadele ilmuvad kriimustused, kulumisjäljed või sälgud, et vältida valesid koordinaatide võrdlusandmeid.
2. küsimus: kas seda kalibreerimisplokki saab kasutada võrguühenduseta valmisosa mõõtmete kontrollimiseks?
A2: JWGRIP R-Type CNC kalibreerimisplokk on optimeeritud EDM-i masinasiseseks koordinaatide viitamiseks. See ei ole mõeldud suure täpsusega võrguühenduseta valmisosade kontrollimiseks. Kui vajate laboratoorset võrguühenduseta mõõtmist, valige standardsed gabariidiplokikomplektid.
K3: Kas toetate eritellimusel valmistamist spetsiaalsete välismõõtmete või mittestandardsete paigaldusavade paigutuse jaoks?
A3: Jah. Esitage täielikud tehnilised joonised selgete nõuetega väliskontuuri, võrdluspinna positsioonide, avade paigutuse ja tolerantside spetsifikatsioonide kohta. Insenerimeeskond lõpetab valmistatavuse hindamise 12 tööpäeva jooksul ja väljastab ametliku hinnapakkumise.
4. küsimus: milliste kahjustuste korral garantii ei kehti?
A4: see on ülitäpne võrdlusmõõtur. Garantii hõlmab tootmisest tulenevaid defekte, sealhulgas spetsifikatsioonist mittevastavat tasasust, perpendikulaarsust ja mõõtmete kõrvalekaldeid tarnimisel. Kokkupõrke, kriimustuste, ebaõige kinnitusmomendi ja tavapärase hoolduskulumise põhjustatud kahjustused ja täpsuskadu ei kuulu garantii alla.
Saada päring
Kontaktinfo
-
Aadress
44, Daning Entrepreneurship Road, Humen Town, Dongguani linn, Guangdongi provints, Hiina
-
Tel
-
Meil
Tere tulemast saatma päringut JWGRIP-ile. Meie professionaalne tehniline ja müügimeeskond pakub tasuta kinnituste valikut, kohandatud lahenduse disaini ja täpset hinnapakkumist.


Uudiste soovitused