Eesti Keel
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик







R-tüüpi ER32 tsang EDM-elektroodihoidja jaoks
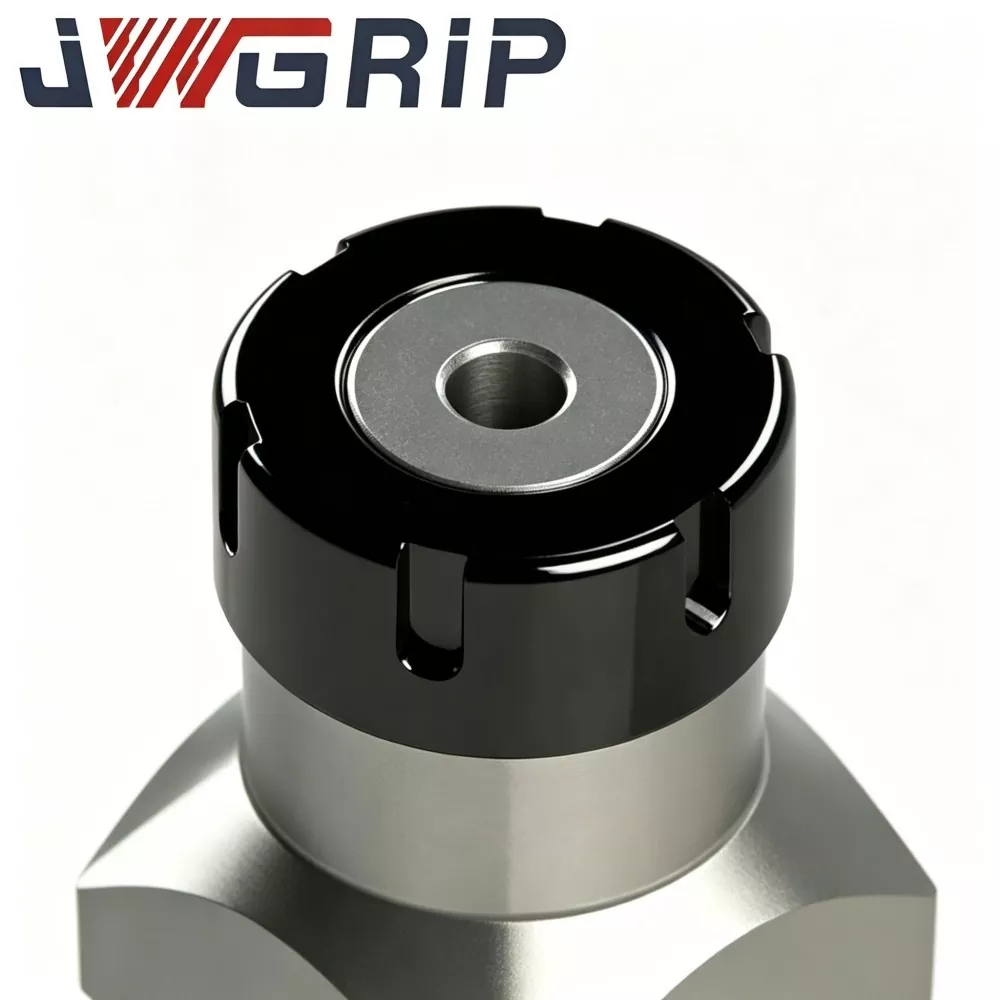
JWGRIP on Hiinas EDM-elektroodihoidiku jaoks mõeldud R-tüüpi ER32 tsangide professionaalne tootja ja tarnija, kes pakub tehase otsetarnet ja küpset OEM-i modifitseerimisteenust ülemaailmsetele EDM-vormide valmistamise ettevõtetele. See on suure jõudlusega EDM-spetsiifiline elastne kinnitustarvik, mis on spetsiaalselt optimeeritud sädeerosiooniga töötlemise töötingimuste jaoks. Integreerides optimeeritud R-tüüpi jõutasakaalu struktuuri ja ülitäpse elastse kinnitusjõudluse ühte seadmesse, lahendab see tavaliste üldotstarbeliste tangide tavalised vead, nagu ebaühtlane pinge ja lihtne täppissummutus.
See täiustatud R-Type ER32 Collet on valmistatud esmaklassilisest kõrgekvaliteedilisest vedruterasest materjalist, mida on töödeldud mitmekordse täppistreimise, sisemiste aukude lihvimise ja täieliku tsüklilise pinget leevendava kuumtöötluse abil. Sellel on stabiilne kinnitusjõu säilitamine, suurepärane ümardustäpsus ja usaldusväärne elastne väsimuskindlus pikaajalise pideva EDM-i impulsslahendusšoki korral. Optimeeritud R-tüüpi konstruktsiooniprofiil tagab ühtlase jõuülekande ava sisepinnal, minimeerides tõhusalt elektroodi väljalaskevigade kinnitamise ajal. See on universaalselt rakendatav vask-, grafiidi- ja vask-volframelektroodidele, kohandub ideaalselt pikaajaliste valuvormide täppistöötluse stsenaariumidega.
Erinevalt tavalistest tsangidest, mis võivad pärast korduvaid avamis- ja sulgemistsükleid moonutada ja kinnitusjõud nõrgeneda, väldib EDM-elektroodihoidiku jaoks mõeldud R-tüüpi ER32 tsang elektroodide mikrolibisemist, sädemevahe tasakaalustamatust ja vormiõõnsuse mõõtmete kõrvalekaldeid. Toetades standardset kohapealset tarnimist ja sisemise ava tolerantsi, soone parameetrite ja pinnaviimistluse kohandatud muutmist, pakub see stabiilseid, ülitäpseid ja vastupidavaid kinnituslahendusi kaasaegsetele täppisvormide EDM-i töötlemise töökodadele.
Tootmise valupunktid
Igapäevases süvistus-EDM-vormide valmistamisel tekitavad tavalised valmis ER-tangid mitmeid levinud valmistamisprobleeme:
Lihtsustatud toormaterjalide ja lõikamise-kuumtöötlemise töövood põhjustavad pärast sagedasi elastseid avamis-sulgemise tsükleid ümaruse moonutamist ja kinnitusjõu nõrgenemist.
Pideva impulsslahendusega löögi korral tekitavad elektroodid mikrolibisemist ja väljavoolu triivi. Sädemevahe muutub ebaühtlaseks, tuues kaasa ebaühtlase õõnsuse tekstuuri, mõõtmete kõrvalekalde ja suure väärtusega hallituselektroodide praagi ohu.
JWGRIP optimeerib R-Type ER32 Collet, mis sihib ülalmainitud valupunkte:
1. Kõrgkvaliteetne vedruterasest toormaterjal ja mitmeringiline pingeid vähendav kuumtöötlus kõrvaldab treimisel ja lihvimisel tekkiva sisemise jääkpinge, vältides püsivat deformatsiooni pikaajalise elastse tsüklilise töö käigus.
2. Optimeeritud R-tüüpi kontuuride disain jaotab kinnitusjõu ühtlaselt kogu sisemise ava pinnale. See toimib stabiilselt pehme vase, rabeda grafiidi ja suure tihedusega vask-volframelektroodide puhul.
3. Sobib olemasolevate tavapäraste ER32 elektroodihoidja korpustega, vältides liigseid investeeringuid kinnitusdetailide uuendamisse.
4. Standardsed spetsifikatsioonid on laos olemas; Eriläbimõõduga elektroodide ja karmide töötingimuste jaoks on saadaval originaalseadmete tootja modifikatsioonid sisemise ava tolerantsi, soone struktuuri ja pinnatöötluse jaoks.
5. Vähendab tõhusalt elektroodide libisemise ja väljavoolu ohtu, stabiliseerib sädemevahe olekut pikaajaliste õõnsuste töötlemise ülesannete ajal.
Struktuursed omadused
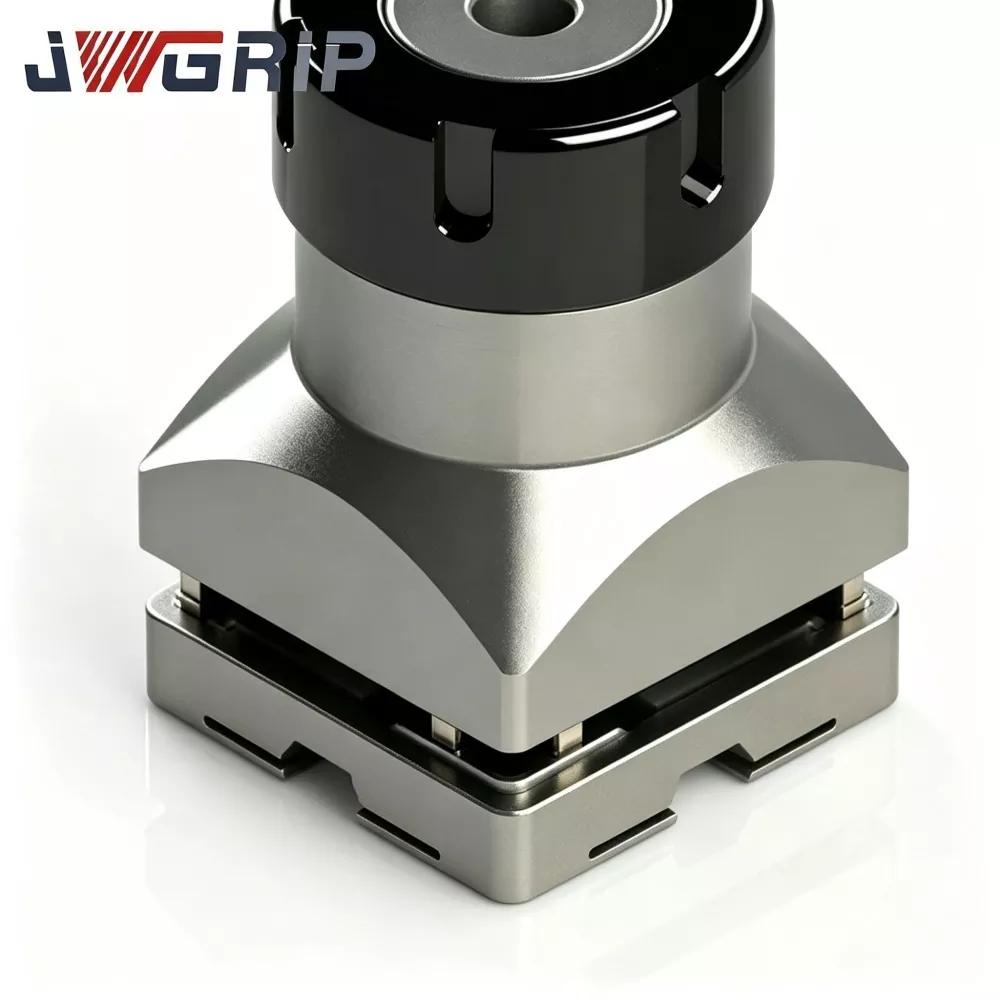
JWGRIP R-Type ER32 tsang EDM-elektroodihoidiku jaoks on ülitäpne elastne kinnituskomponent, mis on loodud eranditult süvis-EDM-elektroodihoidiku komplektide jaoks:
1. Paigaldatud ER32 hoidikumutri ja hoidiku põhikorpuse sisse. Kui hoidiku mutter on pingutatud, annab see ühtlase ümbermõõduga pigistusjõu, et lukustada ümara varrega elektroodid eelseadistatud asendisse.
2. Tavalised universaalsed ER32 tsangid on algselt loodud CNC-freesspindlite jaoks; need ei ole optimeeritud EDM-spetsiifiliste tingimuste jaoks: pidev impulssvibratsioon, dielektrilise vedeliku pritsimine ja sagedane elektroodide vahetamine.
3. Täiustatud R-tüüpi pilusoone paigutus jaotab elastse pinge ümber tsangide korpuse, vähendab kohalikku pingekontsentratsiooni ja parandab elastsuse taastumise jõudlust pärast korduvaid avamis-sulgemise tsükleid, säilitades pideva EDM-i kasutamise korral madala väljavoolu.
Kasutusala: see on plastpritsevormide, survevaluvormide, täppisstantsimisvormide, meditsiiniliste osade vormimise ja optiliste komponentide vormitöökodade jaoks mõeldud kulumaterjal. See kinnitab ümara varrega vask-, grafiidi- ja vask-volfram-EDM-elektroodid. Otsene paigaldamine ilma täiendavate mehaaniliste muudatusteta. OEM-i joonisel põhinevat modifikatsiooni toetatakse elektroodi varre mittestandardsete mõõtmete korral.
Peamised tehnilised jõudlused
1. Optimeeritud R-tüüpi pilusoonega jaotusstruktuur Võrreldes tavaliste ER32 tsangidega, tasakaalustab ümberkorraldatud R-tüüpi pilusoonega paigutus elastsuse ja pinge jaotuse. Elektroodi varre kinnitamise ajal tekitab iga sektsioon homogeense pigistusjõu, väldib elektroodi varre lokaalset deformatsiooni ja pärsib elektroodi kinnitusüksuse täielikku väljavoolu.
2. Hoolikalt valitud vedruterasest tooraine Kasutab tavalise süsinikterase asemel spetsiaalset vedruterast. Pärast täpset karastamist, karastamist ja mitmeastmelisi pingeid leevendavaid termotsükleid säilitab see pärast sadu klambri vabastamise tsükleid stabiilse elastsuse ja talub püsivat plastilist deformatsiooni.
3. Suure täpsusega sisemise augu hoonimine Craft Sisemine kinnitusava läbib peenhoonimise. Suurepärane sisemise ava ümardus ja pinna siledus vähendavad korduva vahetamise ajal elektroodi varrele tekkivaid hõõrdumise jälgi ja hoiavad ära mikroosakeste kogunemise, mis halvendaks positsioneerimishälvet.
4. Hea dielektrilise vedeliku korrosioonikindlus Spetsiaalne pinna korrosioonivastane töötlus aeglustab keemilist erosiooni, mis tekib pikaajalisel kokkupuutel EDM-i dielektrilise vedelikuga. See vähendab roosteriski niiskes EDM-paagi keskkonnas ja pikendab kasutusiga.
5. Lai ühilduvus standardsete ER32 elektroodihoidikutega Järgib põhilisi ER32 välismõõtme standardeid, sobib enamiku kaubanduslike ER32-kujuliste elektroodihoidikute korpuste ja kinnitusmutritega. Lõppkasutajad ei pea olemasolevat hoidiku riistvara välja vahetama.
6. Paindlikud tehasepõhised ja originaalseadmete tootjate kohandamise standardsed kinnitusläbimõõdu spetsifikatsioonid hõlmavad tavalisi elektroodi varre suurusi. Originaaltootja saab vastavalt kliendi joonistele või füüsilistele näidistele reguleerida sisemise ava tolerantsi, pilusoone sügavust, välismõõtme peenhäälestust ja pinnatöötlust.
7. Usaldusväärne partiidevaheline konsistents Iga tootmispartii puhul tehakse proovivõtukontroll mitmest tootest. Võtmemõõtmed, kinnituse kulumise ja kõvaduse andmed salvestatakse partii kontrollimise failidesse, mis tagab stabiilse jõudluse mahuostu vormide valmistamise ettevõtetele.
Täielik tootmise töövoog
Iga JWGRIP R-Type ER32 Collet'i partii järgib rangelt kontrollitud täisetapilist tootmistöövoogu:
① Tooraine sissetulev kontroll
② CNC täppis treimine väliskontuuri jaoks
③ soonte freesimine
④ suure täpsusega sisemise augu eeltöötlus
⑤ mitmeetapiline kuumtöötlus (jahutamine, karastamine, stressi leevendamine)
⑥ sisemise augu peen lihvimine
⑦ trügistamine ja servade viimistlus
⑧ pinna korrosioonivastane töötlemine
⑨ mitmemõõtmeline jõudluse testimine
⑩ partii sorteerimine ja valmiskaupade ladustamine.
Kvaliteedikontrolli spetsifikatsioonid
Tootmine toimub ISO 9001 kvaliteedijuhtimissüsteemi standardite järgi.
Põhilised katseelemendid: mõõtmete mõõtmine, kõvaduse kontrollimine, klambri väljavoolu tuvastamine, elastse väsimuse simulatsioonikatse.
Kõik mõõteriistad saavad perioodiliselt metroloogilist kalibreerimist, et tagada testitulemuste autentsus ja korratavus.
Partii kontrollimise aruanded arhiveeritakse iga partii kohta; Materjali sertifikaadid ja osalised kolmanda osapoole testikirjed saab esitada kliendi soovil.
Kasutus- ja hoiustamissoovitused:
Hoiustage tsangid eraldi kokkupõrkevastastes tööriistakastides. Hoidke enne paigaldamist eemal niiskusest, metallilaastudest ja tugevatest kriimustustest. Enne iga paigaldamist puhastage sisemine auk põhjalikult. Laastud või dielektrilise vedeliku jäägid ava sees halvendavad tõsiselt kinnitustäpsust.
Miks valida JWGRIP
1. EDM-ile spetsialiseerunud tööriistade uurimis- ja arendustegevuse taustatehniline meeskond kogub rikkalikke kogemusi süvendi-EDM-i kinnitustarvikute arendamisel. Me ei kopeeri lihtsalt frees-tüüpi tsangide kujundusi; toodete optimeerimine tuleneb tohutust eesliinitehnikute tagasisidest.
2. Täieliku partii jõudluse kontrollimine enne tarnimist Paljud konkurendid teostavad ainult kohapealset proovide võtmise kontrolli. Iga valmis JWGRIP R-Type ER32 tsang läbib enne mittevastavate üksuste filtrisse tarnimist kinnitus-väljajooksu tuvastamise.
3. Stabiilne otsene tehase tarne ja küpse originaalseadmete tootja protsess, standardspetsiifilised kaubad tagavad stabiilse tarne. Mõõtmetega muudetud või eripinnanõuetega tellimuste korral vaatab insenerimeeskond OEM-i joonised üle 12 tööpäeva jooksul ja annab tagasisidet teostatavuse kohta. Standardne tarneaeg: 10-15 tööpäeva; OEM-i tarneaeg kinnitatakse vastavalt joonise keerukusele.
4. Rakendusele orienteeritud professionaalne tehniline tugi Kui kliendid kogevad ebatavalisi kinnitusi, liigset väljajooksu ja muid kohapealse montaažiprobleeme, pakub tehnilise toe meeskond praktilisi paigaldusjuhiseid ja veaotsingut, mis põhinevad tõelisel EDM-töökoja kogemusel.
5. Täielik partii jälgitavuse mehhanism Igal tootmispartiil on partii sõltumatu märgistus. Kui ilmnevad ootamatud töötlusega seotud probleemid, saab algpõhjuste tehniliseks analüüsiks kiiresti hankida algsed tootmisparameetrid ja kontrollikirjed.
KKK
K1: Kas JWGRIP R-Type ER32 Collet suudab pärast paigaldamist nullist välja voolata?
A1: nullist väljavoolu ei ole võimalik saavutada ühegi elastse kinnitusklambriga. Standardsetes katsetingimustes koos sobiva hoidiku ja kvalifitseeritud katsevardaga kontrollitakse kokkupandud väljavoolu ≤0,003 mm. Tegelikku masinale paigaldatud täielikku kulumist mõjutavad ka elektroodi varre ümarus, pinna seisund, mutri pingutusmoment ja hoidiku korpuse kulumine. Parima kinnitustäpsuse tagamiseks hoidke ühendatavad komponendid heas seisukorras.
K2: Kas see tsang sobib raskete suure läbimõõduga grafiitelektroodide jaoks?
A2: R-tüüpi ER32 tsang EDM-elektroodihoidiku jaoks toetab grafiitelektroodi kinnitust. Suuremõõtmeliste raskete grafiitelektroodide puhul hinnake spindli koormust ja pingutusmomenti. Liigne kaal või ülepingutamine kiirendab tsangide elastsuse väsimist ja lühendab kasutusiga. Reaalses tootmises sobitage elektroodi kaal tsangi kinnitusvõimega.
K3: Kas saate teha originaalseadmete tootja, kui siseläbimõõdu või pilusoone parameetrid erinevad standardsest ER32-st?
A3: Jah. Esitage täielikud tehnilised joonised või füüsilised näidised, märkige kinnitusava mõõtmed, tolerants, pilusoone spetsifikatsioonid, kõvaduse sihtmärk ja pinnatöötlusnõuded. Inseneriosakond hindab valmistatavust ja väljastab ametliku hinnapakkumise.
Q4: Millised esemed on garantiiga kaetud?
A4: see on ülitäpne kuluv tööriist. Garantii kehtib tootmisest tingitud defektidele, nagu spetsifikatsioonist väljas kulumine tarnimise ajal. Garantii alla ei kuulu kahjustused, mis on põhjustatud kriimustusest, ülekoormuse kinnitusest, ebaõigest pöördemomendist, laastude kinnikiilumisest ja pikaajalisest tootmiskasutusest tingitud kulumisest.
Kolbade valimise juhend ja näpunäited igapäevase töökoja kasutamiseks
1. Valige kinnitusklambri nimiläbimõõt võimalikult lähedale elektroodi varre tegelikule mõõtmele. Ärge kasutage ühte tsangi liiga laia suurusvahemiku jaoks; suur mõõtmete vahe loob ebaühtlase kinnitusrõhu ja suurema väljalaskeväärtuse.
2. Enne formaalset vormi tootmist puhastage metallilaastude ja dielektrilise vedeliku jääkide eemaldamiseks täielikult tsangi sisemine ava, hoidiku-mutri süvend ja elektroodi varre pind.
3. Pärast kokkupanemist kontrollige enne sädemeerosiooni töötlemist indikaatori abil väljavoolu kontrolli. See eelkontroll vähendab oluliselt hallitusõõnsuse jääkide riski, mis on põhjustatud kinnituskomponendi kõrvalekaldest.
4. Mitme masinaga vormitöökodade jaoks valmistage ette mitu kinnitust, mis vastavad sageli kasutatavatele elektroodivarre suurustele. Visake ära tugevalt kulunud kinnitusklambrid. Vahetage kohe välja, kui rutiinse kontrolli käigus täheldatakse elastset nõrgenemist, jäävdeformatsiooni või pinnapragusid, isegi kui teoreetiline kasutusiga ei ole saavutatud.
5. Rakendage tsangide varude salastatud ladustamist ja korrapärast seisukorra kontrollimist, et säilitada EDM-i töötlemise stabiilne järjepidevus pikaajaliste seeriatootmisprojektide jaoks.
Saada päring
Kontaktinfo
-
Aadress
44, Daning Entrepreneurship Road, Humen Town, Dongguani linn, Guangdongi provints, Hiina
-
Tel
-
Meil
Tere tulemast saatma päringut JWGRIP-ile. Meie professionaalne tehniline ja müügimeeskond pakub tasuta kinnituste valikut, kohandatud lahenduse disaini ja täpset hinnapakkumist.

Uudiste soovitused