Eesti Keel
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






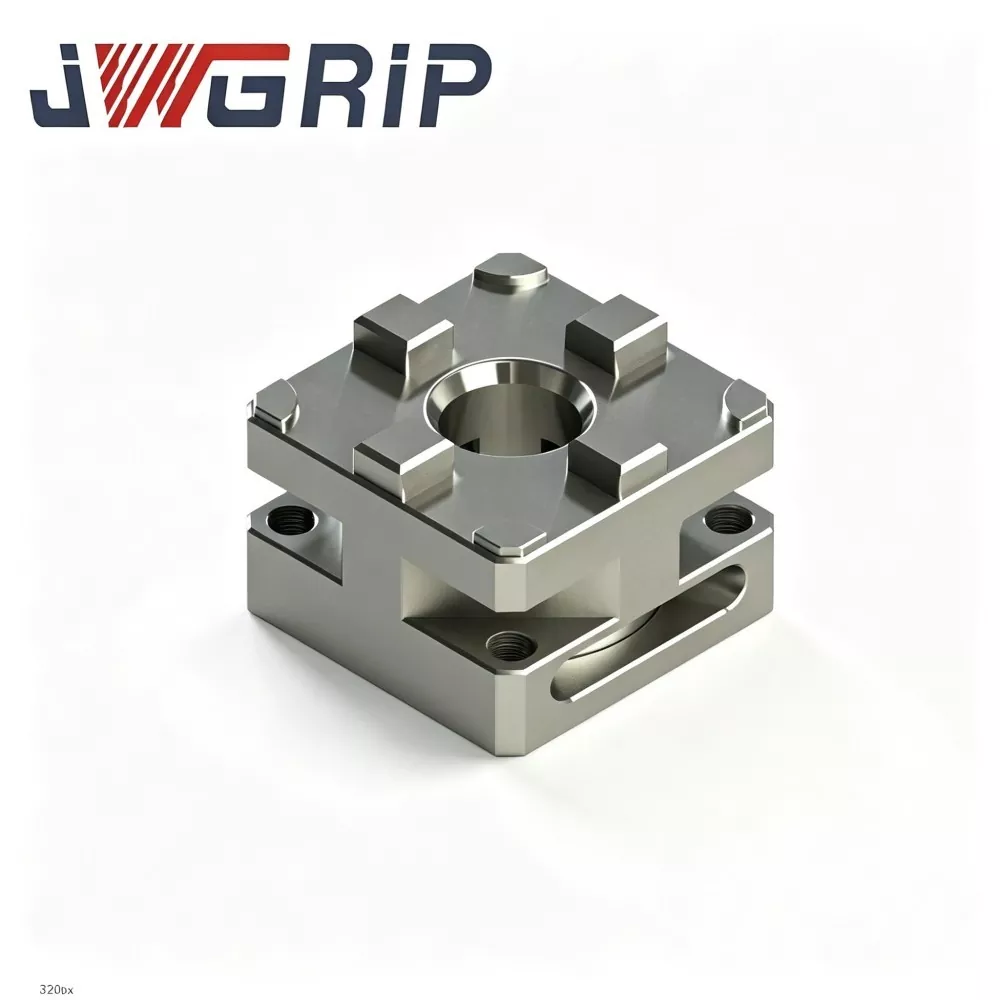
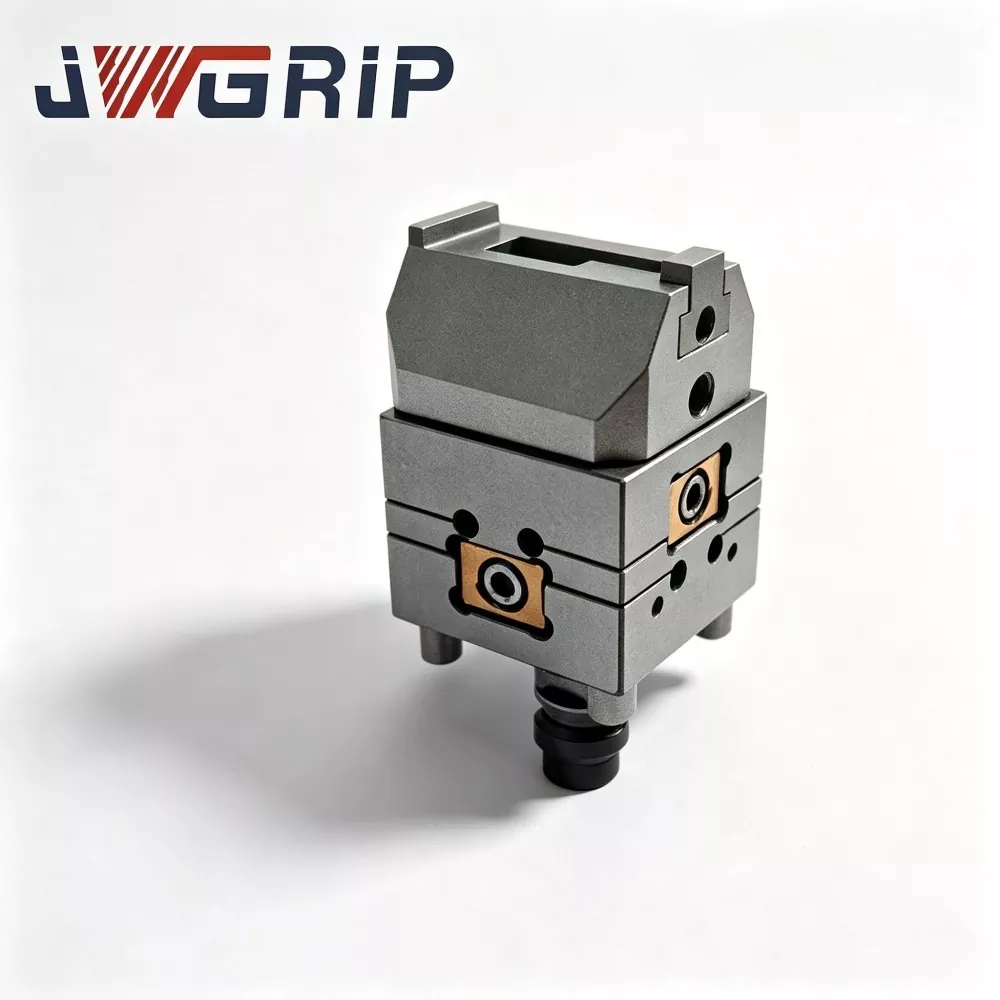
R-Type D100 manuaalne EDM padrun
JWGRIP on professionaalne R-Type D100 manuaalse EDM padruni tootja ja tarnija Hiinas, mille standardmudelid on täielikult laos ja mis toetab globaalset hulgitellimust projektipakkumiste esitamiseks ja partii proovihankeks. See on ülitäpne integreeritud käsitsi nullpunkti kinnitusseade, mis on spetsiaalselt loodud süvendite elektrooditöötluse, stantside valmistamise ja mitme jaama elektroodide eelseadistustöökodade jaoks. Täismehaaniline lukustuskonstruktsioon ilma pneumaatilisest õhuallikast sõltumata integreerib stabiilse käsitsi kinnitusfunktsiooni ja ülitäpse kontsentrilisuse positsioneerimise funktsiooni üheks seadmeks.
See suure jõudlusega R-Type D100 manuaalne EDM padrun on valmistatud karastatud roostevastasest legeerterasest, millel on stabiilne kinnitusväljund, suurepärane kontsentrilisuse konsistents ja silmapaistev pikaajaline kulumisvastane jõudlus sagedaste käsitsi lukustustsüklite korral. Südamiku asukoha määravad pinnad kasutavad ühekordse kinnitusega täppislihvimistehnoloogiat ja kogu keha läbib tervikliku kõvenemistöötluse, et suurendada rooste- ja kulumiskindlust, kohandudes täielikult niiske ja jahutusvedelikuga täidetud karmi elektromagnetilise töötluse töökoja keskkondadega. Erinevalt tavalistest käsitsi padrunitest, millel on lihtne kliirensi laienemine ja täpsuse vähenemine, väldib see täielikult komponentide kulumisest ja õhurõhu kõikumisest põhjustatud positsioneerimise kõrvalekaldeid.
See vähendab tõhusalt mittelõikava lisakalibreerimise aega, lühendab elektroodide vahetustsükleid ja säilitab ühtlase positsioneerimistäpsuse mitme erineva elektroodide töötlemisel. Laialdaselt kasutatav EDM-i töötlemiseks ja vormivormide tootmiseks, see pakub paindlikke, stabiilseid ja kulutõhusaid mehaanilisi töölahendusi vormiettevõtetele, EDM-töökodadele ja tööpinkide süsteemiintegraatoritele kogu maailmas.
Rakenduse kitsaskoht
Paljud stantsivalmistamise EDM-töökojad seisavad silmitsi igapäevases tootmises praktiliste kinnitusdetailide kitsaskohtadega:
· Pneumaatiliselt juhitavad padrunid nõuavad täielikku õhutorustikku ja stabiilset õhuallika infrastruktuuri. Keskmised ja väikesed töötlemiskohad kannavad pneumaatiliste kinnituslahenduste kasutuselevõtul töökoja ümberkujundamise lisakulusid.
· Tavaturul levinud manuaalsed EDM-padrunid tekitavad pärast tuhandeid kinnitustsükleid pinna kulumist ja kasvavat sisemist kliirensit. Järk-järgult lagunev kontsentrilisus põhjustab hallitusseente pindadel defekte. Korduv näidiku kalibreerimine kulutab tohutuid tootmistunde, mis ei katke.
Peamine parendus:
1. Südamiku asukoha määramise pinnad kasutavad ühe seadistuse täppislihvimisprotsessi. Peamised liikuvad komponendid saavad sisseehitatud kõvastustöötlust, et parandada rooste- ja kulumiskindlust, kohandudes dielektrilise jahutusvedelikuga täidetud niiske EDM töökoja keskkonnaga.
2. Suruõhuallikat pole vaja. Operaatorid viivad kinnitamise ja lukustamise lõpule puhtalt mehaanilise nukkkonstruktsiooni abil. Ebastabiilsest õhurõhust põhjustatud täpsuse kõikumine elimineeritakse täielikult.
3. Toetab paindlikku mitme jaamaga võrguühenduseta elektroodide eelseadistust, lühendab elektroodide vahetustsüklit ja tagab ühtsed positsioneerimistulemused mitme erineva elektroodide töötlemiseks.
4. Pakub tugevat mehaanilist tööhoidmislahendust uputus-EDM-i ja raskete stantside tootmise töövoogudele.
Tööloogika
JWGRIP R-Type D100 manuaalne EDM padrun kasutab tugevdatud nelja lõuaga tsentreerivat kinnitusarhitektuuri koos suurendatud D100 välisläbimõõduga:
1. Alumine kinnituspunkt vastab standardsetele D100 paigaldusmõõtmetele. Seda saab kinnitada otse EDM-i töölauale või kokku panna üleminekuadapterplaatidega.
2. Raskeveokite sisemine nukk-ajamiga jõuülekanne muudab välise pöördemomendi mutrivõtme käsitsi sisestatud pöördemomendi liikuvate kinnituslõugade radiaalseks tsentreerimiseks. Soovitatava pöördemomendi korral liiguvad neli lõualuu sünkroonselt keskse asukoha suunas, et kinnitada elektroodi varred, hoidikud või suuremahulised vormitükid.
3. Tagurpidi mutrivõtme pöörlemine vabastab nuki eelkoormusjõu; kinnituslõuad avatud kinnitusdetailide demonteerimiseks ja osade vahetamiseks.
Peamised mehaanilise disaini esiletõstmised:
· Kõik südamiku asukoha määramise nulltasapinnad viimistletakse ühe seadistuse mitmekäigulise täppislihvimisega, mis vähendab koostu põhjustatud akumuleeritud tolerantsi.
· Paksendatud padruni korpuse sein ja sisemised jaotatud tugevdavad ribid jaotavad suure koormusega kinnituspinge ühtlaselt üle kogu kesta, vältides pikaajalisest tugevast käsitsi lukustamisest põhjustatud lokaalset asendi deformatsiooni. Stabiilne kontsentrilisus ja korduva positsioneerimise jõudlus kehtivad nii projektikonkursiga toetatavate tootmiskohtade kui ka partii-proovitöö-tellimuse valideerimise töökodade puhul.
· Lõualuudega ühendatud liikuvad pinnad on kaetud kulumisvastase kihiga, et aeglustada hõõrdumist süsiniku setete tõttu sädemeerosiooniga õliga sukeldatud tingimustes. See täielikult manuaalne seade ei reserveeri pneumaatilisi pistikuid ega sisemisi õhukanali struktuure.
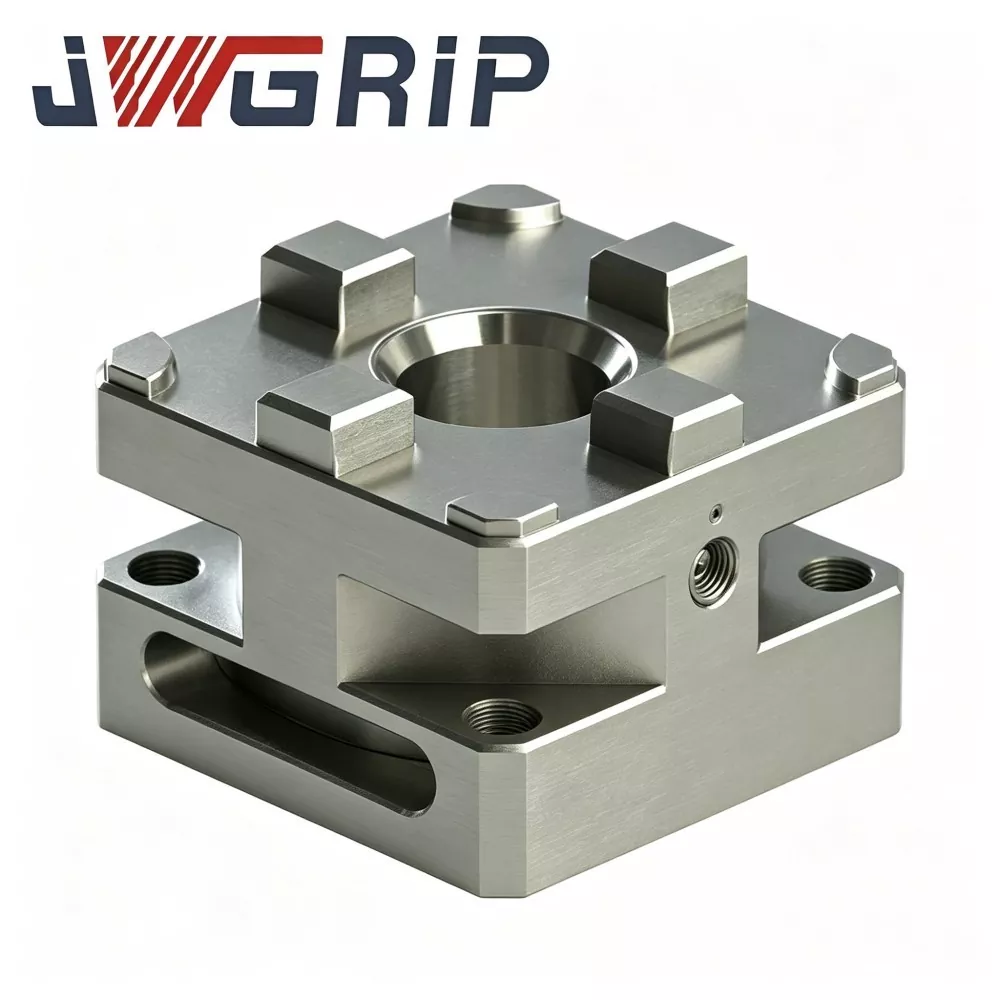
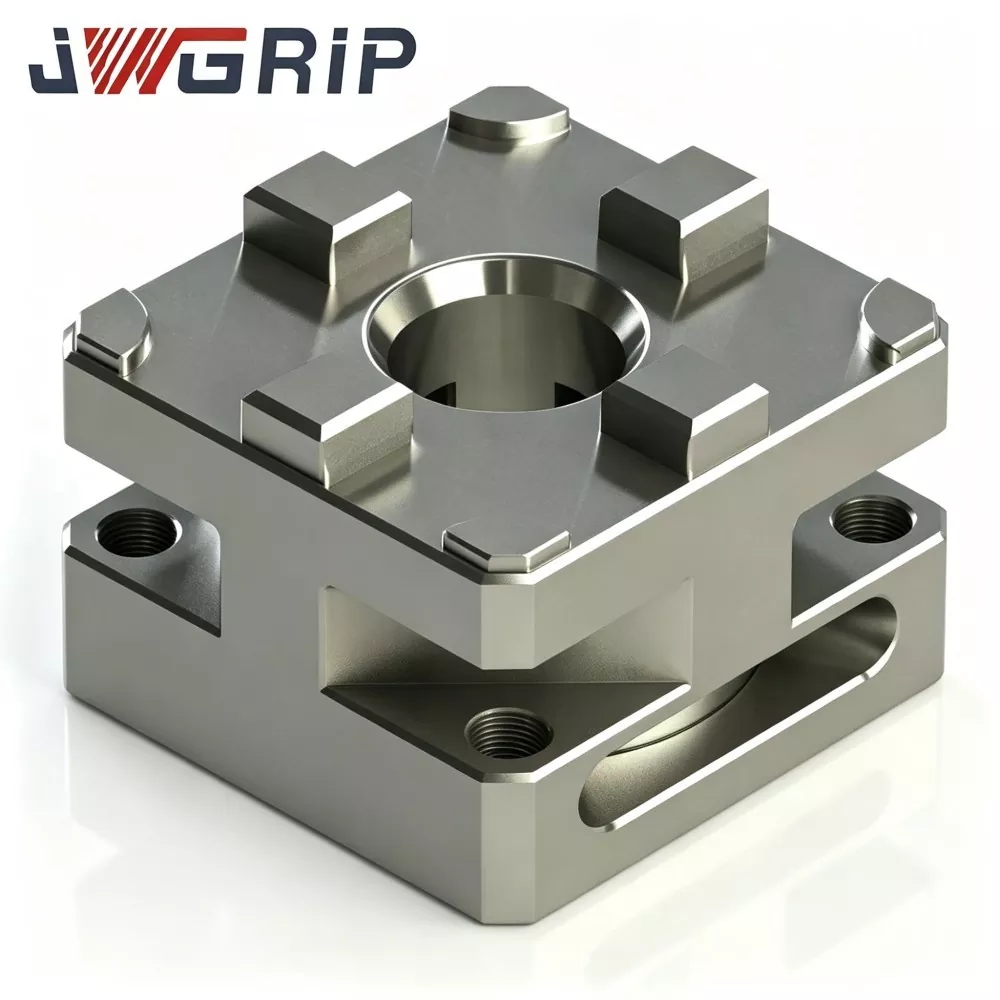
Peamised tehnilised eelised
1. Usaldusväärne tsentreerimise ja korduva positsioneerimise järjepidevus Funktsionaalsete pindade asukoha määramise võtmed läbivad mitmeastmelise täppislihvimise. Kontsentrilisus ≤0,004 mm ja korduspositsioneerimise täpsus ≤0,003 mm. Pärast tuhandeid raske koormuse käsitsi lukustamise-avamise tsükleid ei kogune ühtegi positsioneerimishälvet, mis vastab rangetele tolerantsinõuetele suurte, mitme õõnsusega vormielektroodide valmistamisel.
2. Tugevdatud suure koormusega legeerterasest padrunkorpuse põhikorpuses on kasutatud esmaklassilist 42CrMo legeerterast koos integreeritud karastus- ja karastuskuumtöötlusega, pinna kõvadus ulatub HRC 54–58-ni. Suurepärane löögikindlus, deformatsioonivastane ja dielektrilise õli korrosioonikindlus sobivad raskekaaluliste elektroodide kinnitustöödega EDM-õliga leotatud tingimustes. Tugeva kandevõime tõttu laialdaselt kasutusele võetud suuremahuliste vormitootmisettevõtete seas.
3. Pöördemomendiga standardiseeritud käsitsi kinnitamine ilma õhuallikast sõltuva operaatorilukuta koos sobiva momentvõtmega; soovitatav pingutusmoment: 6-8 Nm. Pideva pöördemomendiga töötamine välistab ebastabiilse kinnitusjõu, mis on põhjustatud ebaühtlasest käsitsi jõusisendist. Ilma suruõhu vajaduseta töötab padrun usaldusväärselt ajutistes töökodades, renoveerimistsoonides ja mobiilsetes silumisjaamades. Pärast ühekordset nullpunkti kalibreerimist masinalaual väheneb elektroodihoidja vahetamise lisaaeg oluliselt, suurendades EDM-masina kasutamist raskete elektroodide korduvate tööde ja sageli muudetavate prototüüpvormimistööde jaoks.
4. Laiendatud kinnitusvahemik ja lai mehaaniline ühilduvus D100 välismõõtmed ja keskse asukoha lähtepunkt järgivad tavatööstuse käsipadruni võrdluse etaloni. Ühildub enamiku müügilolevate D100-seeria elektroodihoidikute, asukoha määramise aluste ja üleminekuadapteritega. Joonisepõhise konstruktsioonimuudatusega saab realiseerida spetsiaalse üldkõrguse, välditavad väljalõiked ja mittestandardsete paigaldusavade paigutuse, et rahuldada projekti pakkumisdokumentidest tulenevaid isikupärastatud tehnilisi nõudeid.
5. Täielik tööstusliku vastavuse testi dokumentatsioon Iga tootmispartii viib läbi mõõtmete kontrolli, kõvaduse testimise, suure koormuse tsüklilise kulumise simulatsiooni ja kontsentrilisuse stabiilsuskatse. Ettevõtlusklientidele, kes täidavad ametlikke projektipakkumismenetlusi, saab esitada CE ja ISO9001 kontrolliaruande pabereid.
Hindamise kontrollnimekiri
Enne JWGRIP R-Type D100 manuaalse EDM padruni ostmist tehke järgmised eelhindamise tööd, et vältida kohapealseid rakendustakistusi:
1. Mõõtke EDM-masina tööplatvormi saadaolevad paigaldusmõõtmed. Kinnitage vertikaalne ja horisontaalne reserveeritud kliirens; vältige mehaanilist sekkumist suurendatud padruni kesta ja tööpingi spindli või liikuvate telgede vahel.
2. Valmistage ette kalibreeritud sobitatud pöördemomendi võti käsitsi lukustamiseks. Liigne käsitsi pöördemoment põhjustab lõualuu püsivat deformatsiooni; ebapiisav pöördemoment toob kaasa raskekaaluliste elektroodide libisemisohu sädemeerosiooniga lõikamise ajal.
3. Kontrollige olemasolevate elektroodihoidikute mõõtmete võrdlust. Kontrollige, kas praegused tööriistad järgivad D100 tööstusstandardit. Mittestandardsed modifitseeritud hoidikud nõuavad täiendavaid üleminekuadapteri osi.
4. Juhtige EDM-i dielektrilise õli vedeliku taseme kõrgust. Peamised kinnituskruvide asendid peaksid hoidma õiget kaugust vedeliku pinnast, et vähendada süsiniku setete kogunemist keermestatud osadele.
5. Ettevõtete projektipakkumiste klientide või partii-proovitöö-tellimuste haldurite jaoks esitage toote konfiguratsiooni täpseks sobitamiseks eelnevalt täielikud kohapealse keskkonna parameetrid ja jõudlusnõuded.
Hooldusjuhised
R-Type D100 manuaalse EDM padruni kasutamisel pöörake tähelepanu väärkasutuse ohtudele ja rutiinse hoolduse soovitustele.
1. Järgige rangelt soovitatavat pingutusmomendi vahemikku 6–8 Nm. Ülepöördemomendi mutrivõtme jõud põhjustab lõua konstruktsiooni püsiva deformatsiooni; ebapiisav pöördemoment tekitab raskekaaluliste elektroodide varjatud libisemisohu sädemeerosiooni töötlemisel.
2. Vältige süsiniku setete kogunemist lõualuu juhtsoontesse. Süsinikosakeste saasteained hõõruvad liikuvaid ühenduspindu ja põhjustavad positsioneerimise täpsuse kaotust. Määrake kohapealsete operaatorite jaoks fikseeritud perioodilise puhastuse töövoog.
3. Kaitske tsentraalset asukohaava ja kinnituslõua tööpindu tugeva mehaanilise kokkupõrke eest. Tugev löök kahjustab nullpunkti täpsust ja vähendab otseselt kontsentrilisuse jõudlust.
4. Kontrollige regulaarselt kinnituskruvi ava keerme olekut, eemaldage rooste ja õlisetted; kandke väikesemahulist roostevastast määret pikaajaliseks mittetöötavaks ladustamiseks.
5. Projektipakkumiste klientide jaoks ühtlustage iga harutöökoja töötööriistade konfiguratsiooni spetsifikatsioonid varase tehnilise suhtluse ajal.
6. Partii-proovitöö-tellimuse klientide puhul arhiivige täielikud testkäivituskirjed, et saada edaspidiseks masshanke hindamiseks viiteid.
Miks luua JWGRIPiga pikaajalist koostööd?
1. Ehtne tehase otsene allikas JWGRIP on omanduses olev inventari tootv ettevõte, mitte lihtne kaubanduslik vahendaja. R-Type D100 manuaalse EDM padruni täielik tootmise töövoog viiakse läbi ettevõttesiseselt. Masinaehitusmeeskonnal on üle 11-aastane tööhoidmislahenduste uurimis- ja arendustegevuse kogemus ning ta mõistab põhjalikult suurte valuvormide valmistamise EDM-töökodade erinevaid reaalseid valupunkte.
2. Rikkalik tehniline modifikatsioon ja projektitoe pädevus Joonistuspõhine konstruktsioonimuudatus toetab üldkõrguse reguleerimist, spetsiaalset vältimispilu avamist ja mittestandardset paigaldusava paigutust. Vastuvõetavad äriviisid hõlmavad väikese partii prooviostmist, keeruka struktuuri tehnilist läbivaatamist, ametlikku projekti-hanke tuge ja partii-proovi-käivitamise-tellimuse koostööd.
3. Läbipaistev projektikeskne hinnapakkumismehhanism. Selge kommertspakkumine väljastatakse toote konfiguratsiooni, muutmise keerukuse ja erinevate koostöömudelite põhjal. Kogu projekti teostamise tsükli jooksul ei teki varjatud lisakulusid.
4. Täielik kvaliteedigarantii raamistik Igal käsitsi EDM-padrunil on ainulaadne jälgitavuse seerianumber. Kaheaastane garantii katab tootmisest tingitud defektid nimipöördemomendi ja õige paigalduse korral. Kinnituslõuad ja muud kuluvad komponendid on kuluosad, mille garantii ei hõlma. Tehnilise toe meeskond pakub paigaldusjuhiseid ja tavaliste rikete tõrkeotsingu ettepanekuid.
5. Juhitav ja prognoositav tarnegraafik Standardspetsifikatsiooniga tooted järgivad stabiilset fikseeritud tootmisrütmi. Suure partii projekti-hanke tarnete või partii-proovi-tellimuse näidistarnete puhul anname perioodiliselt tagasisidet tootmise edenemisest ja tagame ühtlase kaubatarne rütmi.
KKK
Q1: Are you manufacturer or trading supplier for R-Type D100 Manual EDM Chuck?
A1: JWGRIP on Hiinas asuv ehtne kinnitusdetailide tootja. Kõik tootmisprotseduurid viiakse läbi ettevõttesiseselt. Lihtsa vahendajana töötamise asemel pakume joonisel põhinevat tehniliste muudatuste tuge, projekti-hanke-esitamise dokumentide sobitamise teenust ja partii-proovi-käivitamise-tellimuse koostööd.
Q2: Kas see suuremõõtmeline käsitsi tüüpi padrun suudab säilitada stabiilse jõudluse pikaajalise EDM-i dielektrilise õliga sukeldamise korral?
A2: Standardversiooni liikuvad-sobivad pinnad saavad kulumisvastase pinnatöötluse, mis on kohandatud EDM-i õlivanni keskkonnale. Seadme üldise kasutusea pikendamiseks tehke rangelt perioodiline süsiniku setete puhastamine.
K3: Mis on standardspetsiifilise R-tüüpi D100 manuaalse EDM padruni kontsentrilisus ja korduspositsioneerimise täpsus?
A3: standardtoote kontsentrilisus ≤0,004 mm, korduva positsioneerimise täpsus ≤0,003 mm. Suurema täpsusega variante saab realiseerida joonisepõhise tehnilise modifikatsiooniga.
4. küsimus: millised kahjutingimused jäävad garantiist välja?
A4: Tootmisest põhjustatud defektidele kehtib nimipöördemomendi ja õigete paigaldustingimuste korral kaheaastane garantii. Kahjustused, mis on põhjustatud liigsest pöördemomendist, tugevast mehaanilisest kokkupõrkest, abrasiivsete osakeste kulumisest ja ebaõigest käsitsi hooldamisest, ei ole kaetud. Kinnituslõuad kuuluvad kuluvate kuluvate osade hulka.
K5: Kas ma saan hankida ametlikke kommertspakkumisdokumente projekti pakkumise esitamiseks?
A5: Jah. Võtke ühendust JWGRIPi müügiosakonnaga. Valmistame ette ametlikud kommertspakkumisdokumendid, mis põhinevad toote konfiguratsioonil, tellimuste skaalal ja konkreetsel-ärirežiimil, sealhulgas projekti-hanke-esitamine või partii-proovitöö-tellimuse projekt.
Saada päring
Kontaktinfo
-
Aadress
44, Daning Entrepreneurship Road, Humen Town, Dongguani linn, Guangdongi provints, Hiina
-
Tel
-
Meil
Tere tulemast saatma päringut JWGRIP-ile. Meie professionaalne tehniline ja müügimeeskond pakub tasuta kinnituste valikut, kohandatud lahenduse disaini ja täpset hinnapakkumist.
Uudiste soovitused