Eesti Keel
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






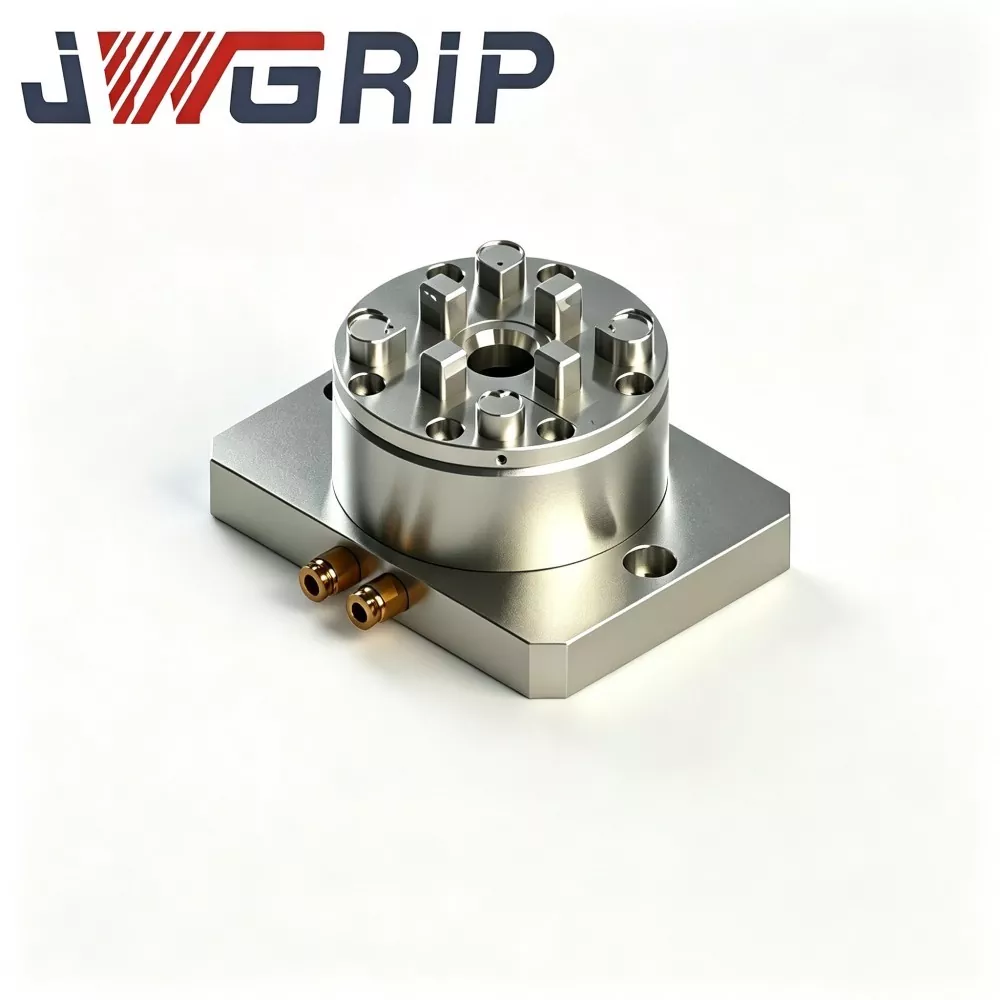
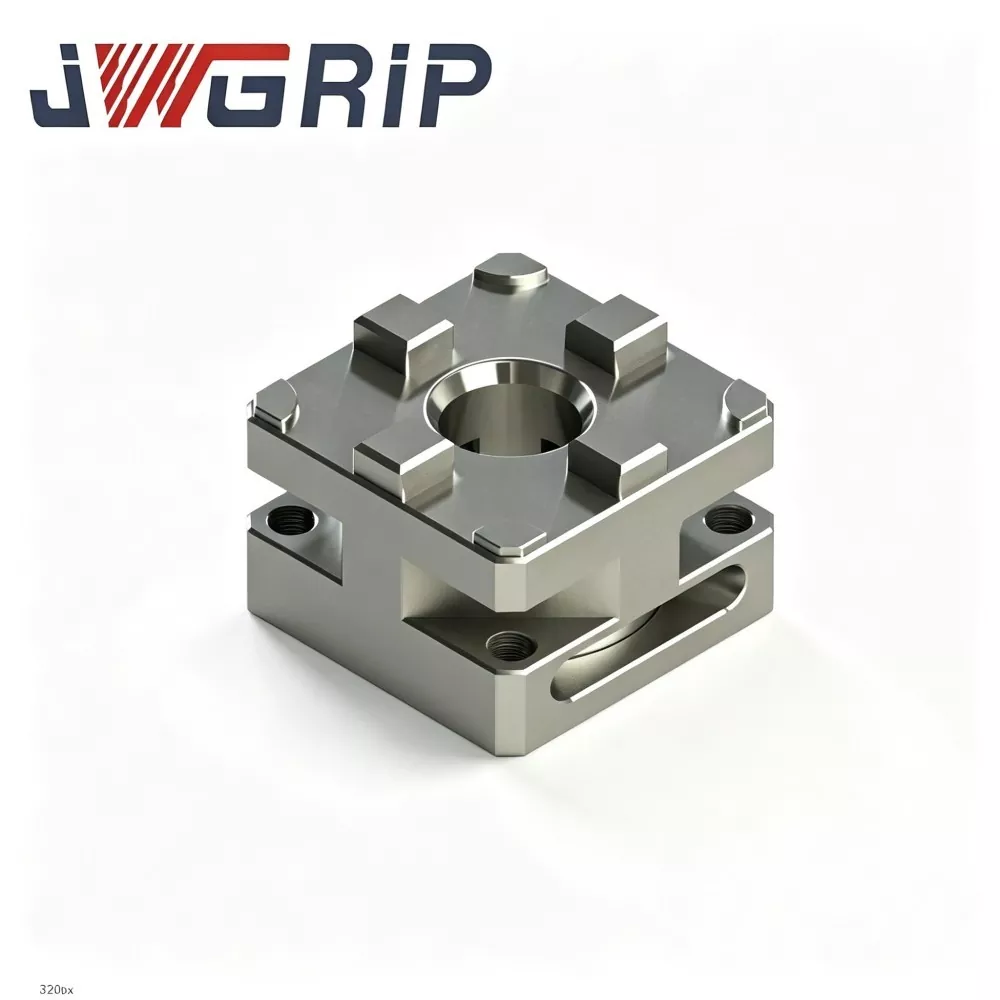
R-tüüpi D150 pneumaatiline EDM padrun
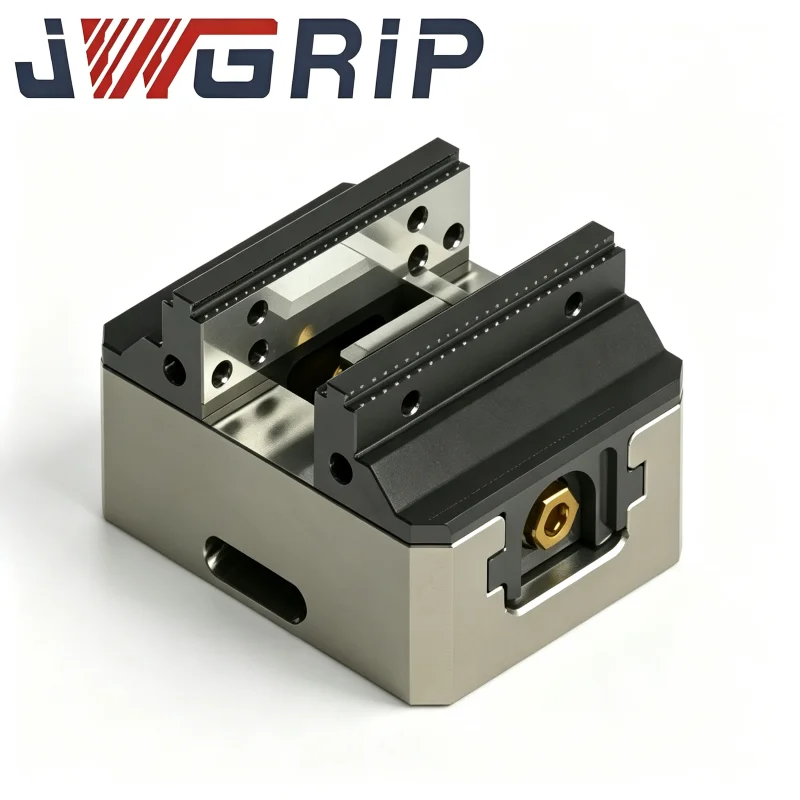
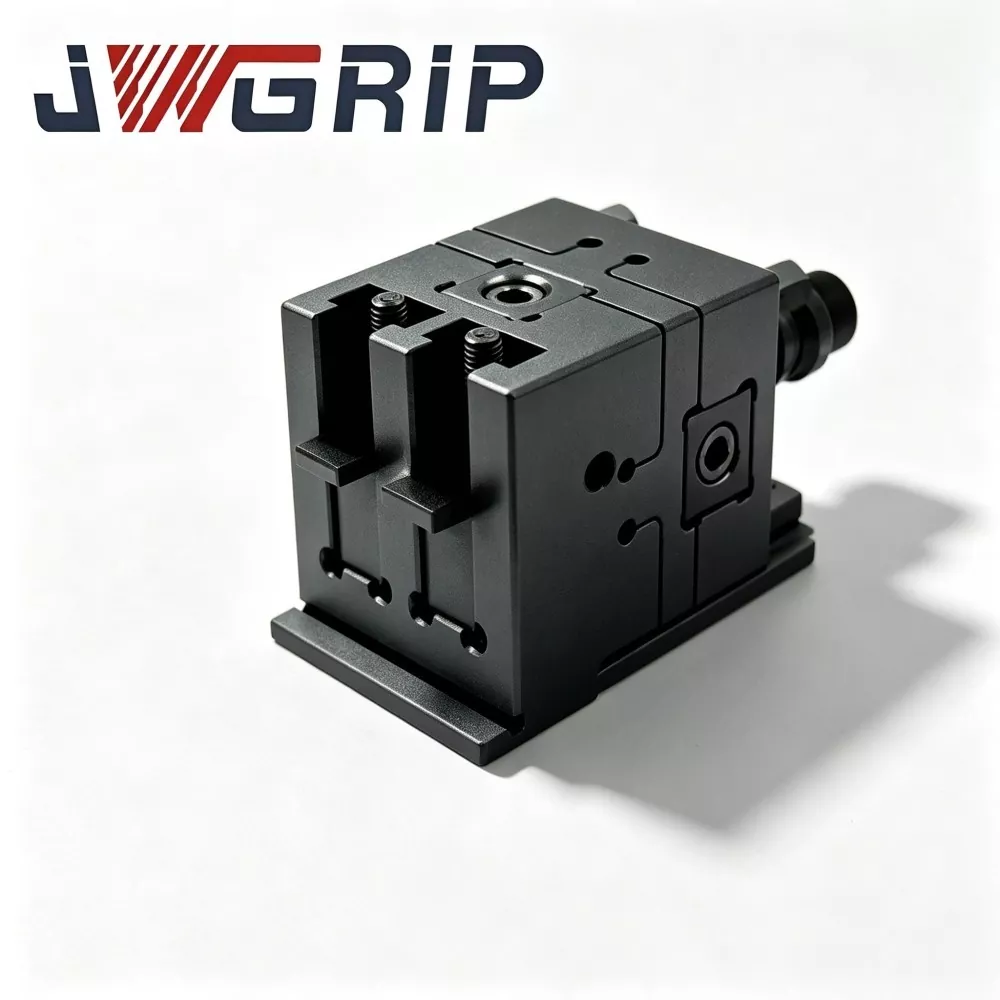
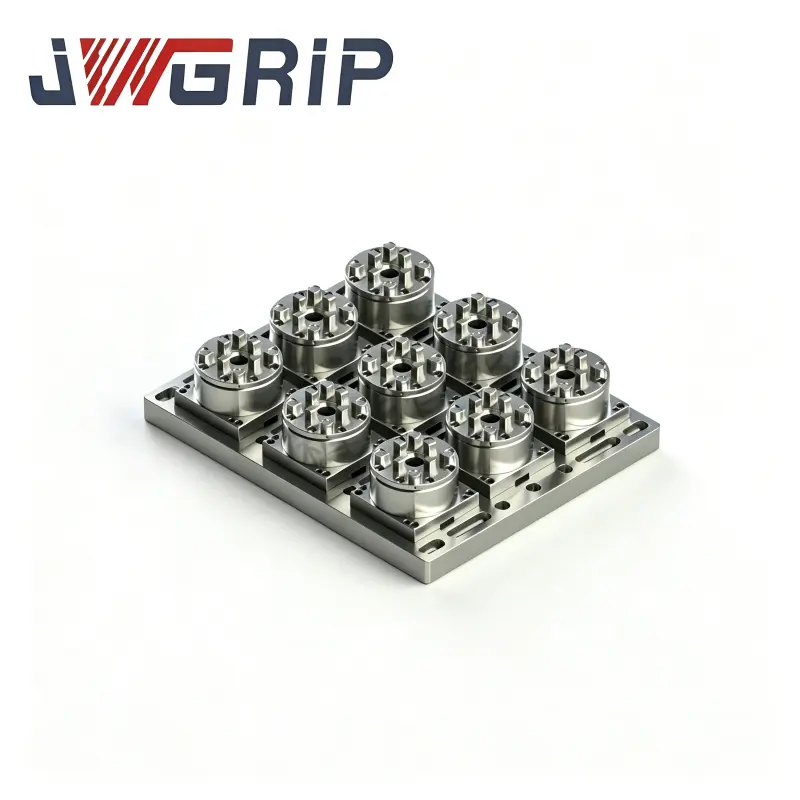
JWGRIP on professionaalne R-Type D150 pneumaatilise EDM padruni tootja ja tarnija Hiinas, mille standardsed spetsifikatsioonid on täielikult laos olemas, et toetada ülemaailmset raamlepinguga koostööd ja saadetiste tellimuste kasutuselevõttu. See on ülitõhus integreeritud pneumaatiline kinnitusseade, mis on professionaalselt kohandatud ja välja töötatud stantsitud EDM-i, traatlõigatud EDM-i ja täppisvormi elektroodide töötlemise stsenaariumide jaoks. See integreerib optimeeritud sisemise õhuringluse struktuuri ja ülitäpse positsioneerimise kinnitusseadme ühte seadmesse, välistades tüütu käsitsi joondamise ja korduvad kalibreerimisprotseduurid, mida nõuavad traditsioonilised kinnitusdetailid.
See suure jõudlusega R-Type D150 pneumaatiline EDM padrun on valmistatud kõrgekvaliteedilisest karastatud legeerterasest, millel on ülistabiilne kinnitusjõud, suurepärane kontsentrilisus ja suurepärane pikaajaline väsimusvastane jõudlus pideva pneumaatilise tsükli korral. Südamiku positsioneerimise võrdluspinnad kasutavad ühekordse kinnitusega integreeritud töötlustehnoloogiat ja peamised sobituskomponendid lihvitakse täpselt pärast karastustöötlust, et tagada ühtlane kinnitusvahe ja montaaži täpsus. Optimeeritud sisemine õhuahel vähendab tõhusalt rõhukadu korduvate pneumaatiliste toimingute ajal, säilitades stabiilse kinnitusoleku pikaajaliseks pidevaks tsükliliseks tööks ning vältides kinnitusjõu kõikumist ja kontsentrilisuse triivi.
R-Type D150 pneumaatiline EDM padrun toetab võrguühenduseta eelseadistust ja elektroodide kiiret asendamist, lühendades oluliselt abisilumisaega ja vähendades käsitsi positsioneerimise kõrvalekaldeid. Seda saab ühendada ka automaatsete robotikäsitlusmoodulitega, et teostada mehitamata elektroodide vahetamist. Laialdaselt kasutatav täppisvormide EDM-i töötlemisel, pakub see usaldusväärseid ülitäpseid kinnituslahendusi vormitootjatele, EDM-i töötlemise alltöövõtjatele ja automatiseeritud tootmisettevõtetele.
Kinnituslahus
Reaalsetes valuvormide valmistamise töökodades on elektroodide kinnitamine peamine kitsaskoht, mis piirab EDM-i töötlemise tõhusust:
· Tavalised käsitsi kasutatavad kinnitusdetailid nõuavad iga elektroodi vahetamise korral korduvat kinnitamist, sihverplaadi joondamist ja asendi kalibreerimist. Täiendav ajakulu on kõrge ja positsioneerimise täpsus sõltub suuresti kohapealse operaatori kogemusest.
· Keeruliste vormide puhul, mis nõuavad mitme elektroodirühma pidevat vahetamist, pikendab sagedane uuesti seadistamine märkimisväärselt üldist tootmisaega.
· Paljud müügil olevad odavad pneumaatilised padrunid tekitavad pärast tuhandeid tsükleid rõhukõikumisi. Pingutusjõud ja kontsentrilisuse triiv kahjustavad lõplikku vormiõõnsuse pinna moodustamise kvaliteeti.
JWGRIP optimeerib toote struktuuri, et lahendada ülalmainitud probleeme:
1. Südamiku positsioneerimise võrdluspinnad kasutavad ühe kinnitusega täielikku töötlemisprotsessi. Pärast karastustöötlust läbivad kriitilised kokkusobivad osad täppislihvimise, et tagada ühtlane kinnitusvahe.
2. Optimeeritud sisemine õhuahel vähendab rõhukadu korduval pneumaatilisel käivitamisel, säilitades stabiilse kinnitusoleku pikaajalise tsüklilise töö jaoks.
3. Toetatakse võrguühenduseta elektroodi eelseadistust. Operaatorid lõpetavad elektroodide paigaldamise ja silumise väljaspool EDM-seadmeid. Kiire vahetamine pärast dokkimist väldib korduvast käsitsi reguleerimisest tulenevaid positsioneerimisvigu.
4. Ühildub roboti automaatsete laadimis- ja mahalaadimismoodulitega, et teostada mehitamata elektroodide vahetamist, mis tagab usaldusväärse ja ülitäpse kinnituse stantsiga elektrooditöötluse, traadist lõigatud elektroforeesi ja elektroodide masstöötluse jaoks.

Sisearhitektuur
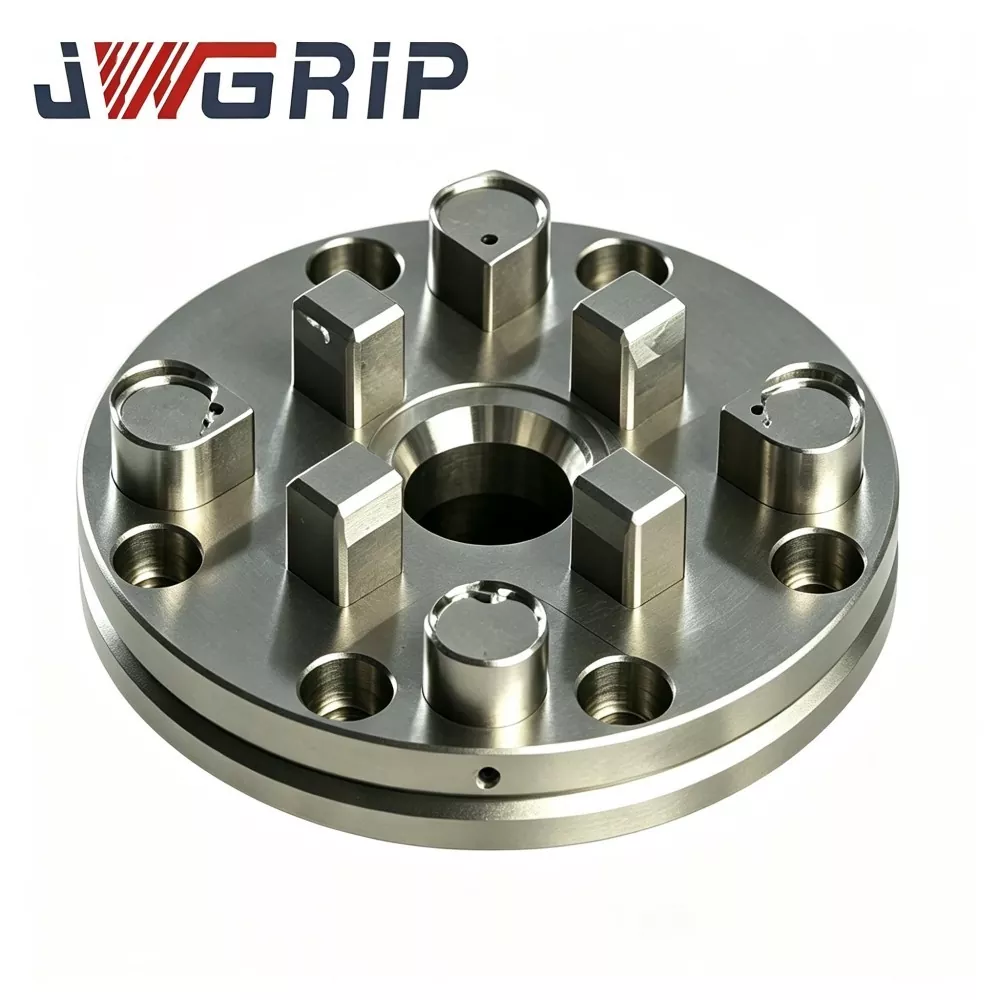
JWGRIP R-Type D150 pneumaatiline EDM padrun rakendab sisseehitatud suletud õhuajamiga kiilutüüpi kinnitusarhitektuuri:
1. Töökoja suruõhk voolab sisemisse õhukambrisse läbi küljele paigaldatud õhu sisselaskeava. Õhurõhk surub kiilu libiseva ploki ja loob radiaalse tõukejõu, et ajada mitu kinnituslõua, et tsentreerida klambrit keskse nullpunkti poole.
2. Kui õhuvarustus vabastatakse, lükkab sisseehitatud tagasitõmbevedru kiiluploki tahapoole, avades kinnituslõuad elektroodi varre või kinnitusdetailide lahtivõtmiseks.
Peamised struktuurse disaini esiletõstmised:
· Kõik südamiku asukoha määramise tugipunkti pinnad viimistletakse ühekordse ülitäpse lihvimisega, minimeerides akumuleeritud monteerimistolerantsi.
· Õhukanalid on integreeritud padruni põhikorpusesse, mitte väliste väliste torustike sisse, vältides kokkupõrkekahjustusi EDM-õliga sukeldatud keskkonnas.
· Tugevdatud sisemised ribid jaotavad kinnituspinge ühtlaselt üle padruni kesta, et vältida kohaliku pinge koondumist pikaajalise tsüklilise kinnituse korral. Stabiilne kontsentrilisus ja kinnitusjõudlus kehtivad nii raamlepingu partii kasutamise kohtades kui ka saadetise tellimise lõppkasutajate töökodades.
· Sisemised tihenduskomponendid kasutavad spetsiaalset õlikindlat kummimaterjali, mis on spetsiaalselt valmistatud dielektrilise õlivanni töötingimuste jaoks, et aeglustada tihendi vananemist pideva sädeerosiooniga töötlemise ajal.
Põhiline tehniline jõudlus
1. Suurepärane tsentreerimis- ja korduspositsioneerimisvõime Võtmete asukoha määramise pinnad läbivad mitmekäigulise täppislihvimise. Kontsentrilisus ≤0,003 mm ja korduspositsioneerimise täpsus ≤0,005 mm. Pole akumuleeritud positsioneerimishälvet isegi pärast tuhandeid kordi pidevaid kinnitustsükleid, mis rahuldab keeruka mitmeõõnsusega vormielektroodide töötlemise ranged tolerantsinõuded.
2. Kvaliteetne väsimusvastane legeerterasest põhikorpus Põhikorpuse põhikorpus on 40CrNiMo legeerteras koos integreeritud karastamise ja karastamise kuumtöötlusega, pinna kõvadus HRC 52–56. Suurepärane löögi-, deformatsiooni- ja õlikorrosioonikindel jõudlus sobib pikaajalise tsüklilise kinnitusega EDM-i dielektri-õlikümbluse all. Laialdaselt usaldusväärne tipptasemel hallituse tootvate ettevõtete seas.
3. Märkimisväärne pneumaatilise kiirvahetuse tootlikkuse suurenemine Pärast ühekordset nullpunkti kalibreerimist elektrooditöötlusmasina laual maksab elektroodihoidja vahetamine pneumaatilise juhtventiiliga manipuleerimisega vaid 5–10 sekundit. Kruvide käsitsi pingutamine ja korduv skaalaga trammimine on välistatud. Lõikamiseta abiaeg väheneb järsult, suurendades EDM-masina kasutamist mitmesuguste väikeste partiide vormitellimuste ja suuremahuliste elektroodide töötlemise projektide jaoks.
4. Täielik kohandatavus õliga sukeldatud EDM-i tööstsenaariumiga Optimeeritud kohandatud õlikindel tihendussõlm on spetsiaalselt loodud sädemeerosiooniga dielektrilise õli keskkonna jaoks. Peidetud integreeritud õhuahel väldib torujuhtme kahjustusi, mis on põhjustatud elektroodide kokkupõrkest või hallituse osade käsitsemisest. Stabiilne pikaajaline õliga immutatud töö ilma sagedase hoolduseta õhutorude ühendustele.
5. Täielik tööstusliku vastavuse ja partii ülevaatus Iga tootmispartii kontrollib mõõtmeid, kontsentrilisust, tsüklilist kinnituste väsimistesti ja õhutiheduse kontrolli. Ettevõtlusklientidele, kes sõlmivad raamlepingu tsentraliseeritud hankelepinguid, saab tarnida CE ja ISO9001 testidokumente.
Hindamise kontrollnimekiri
Enne JWGRIP R-Type D150 pneumaatilise EDM padruni ostmist viige läbi järgmine eelhindamine, et vältida kohapealseid rakendustakistusi:
1. Kinnitage EDM-masina töölaua installimiseks saadaolevat ruumi. Mõõtke vertikaalset ja horisontaalset reserveeritud ruumi, et vältida mehaanilisi häireid padruni kesta, spindli ja liikuvate telgede vahel.
2. Kontrollige stabiilset suruõhuvarustust. Tööõhurõhk peab püsima stabiilsena vahemikus 0,4–0,6 MPa. Õhuallikas peab olema niiskuse ja lisandite filtreerimiseks varustatud õli-vee eraldajaga.
3. Kontrollige igapäevaselt töödeldud elektroodi varre läbimõõdu vahemikku ja veenduge, et elektroodi tegelik mõõde jääks selle padruni nominaalse kinnitusulatusse.
4. Pöörake tähelepanu EDM-i dielektrilise õli sukeldamise sügavusele. Õhu sisselaskeava peab jääma vedeliku tasemest kõrgemale, et vältida õli tagasivoolu sisenemist sisemisse õhuringi.
5. Ettevõtete raamlepinguga klientide või kaubasaadetiste tellimuste turustajate puhul esitage toote konfiguratsiooni õigeks sobitamiseks eelnevalt kõik kohapealse keskkonna parameetrid ja toimivusnõuded.
Kvaliteedikontroll
Kõik JWGRIP R-Type D150 pneumaatilised EDM padrunid on toodetud ja kontrollitud meie Hiinas asuvas kinnitustöökojas, järgides mitmefaasilist standardiseeritud töövoogu:
1. Tooraine sissetulev kontroll: 40CrNiMo legeerterasest varras keemilise koostise analüüsiks ja kõvaduse testiks; lisatud täielik materjali sertifikaat. Diskvalifitseeritud tooraine lükatakse otse tagasi.
2. Toores CNC-töötlemine: töötlemata väliskontuur, sisemine kiiluploki õõnsus, õhukanalite läbipääsud ja eelpaigaldusaugud, jättes viimistlusvaru kõikide asukohaga seotud funktsionaalsete pindade jaoks.
3. Karastus- ja karastuskuumtöötlus: reguleerige täpselt kuumutamise, hoidmise ja jahutamise kõverat, et saavutada sihtkõvadus HRC 52–56 ja vabastada sisemine pinge. See samm on oluline väsimusvastaseks toimimiseks pikaajalise tsüklilise kinnitusjõu vastu.
4. Peen CNC-töötlus: masina keskne asukohaava, kiilplokkide vastaspinnad, õhu sisselaske keermeport ja kinnitusavad. Võtme mõõtmete tolerants on reguleeritud vahemikus ±0,006–0,010 mm.
5. Mitmekäiguline täppislihvimine südamiku asukoha määramiseks nulltasapinnad, et rahuldada kontsentrilisuse ja tasasuse nõudeid.
6. Komponentide kokkupanek ja õhukontuuri kasutuselevõtt: paigaldage kiilplokirühm, tagasivooluvedrud, spetsiaalsed õlikindlad tihendid ja kinnituslõuad. Korduv avatud-sulgemise tsükliline test ja täielik õhutiheduse kontroll eemaldavad koostujäägid ja kontrollivad stabiilset pneumaatilist sõitu.
7. Põhjalik lõppkontroll: katse mõõtmed, kõvadus, kontsentrilisus, korduva positsioneerimise täpsus, kinnitusjõu stabiilsus ja õhuvooluahela lekkekindel jõudlus. Iga üksus saab eksklusiivse jälgitavuse seerianumbri. Nõuetele mittevastav kaup läheb pakendamise asemel ümbertöötlemisele.
8. Roostevastane puhastus, pindade korrosioonivastane töötlemine ja löögikindel vineerümbris ekspordikvaliteediga pakend.
Miks valida meid oma partneriks?
1. Real Factory Source JWGRIP on omanduses olev inventaritootja, mitte pelgalt kauplemisvahendaja. R-Type D150 pneumaatilise EDM padruni kogu tootmine on lõpetatud ettevõttesiseselt. Meie masinaehitusmeeskonnal on enam kui 11-aastane kogemus EDM-i uurimis- ja arendustegevuse alal ning ta mõistab täielikult hallituse valmistamise töökoja praktilisi valupunkte.
2. Paindlikud koostöörežiimid ja OEM-i kohandamine OEM-i muutmisvõimalused hõlmavad kinnitusvahemiku reguleerimist, spetsiaalse liidese teisendamist ja kliendibrändi logo märgistamist. Väikeste partiide prooviost, kohandatud OEM-arendus, ettevõtte pikaajaline raamleping ja turustaja saadetise tellimise projektid on kõik vastuvõetavad ärimudelid.
3. Läbipaistev ja jälgitav hinnakujundus Pakume selgeid hinnakirju vastavalt toote konfiguratsioonile, muutmise keerukusele ja erinevatele koostöötüüpidele, ilma et projekti teostamisel tekiksid varjatud lisakulud.
4. Täielik kvaliteedigarantii mehhanism Igal padrunil on ainulaadne jälgitavuse seerianumber. Kaheaastane garantii katab tootmisest tingitud defektid nimiõhurõhu ja õigete paigaldustingimuste korral. Tehniline meeskond varustab paigaldusjuhistega ja tavaliste rikete tõrkeotsingu näpunäiteid. Garantii ei hõlma kulunud tihendustarvikuid.
5. Usaldusväärsed ja prognoositavad tarnegraafikud Standardsete spetsifikatsioonidega tooted järgivad fikseeritud tootmistsükleid. Raamlepinguga partii tarnimise või partii-tellimuse ladustamise nõudluse korral anname perioodilist tagasisidet tootmise edenemise kohta, et tagada stabiilne tarnerütm.
KKK
Q1: Kas olete R-tüüpi D150 pneumaatilise EDM-padruni tootja või kauplemine?
A1: JWGRIP on Hiinas asuv ehtne kinnitusdetailide tootja. Kõik tootmise töövood lõpetatakse ettevõttesiseselt. Pakume OEM-arendust, teenust toetavat raamlepingut ja saadetise-tellimuse koostööd, selle asemel, et töötada lihtsa vahendajana.
Q2: Kas see pneumaatiline padrun suudab säilitada stabiilset jõudlust pikaajalise EDM-i dielektrilise õliga sukeldamise korral?
A2: standardseade kasutab spetsiaalseid õlikindlaid tihenduskomponente, mis on mõeldud EDM-i õlivanni keskkonna jaoks. Järgige rangelt paigaldusspetsifikatsioone, et vältida dielektrilise õli tagasivoolu õhuvooluringi ja pikendada kasutusiga.
3. küsimus: Mis on standardse R-tüüpi D150 pneumaatilise EDM padruni kontsentrilisus ja korduspositsioneerimise täpsus?
A3: standardtoote kontsentrilisus ≤0,003 mm, korduva positsioneerimise täpsus ≤0,005 mm. Suurema täpsusega variante saab realiseerida OEM-i tehnilise kohandamise kaudu.
4. küsimus: millised kahjustused ei kuulu garantii alla?
A4: Kaheaastane garantii kehtib tootmisest tingitud defektide korral nimiõhurõhu ja õige paigalduse korral. Kahjustused, mis on põhjustatud õhurõhu ülekoormusest, tugevast mehaanilisest kokkupõrkest, tihendusosa loomulikust vananemisest ja ebaõigest käsitsi hooldamisest, ei ole kaetud.
K5: Kas ma saan hankida ametlikke hinnakirjadokumente?
A5: Jah. Võtke ühendust JWGRIPi müügiosakonnaga. Koostame ametliku hinnakirja lähtuvalt toote konfiguratsioonist, ostumahust ja koostööviisidest sh raamlepingu või partii-tellimuse projektid.
Saada päring
Kontaktinfo
-
Aadress
44, Daning Entrepreneurship Road, Humen Town, Dongguani linn, Guangdongi provints, Hiina
-
Tel
-
Meil
Tere tulemast saatma päringut JWGRIP-ile. Meie professionaalne tehniline ja müügimeeskond pakub tasuta kinnituste valikut, kohandatud lahenduse disaini ja täpset hinnapakkumist.
Uudiste soovitused