Eesti Keel
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






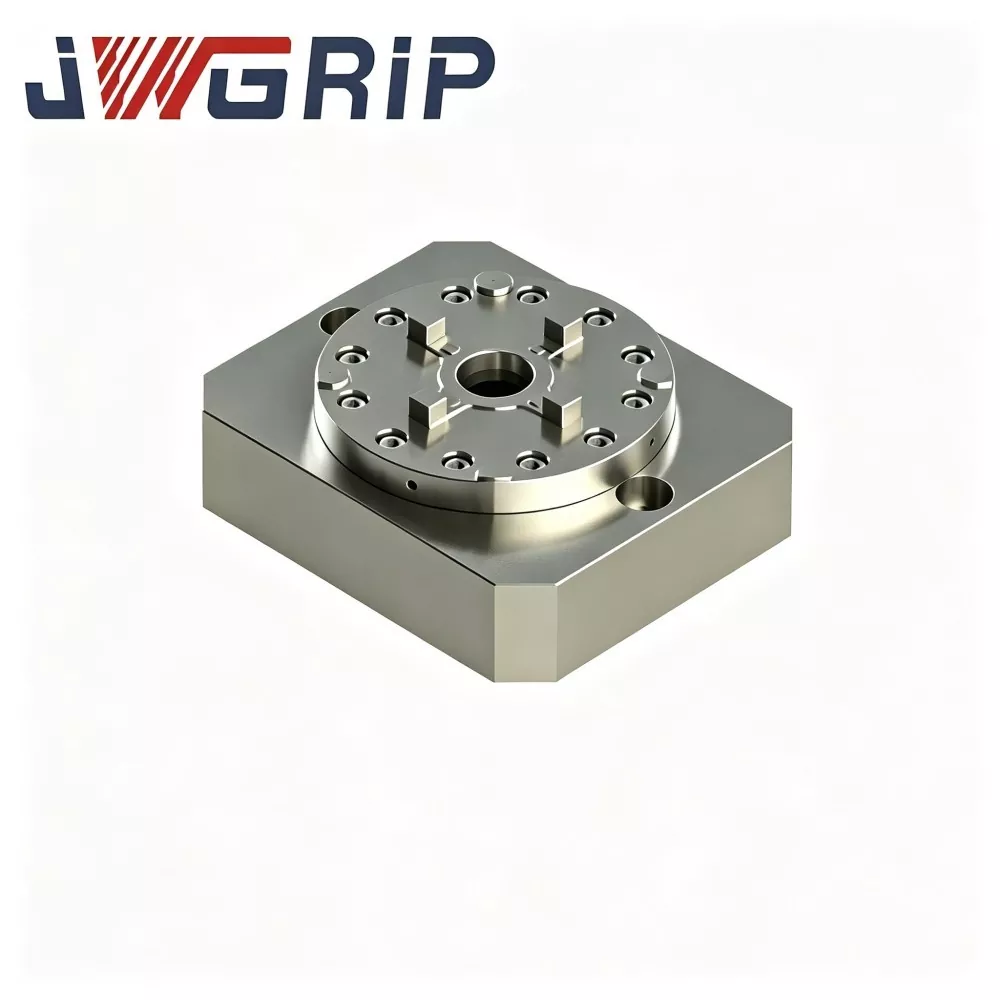
Integreeritud ühe keskpunktiga nullpunktiga kinnituspadrun
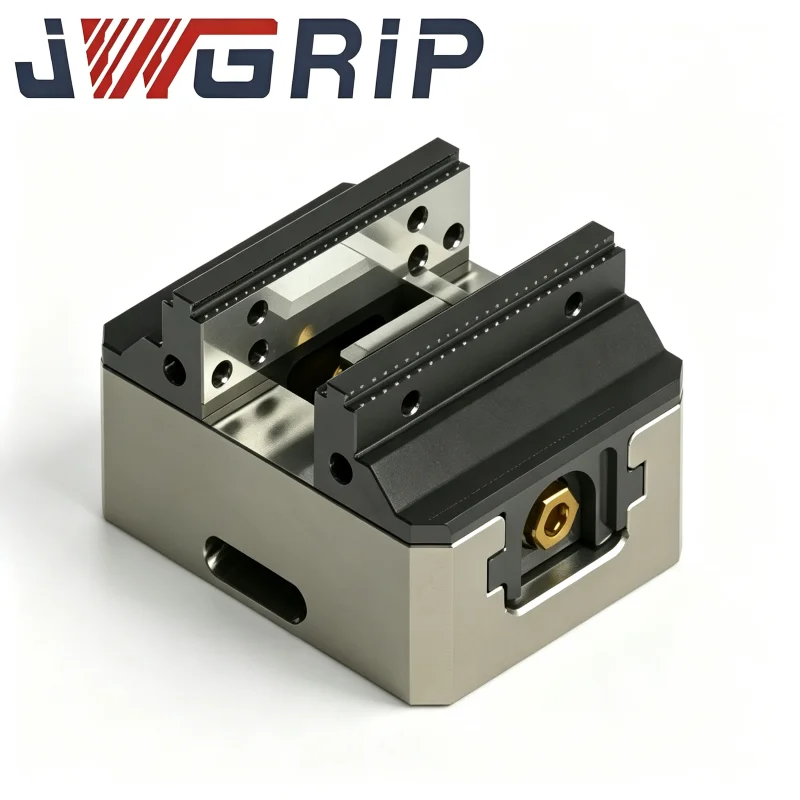
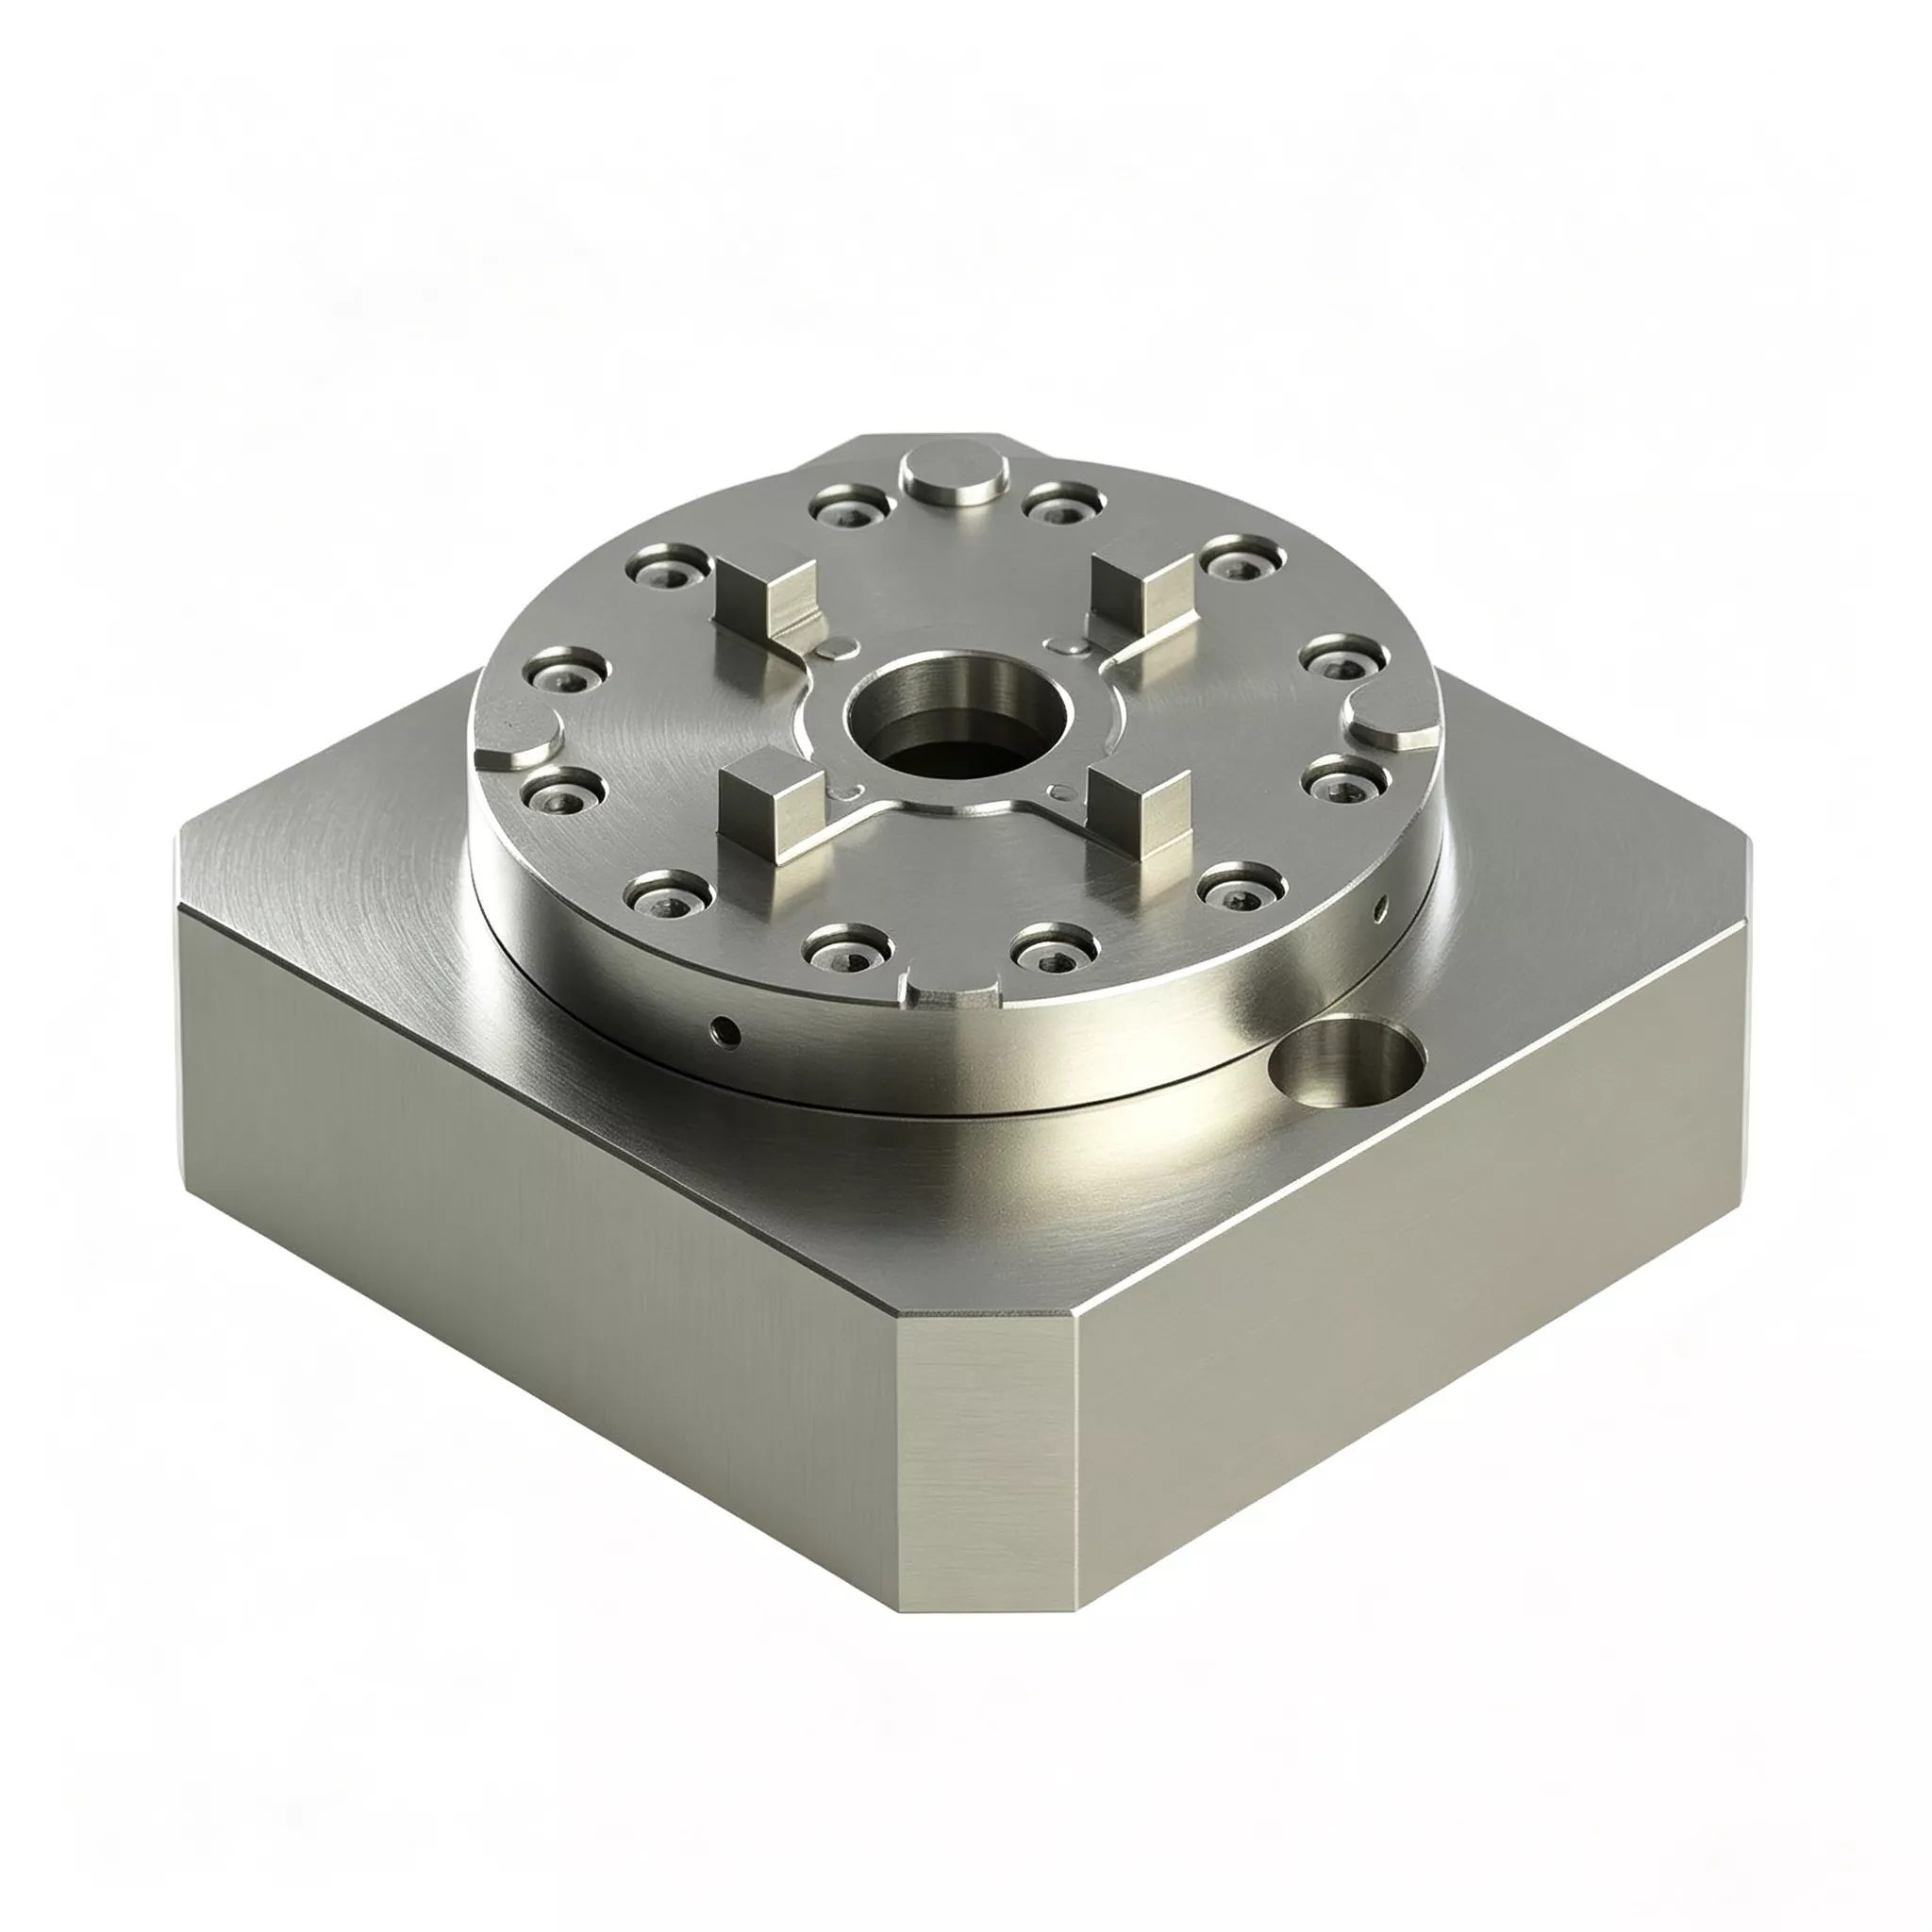
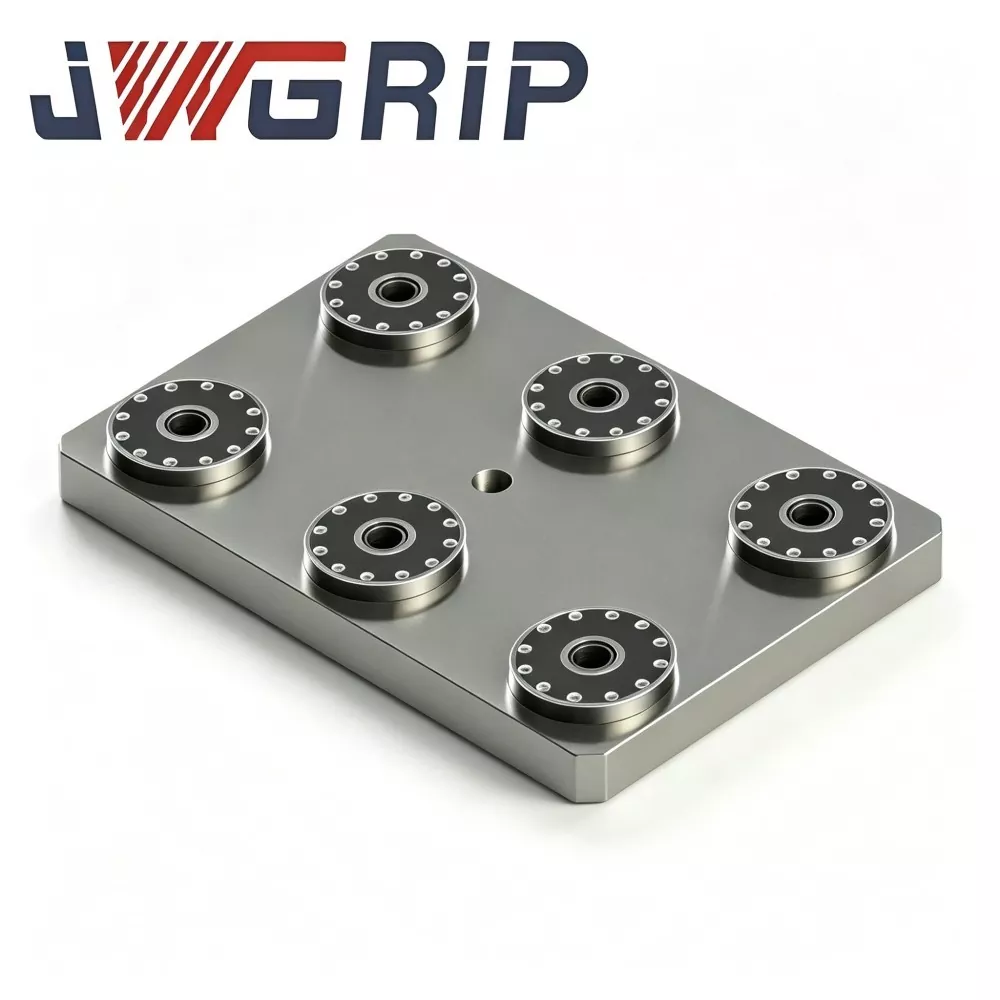
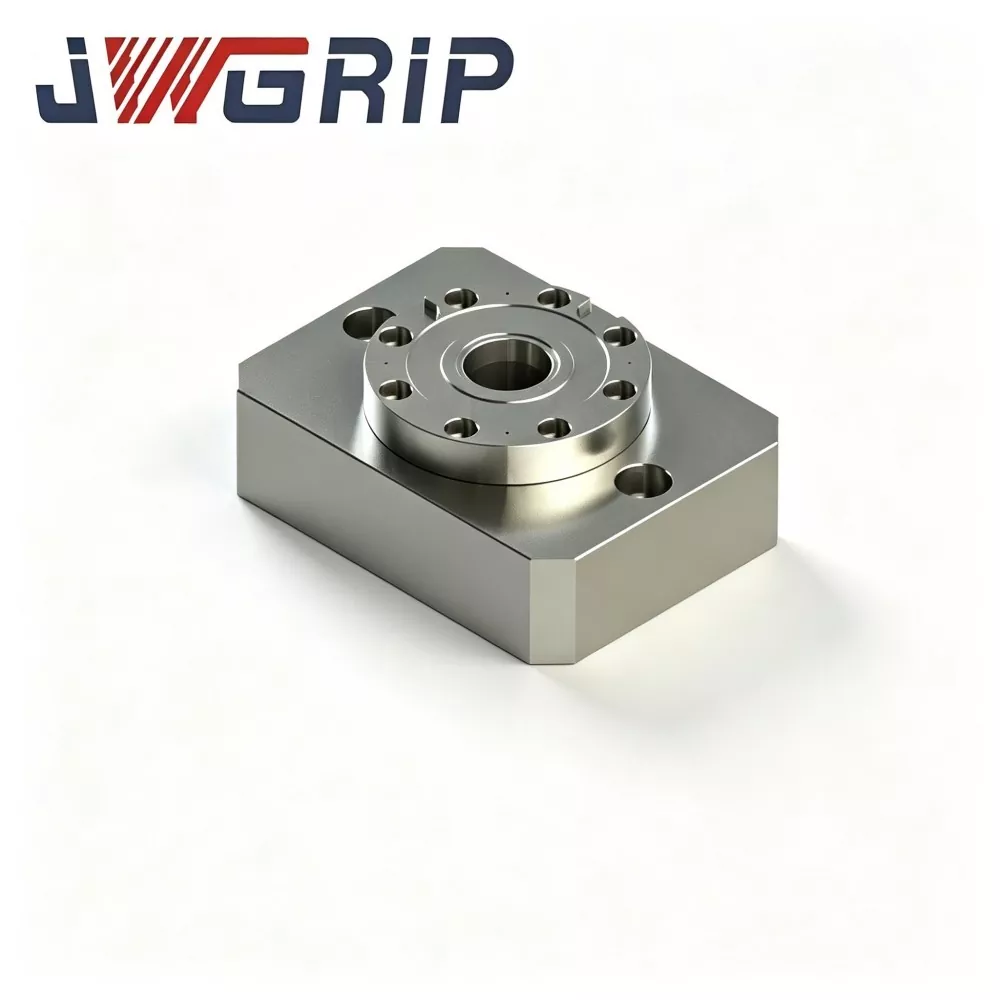
JWGRIP pakub Hiinas kohandatud integreeritud ühekeskuselise nullpunkti kinnituspadruni tehase otsemüüki. See on kõik-ühes integreeritud positsioneerimis- ja kinnitusseade, mis on spetsiaalselt optimeeritud kaasaegsetele CNC-trei-freesimiskomposiitmasinatele ja vertikaalsetele töötluskeskustele. Erinevalt traditsioonilistest split-tüüpi kinnitusvahendite kombinatsioonidest integreerib see toode ühekeskuselise isetsentreeruva kinnitusmehhanismi ja nullpunkti lukustava positsioneerimisstruktuuri terviklikuks monoliitseks korpuseks, mis ei vaja täiendavaid sobivaid tarvikuid.
Integreeritud ühes tükis vormimiskonstruktsiooniga integreeritud ühekeskuseline nullpunkti kinnituspadrun välistab diskreetsete kinnitusdetailide kohapealse monteerimise ja kalibreerimise. Kõik põhikomponentide sobitamine, täppislihvimine ja eelkasutuselevõtt viiakse tehases lõpule, võimaldades lõppkasutajatel ühtse ja stabiilse ühekeskuselise võrdlustäpsusega plug-and-play kasutamist. Valmistatud tugevdatud legeerterasest ja täielikust pingevaba kuumtöötlusest, toote põhipinnad on töödeldud ülitäpse lihvimisega, tagades suurepärase ja korratava kontsentrilisuse sagedase kaubaaluste vahetamise ajal.
Varustatud sisemise labürindi tihendusstruktuuriga, isoleerib see tõhusalt lõikeemulsiooni ja metallilaastud, tagades stabiilse jõudluse rasketes lõikamis- ja suure laastu töötlemise tingimustes. Toetades võrguühenduseta eelseadistust ja kiiret kaubaaluste vahetamist, on see ülitõhus kinnituspadrun laialdaselt kasutatav võlli ja kettakujuliste detailide täppistöötluseks autotööstuses, hüdraulikakomponentide ja vormitööstuses, realiseerides automatiseeritud, ülitäpse ja suure tõhususega paindliku tootmise.
Põhiüksuse riistvara
Iga JWGRIPi integreeritud ühekeskuselise nullpunktiga kinnituspadrun on valmistatud ühes tükis sepistamistoorikust. Paigalduspindade, paigaldusäärikute ja sisemiste õhukanalite vahel puuduvad montaažiõmblused. Täielik komplekt sisaldab:
Ühes tükis sepistatud substraat
Sisseehitatud pneumaatilise lukustusega kolvikomplekt
Nullpunkti positsioneerimispuksi komplekt
Sisemiselt integreeritud pneumaatilised käigud
NPN lukustuse oleku signaali-väljundi liides
Ääriku kinnituse valamu augud
Kaks juurutusrežiimi
Režiim 1: eraldiseisev ühe punktiga töötamine
1. Kinnitage padruni äärik tööpingi töölauale.
2. Paigaldage D20 nullpunkti tõmbetappidega eelnevalt varustatud kinnituse alus padruni asukoha määrava tugipunkti külge.
3. Varustama 0,5–0,7 MPa suruõhku; sisemine kolb ajab pukse sissetõmbelukustuse lõpuleviimiseks.
4. Asendi kinnitussignaal väljastab, CNC-masin teostab raskeid lõiketsükleid.
5. Pärast töötlemise lõpetamist vabastage lukust vabastamiseks õhurõhk ja eemaldage kinnitusalus.
Režiim 2: Multi-Chuck Array Heavy Duty Fixture Mode
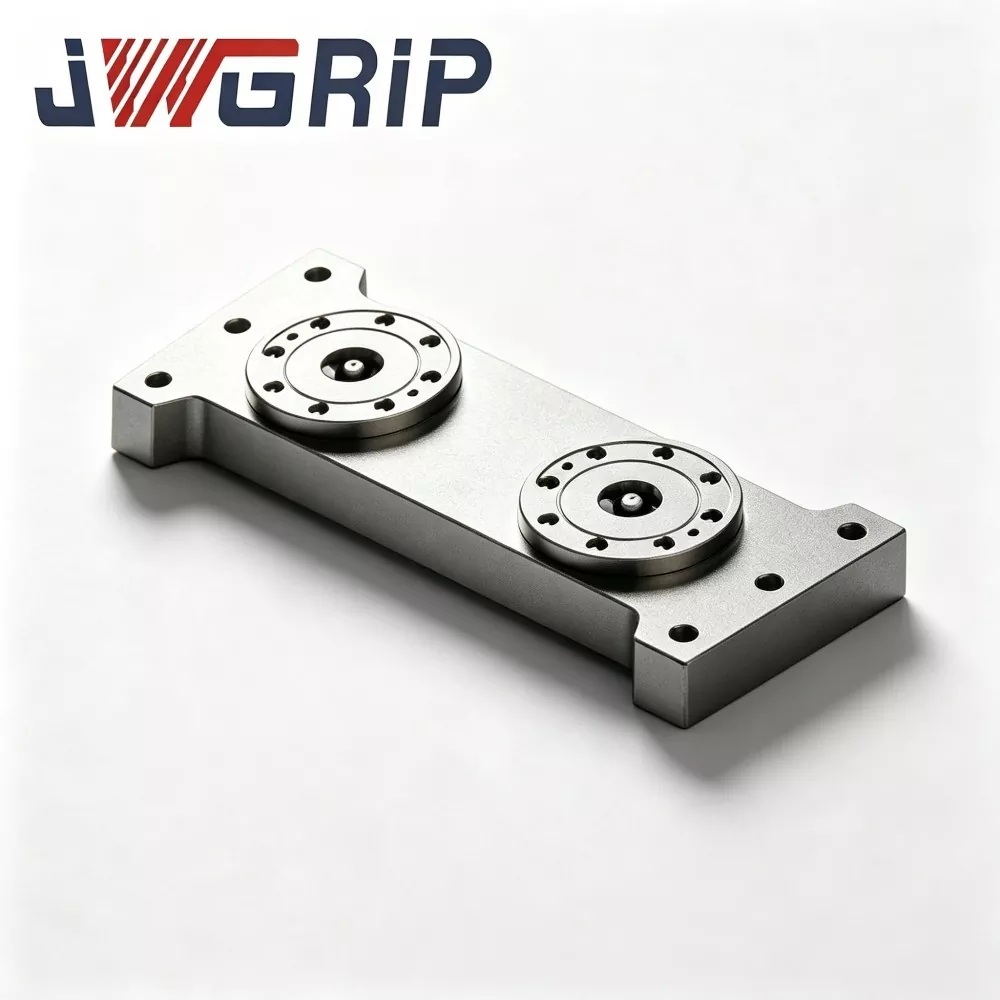
1. Paigutage mitu integreeritud ühe keskpunktiga padrunit tööpinkide T-piluga töölaudadele vastavalt kinnitusdetaili raskusele ja välismõõtmetele. Mitu seadet jagab lõikekoormust ühiselt.
Oluline märkus: Sarnaselt modulaarsetele poolitatud padrunidele nõuavad massiivile paigaldatud padrunite suhtelised asendisuhted siiski masinas olevat valijat ja joondamist, mis kuulub kliendi kohapealse kasutuselevõtu ulatusse.
Märkused materjali ja täpsuse kohta
Karastatud ja karastatud legeerterasest toorikud läbivad pärast sepistamist kahekordse pingevaba vananemise. Tugeva tsüklilise löökkoormuse korral põhjustab ebapiisav pingevabastus substraadi aeglast deformatsiooni ja lühendab kinnituse kasutusiga.
Kõrge kõvadusega laagriterasest positsioneerimispuksid saavad karastuse ja sisemise ava lihvimise superviimistluse, mis tagab ±2 μm korduva asukoha määramise täpsuse ühe seadme kohta.
Ühes tükis sepistamislahendus nõuab pikemaid tootmistsükleid ja kõrgemaid materjalikulusid, mille tulemuseks on kõrgem tehasehind võrreldes jagatud tüüpi padrunidega. Sellegipoolest vähendab see oluliselt varjatud kulusid, mis on põhjustatud hilisematest seisakutest tingitud riketest ja sagedasest varuosade vahetamisest.
Põhieelis
1. Kõrvaldage liigendist tingitud rikete riskid ja vähendage tootmisliini ettenägematuid seisakuid. Poolitatud tüüpi padrunite poltliidete pinge lõdvestamine tekitab varjatud progresseeruvaid tõrkeid, mis toovad kaasa vahelduvaid tooriku spetsifikatsioonist kõrvalekaldeid ja planeerimata seisakuid. Vuukideta monoliitne sepistamine eemaldab need tõrkepunktid ja vähendab protsessirikke tõrkeotsingust põhjustatud tööajakadu.
2. Pikendage kinnitusde kasutusiga ja vähendage varuosade hankimise sagedust. Samaväärse suure koormusega tootmisintensiivsuse korral väldivad monoliitsed sepistatud aluspinnad montaaži ühenduskohtades lahtitulekut. Kasutusiga pikeneb. Kasutajad on vabastatud sagedasest täispadruni vahetamisest ja poltide varuosade taastamisest, leevendades pikaajalist varuosade survet.
3. Säilitage moodulpaigutuse paindlikkus hoolimata monoliitsest konstruktsioonist Toetatud on nii eraldiseisev ühepunktiline kasutus kui ka mitme padruniga massiivi paigutus. Tehased valivad padrunite koguse vastavalt tegelikele tooriku koormusnõuetele. Ilma kokkupandavate kaubaaluste fikseeritud piiranguteta kohandub see mittestandardsete raskeveokite kinnitusalustega.
4. Kasutage uuesti olemasolevaid D20 nullpunkti tõmbevardad. Ettevõttesiseseid vastupidavaid kinnituste aluseid saab pärast standardsete D20 nullpunkti tõmbepoltide tagantjärele paigaldamist otse uuesti kasutada. Massiline inventari ümbertöötlemine ei ole vajalik ja varasem inventariinvesteering on hästi säilinud.
5. Kahekordne tugi käsitsi juhitavatele töökodadele ja automatiseerimise uuendamise projektidele. Sisseehitatud G1/8 õhuport ja NPN-signaali väljundliides võimaldavad otsest manuaalrežiimi. Automatiseerimisprojektide jaoks ühendub see PLC ja tööstusrobotidega, et teostada automaatset raskeveokite seadme laadimist ja mahalaadimist.
Taotlusjuhtumid
Juhtum 1: raskeveokite vormi valmistamise tehas
See klient ostis varem partiid poolitatud tüüpi ühekeskuselisi padruneid vormitoorikute töötlemiseks. Kuigi ühiku ostuhind oli madal:
· Igas kvartalis esines 2–3 varjatud liigendiga seotud riket
· Poltide pinge lõdvestamine käivitas tooriku vahelduva mõõtmete hälbe
· Iga rike tõi kaasa keskmiselt 4–8-tunnise tootmisseisaku, millele lisandusid vanarauatud vormitoorikud koos täiendavate kulutustega asenduspoltide või komplektsete padrunite ostmiseks
Pärast JWGRIP integreeritud ühekeskuselise nullpunkti kinnituspadrunile üleminekut:
· Kümne järjestikuse kuu jooksul pärast tootmist ei esine ühtegi vahelduvat spetsifikatsioonist mittevastavat riket, mis on tingitud montaažiühenduse defektidest
· Isegi kõrgema ühiku ostuhinna korral langesid märkimisväärselt ulatuslikud kulud, mis hõlmavad seisakuaja kadu, tooriku jääke ja varuosade ostmist.
Juhtum 2: inseneri-masina-komponentide alltöövõtja
Klient töötleb paksu plaadiga toorikuid 5-teljelistel masinatel, võttes kasutusele mitme padruni massiivi paigutuse.
Vanad jagatud tüüpi padrunid nõudsid iga kahe kuu järel täielikku lahtivõtmist ja poltide pöördemomendi uuesti kontrollimist, kulutades väärtuslikke masinatootmistunde.
Pärast JWGRIP-i monoliitsete padrunite kasutuselevõttu elimineeritakse need perioodilised pöördemomendi kontrollimise töövood, mis vabastab tõhusama töötlemise aja.
Täielik tootmise töövoog
1. Legeerterasest tooriku ühes tükis sepis
2. Toortöötlus
3. Esimene stressi leevendav vananemine
4. Poolviimistlus
5. Sekundaarne stressi leevendav vananemine
6. Ülitäpne lihvimine nullpunktide jaoks
7. Sisemine pneumaatilise kanaliga töötlemine sügava auguga
8. Puksi pressliitmik
9. Pneumaatilise signaali komponendi koost
10. Õhutiheduse ja rõhu hoidmise katse
11. Ühe üksuse sõltumatu täpsuse kontroll
12. Roostevastane töötlus
13. Ekspordiklassi põrutuskindel pakend
Kontrollimise kontrollnimekiri
· Ühe padruni korduva positsioneerimise täpsuse test
· 5-minutiline õhupidavuse õhutiheduse test; maksimaalne lubatud rõhulang ≤0,02 MPa
· Tsükliline lukustamise-avamise vastupidavuse test
· Signaali-väljund-loogika funktsionaalne kontrollimine
Märkus. Tehase kontroll tagab täpsuse ainult üksikute eraldiseisvate padrunite puhul. Vastastikuse asukoha täpsus pärast massiivi paigutuse paigaldamist sõltub kliendi masinas olevast näitamisest ja joondamisest ning see ei kuulu tehase kontrolli alla. Iga üksus tarnitakse koos eraldiseisva üksuse tehasekontrolli andmelehega kliendi seadmete arhiveerimiseks.


Hindamise ja valiku juhend
1. Analüüsige tegelikke lõiketingimusi. Arvutage raskete töötlemistööde ja suure ettenihkega freesimistööde osakaal. See toode sobib kõige paremini stsenaariumide jaoks, mille osakaal on suur. Tükeldatud tüüpi padrunid tagavad parema ja tervikliku kulutasuvuse töökodades, kus domineerivad kerged lõiketööd.
2. Tehke omamise kogumaksumuse (TCO) hindamine: lisaks ühiku ostuhinnale arvestage võimalike seisakutega töötunde, tooriku kadu, perioodilist tööjõu ja varuosade vahetamise sagedust.
3. Massiivi paigutusega juurutamiseks: arvutage iga padruni koormus ja ärge kunagi ületage nimivõimsust. Kinnitage tööpingi T-pilu ühilduvust Φ130 mm ääriku jalajäljega.
4. Säilitage töökoja õhuallika rõhk stabiilsena 0,5–0,7 MPa. PLC NPN signaali IO punktide reserveerimine automatiseerimisele suunatud projektide jaoks.
5. Kinnitage kohapealsed tõmbevardad. Mittestandardsete tõmbevardade suuruste jaoks on soovi korral saadaval kohandatud läbiviigukomplektid.
Paigaldamise ja hoolduse spetsifikatsioonid
Kinnitage äärikupoldid rangelt vastavalt JWGRIP-i kasutusjuhendi pöördemomendi väärtuse nõuetele. Ebapiisav pöördemoment põhjustab kogu seadme mikroliikumise; liigne pöördemoment pigistab ääriku ja deformeerib aluspinda.
Paigaldage õli-veefilter õhu sisselaskeava esiotsa, et blokeerida niiskust ja lisandeid, vältides pukside roostetamist ja hõõrdumisest tingitud täpsuse triivimist.
Pihustage kuivmäärdeaine aerosooli puksidele iga kumulatiivse 80-100 töötunni järel. Vedel mootoriõli on rangelt keelatud, kuna õli tõmbab endasse metallikillud ja põhjustab pukside kinnikiilumise tõrkeid.
Puhastage asukoha määramise tugipind suruõhuga pärast iga käiguvahetust.
Kui massiivi paigutust muudetakse, määrake ja kalibreerige suhtelised koordinaadid uuesti; vanu koordinaatide parameetreid ei saa otse uuesti kasutada.
Vältige raskete esemete kokkupõrget tugipunkti asukoha määramisel. Kokkupõrke tagajärjel tekkinud sepistatud aluspinna deformatsiooni ei saa kohapeal parandada.
Pakkimine ja saatmine
· Pakendamine: iga iseseisev padrun on pakitud individuaalsesse ekspordiklassi põrutuskindlasse karpi, millel on vahust sisepuhver. Hulgitellimuste puhul võetakse vastu täispuidu ekspordikvaliteediga kastid.
· Standardne tarneaeg: 16–22 tööpäeva. Valitud standardseid SKU-sid hoitakse kiireks saatmiseks laos.
Müügijärgne tugi
Garantii: 12-kuuline garantii hõlmab ainult eraldiseisva padruni tootmisdefekte. Massiivi kokkupaneku vastastikuse asukoha täpsus pärast kliendi kohapealset paigaldamist ei kuulu garantii alla.
Tehnilised ressursid: on esitatud võrgujoonised ja toimimisdokumendid.
Tasuline teenus: tehniline kaugtugi on saadaval hulgitellimuste jaoks.
Kohandatud modifikatsioon: toetatakse ääriku mõõtmete reguleerimist, tõmbepoldi spetsifikatsiooni muutmist.
Proovi hindamine: hindamisproovi saab korraldada; ostja kannab näidisveokulud.
KKK
K1: Kas JWGRIPi integreeritud ühe keskpunktiga nullpunkti kinnituspadrun saavutab suurema staatilise täpsuse näitajad võrreldes jagatud tüüpi padruniga?
V: Nominaalne ühe üksuse korduspositsioneerimise täpsus jääb ±2 μm. Staatilise täpsuse indeksit ennast ei parandata. Selle põhiväärtus seisneb järkjärguliste varjatud tõrgete kõrvaldamises, mis on põhjustatud poltliidete lõdvestumisest, vähendades seisakuid ja tooriku praagi kadu. Staatilise spetsifikatsiooni uuendamise asemel parandab see töökindlust.
K2: Kas ma pean valima monoliitsed integreeritud padrunid kõigi raskeveokite stsenaariumide jaoks?
V: Mitte tingimata. Tükeldatud tüüpi padrunid on siiski teostatavad, kui raskeid ülesandeid juhtub harva ja masinal saab regulaarselt kontrollida poldi pöördemomenti. Tehke otsused põhjaliku TCO arvutuse, mitte ainult riistvara spetsifikatsioonide põhjal.
3. küsimus: kas massiivi paigutuse seadistamiseks on vaja perioodilist poltide pöördemomendi uuesti kontrollimist?
V: Padruni sisemiste komponentide jaoks ei ole vaja lahti võtta ja tagasi pöörata, kuna puuduvad sisseehitatud kokkupandud ühenduspoldid. Kuid äärikupoldid, mis kinnitavad padrunit tööpingi töölauale, vajavad siiski korrapärast pöördemomenti pärast hooldusgraafikuid.
4. küsimus: kas minu olemasolevad D20 nullpunkti alused võivad selle padruniga töötada?
V: Standardsete D20 nullpunkti tõmbetappidega varustatud kinnitusaluseid saab kasutada otse.
Hankeotsuse ülevaade
Paljud hankemeeskonnad võrdlevad ainult riistvara esialgseid hindu, jättes tähelepanuta varjatud kulud, sealhulgas seisakuajad, tooriku jäägid, hooldustöö ja varuosade tarbimine pärast seadmete võrku jõudmist.
JWGRIP Integrated Single Center Zero Point Clamping Padruni põhiline konkurentsivõime ei tulene paberipõhistest spetsifikatsiooniparameetritest. Selle tegelik väärtus on kinnitusdetailide töökindluse parandamine rasketes lõiketingimustes ning planeerimata seisakutest ja tagasilükatud osadest põhjustatud ulatuslike kadude vähendamine.
Valikut tuleks hinnata kogu elutsükli kogu omamiskulu, mitte ühekordse ostuhinna alusel. Kõrgsageduslike raskeveokite tootmisliinide puhul saab lisahankekulusid kiiresti kompenseerida rikete vähendamisega. Madalsageduslike raskeveokite rakenduste puhul vajab sisend-väljund suhe enne tellimist hoolikalt kaalumist.
Saada päring
Kontaktinfo
-
Aadress
44, Daning Entrepreneurship Road, Humen Town, Dongguani linn, Guangdongi provints, Hiina
-
Tel
-
Meil
Tere tulemast saatma päringut JWGRIP-ile. Meie professionaalne tehniline ja müügimeeskond pakub tasuta kinnituste valikut, kohandatud lahenduse disaini ja täpset hinnapakkumist.

Uudiste soovitused