Eesti Keel
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






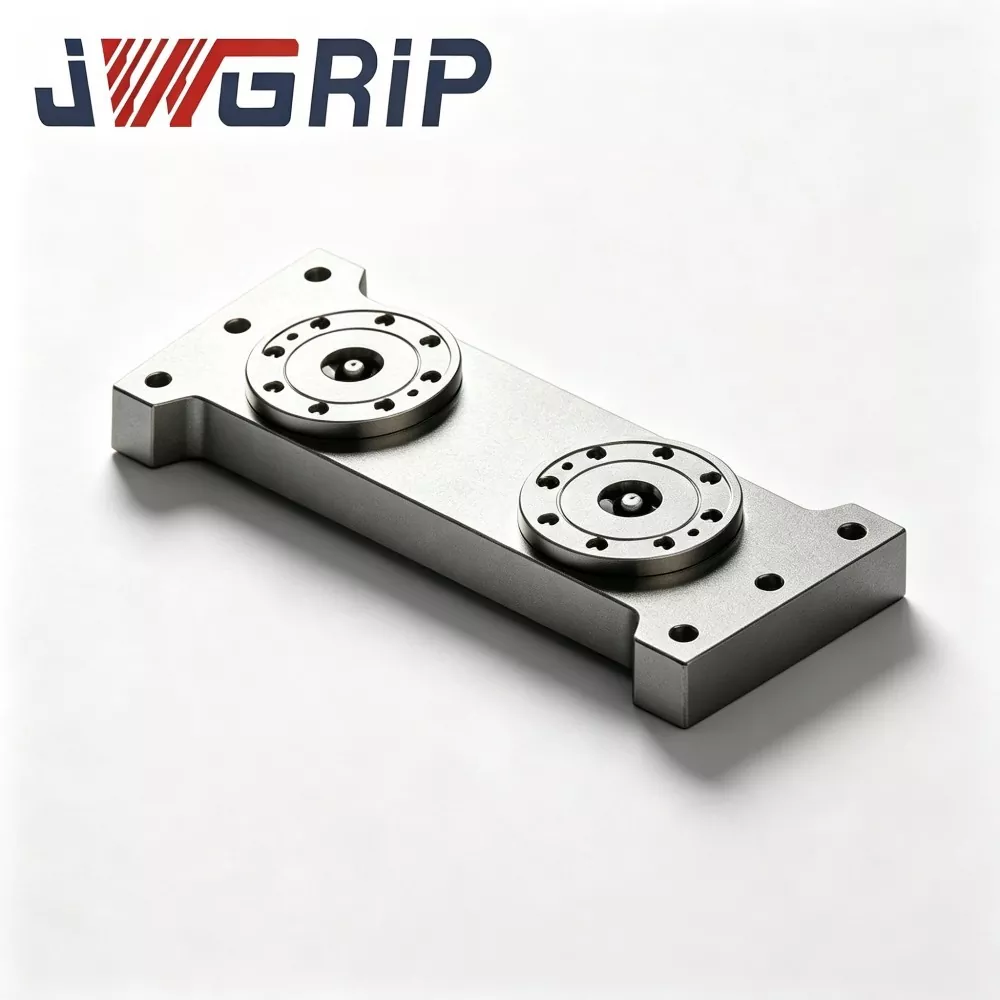
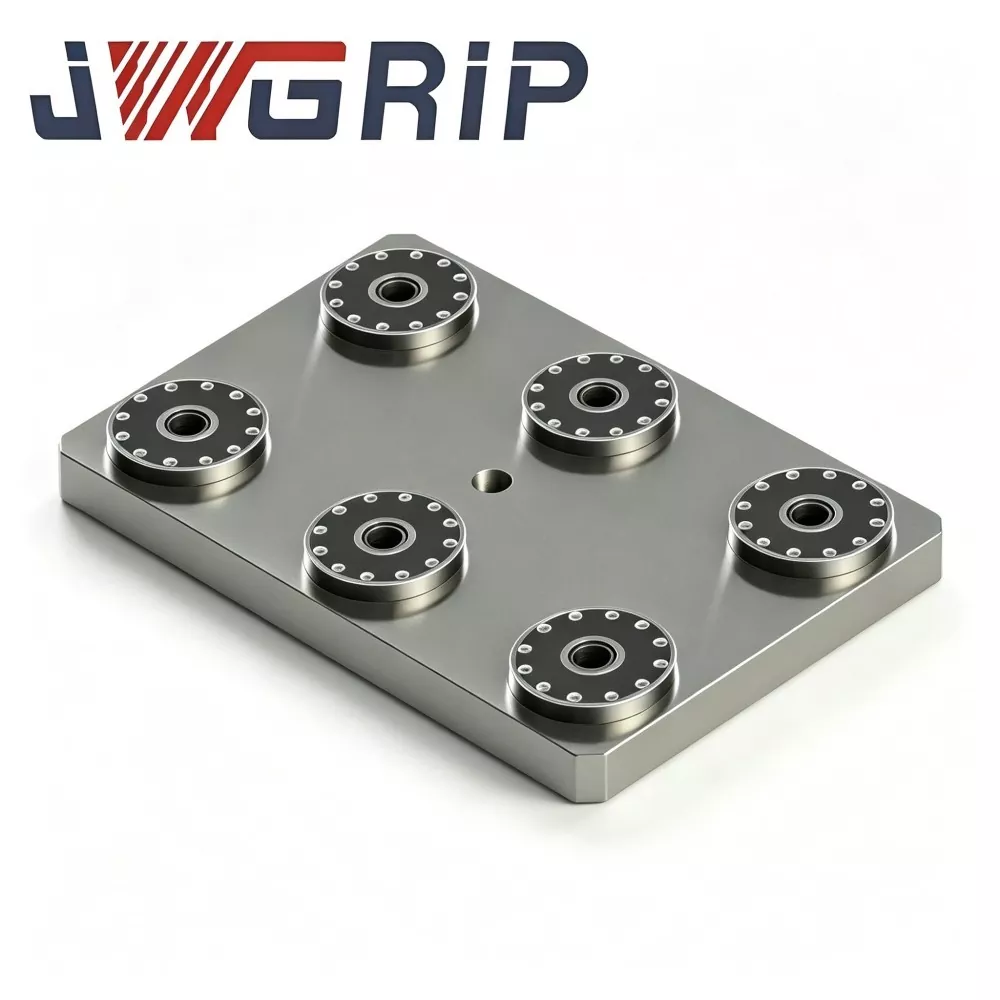
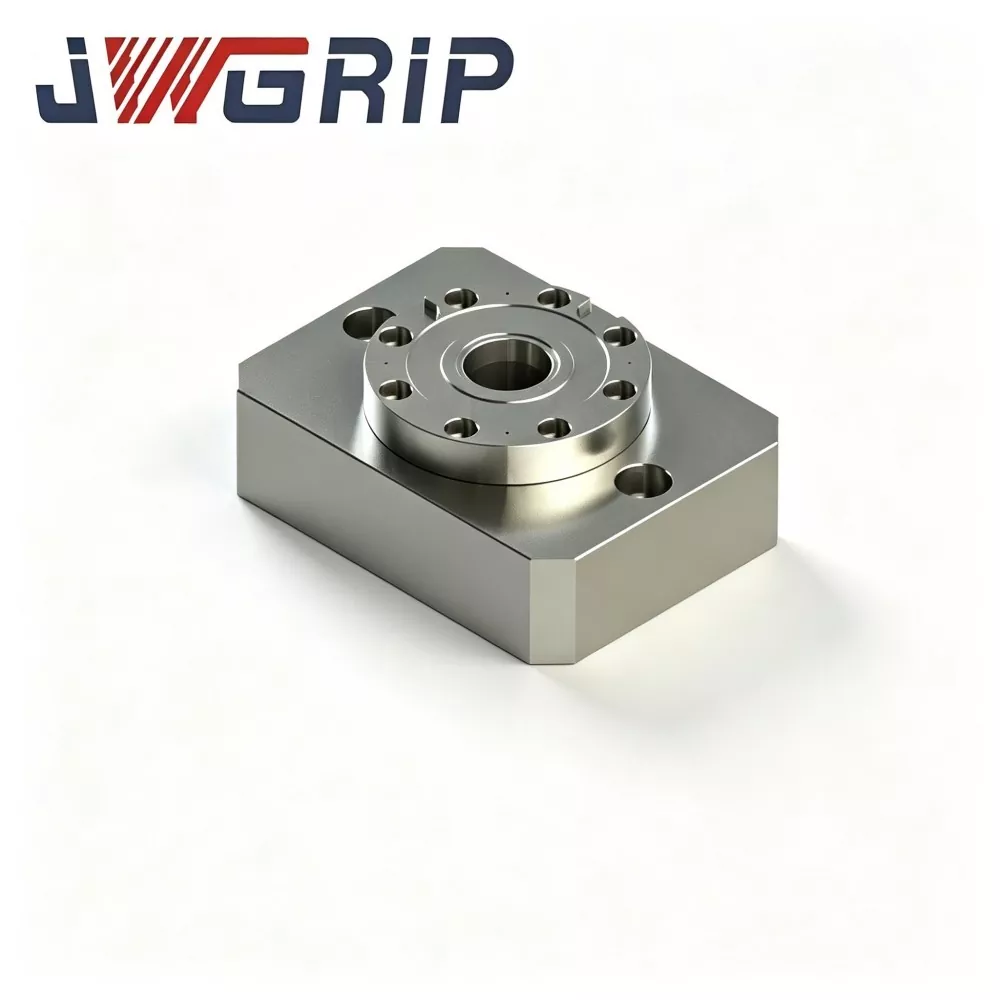
L-tüüpi nullpunkti positsioneeriv padrun kaubaalus
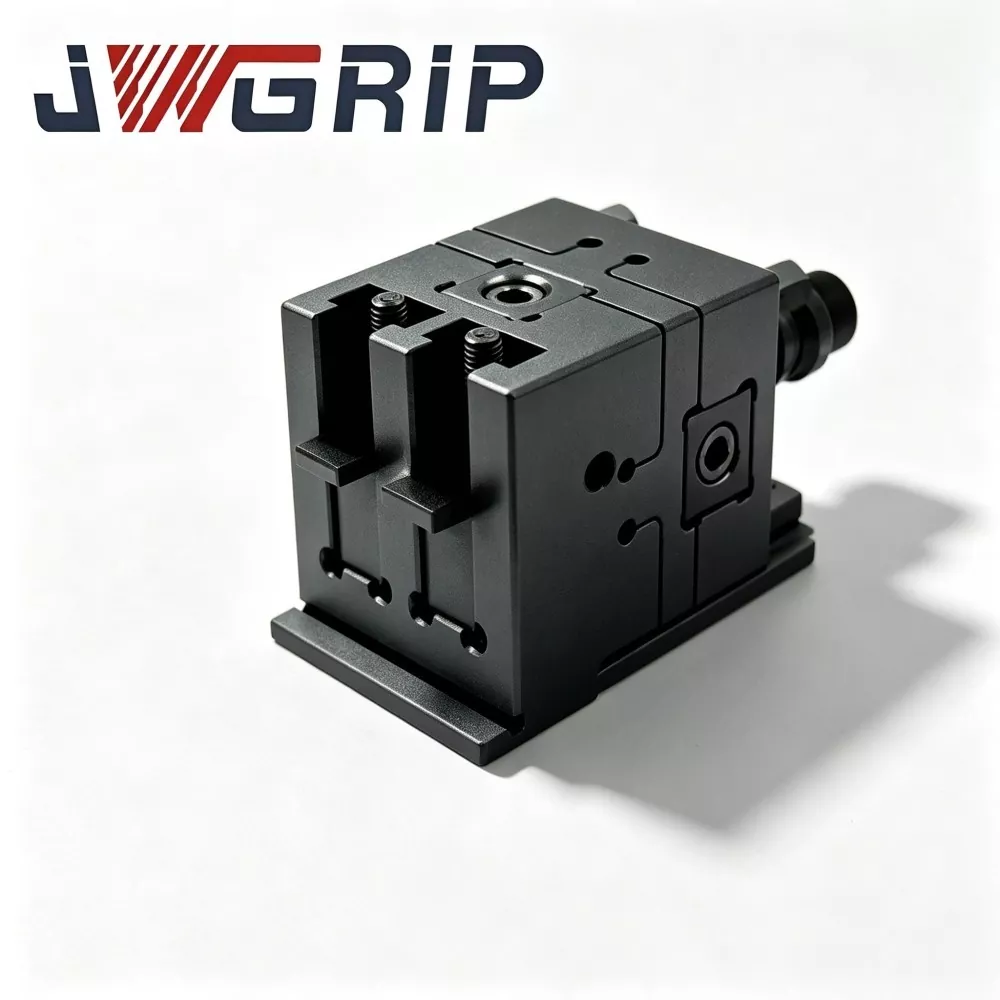
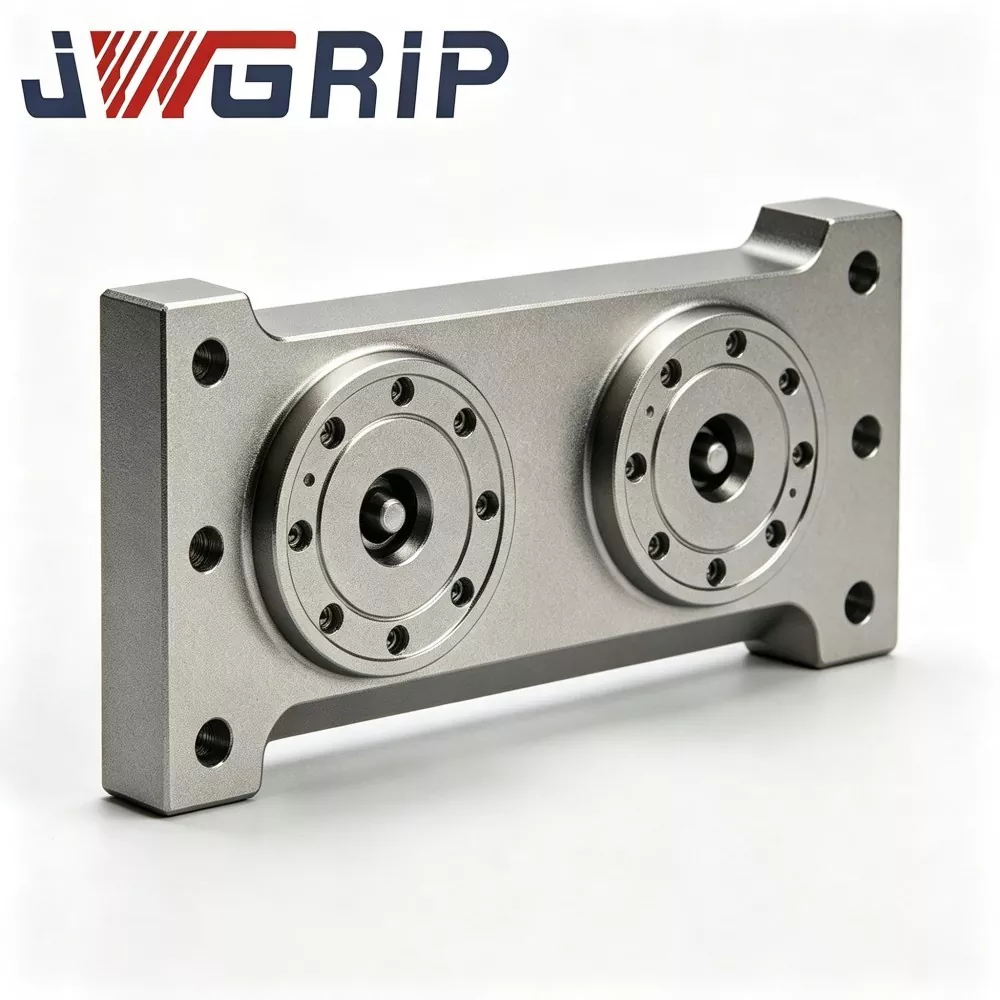
JWGRIP pakub Hiinas professionaalset L-tüüpi nullpunkti positsioneerimispadruni kaubaalust koos tehase otsemüügiga. See professionaalne L-tüüpi nullpunktiga kaubaalus on Zero Point Clamping Chuck seeria põhiline integreeritud kinnitusseade, mis on spetsiaalselt ette nähtud paindlike CNC-töötluse tootmisliinide jaoks, millel on piiratud ruumiga seadmed. See integreerib vertikaalse nullpunkti teisendusstruktuuri ja ülitäpsed nullpunkti positsioneerimise komponendid ühte monoliitsesse üksusesse, välistades vajaduse täiendavate adapterstruktuuride järele, et teostada tooriku vertikaalset kinnitamist ja külgmiste funktsioonide töötlemist.
Integreeritud L-kujulise painutatud struktuuriga L-tüüpi nullpunkti positsioneerimispadrun kaubaalus paigutab vertikaalsele võrdluspinnale täpsed nullpunkti positsioneerimispuksid, et pakkuda standardset 90-kraadist nullpunkti asukoha määramise tugipunkti. Optimeeritud vertikaalse rippuva paigalduse režiim lahendab tõhusalt tööriistade vahelised häired külgfreesimisel ja külgmiste avade puurimisel, kohandudes suurepäraselt vormidetailide ja külgmiste põhiomadustega ebakorrapäraste painutatud osade töötlemisnõuetega.
See ülitõhus positsioneerimisalus toetab kiiret nullpunkti kinnituste vahetust, lühendades oluliselt häälestusaega ja sobitades suure segu-madalamahuliste paindlike tootmisrežiimidega. See ühildub iseseisva masina töötamiseks mõeldud kinnitusdetailide käsitsi asendamisega ja suudab teha koostööd robothaaratsidega, et saavutada vertikaalselt riputatud kinnituste automaatne laadimine ja mahalaadimine. Seda kasutatakse laialdaselt valuvormide valmistamisel ja komponentide täppistöötlemisel ning see tagab stabiilse ja ülitäpse positsioneerimisjõudluse piiratud ruumiliste CNC-töötlusstsenaariumide jaoks.
Peamised riistvarakomponendid
JWGRIP L-tüüpi nullpunkti positsioneerimispadruni kaubaalus on sepistatud ühest monoliitsest legeerterasest toorikust, millel pole poltliideseid. Täielik komplekt sisaldab:
Ühes tükis L-kujuline põhikorpus (horisontaalne paigaldusalus + vertikaalse asukohaga püstik)
Nullpunkti positsioneerimispuks, mis on paigaldatud vertikaalsele tõusutorule
Sisemised pneumaatilised lukustuskäigud
Aluse kinnituse valamu augud
Kaitsekatteplaadid tugipindade asukoha määramiseks
Tööprotsess
1. Kinnitage JWGRIP L-Type kaubaaluse horisontaalne alus kindlalt CNC-tööpingi töölauale.
2. Riputage nullpunkti tõmbetappidega eelnevalt varustatud kinnituste alused püstiku vertikaalse asukoha külge.
3. Sisestage 0,5–0,7 MPa suruõhku; sisseehitatud pneumaatilised käigud käivitavad nullpunkti puksid, et lukustada täielikult.
4. Asukohakinnitussignaal väljub CNC-süsteemi. Spindel on otse tooriku külgpinnaga ja teostab külgfreesimist, külgmist puurimist ja külgõõnsusega töötlemistsükleid.
5. Kui töötlemine on lõppenud, vabastage lukust vabastamiseks õhurõhk. Vertikaalselt riputatud kinnitused saab järgmise partii laadimiseks eemaldada.
Tehniline disain
Paljud konkureerivad L-kujulised kinnitused kasutavad poolitatud poltidega ühendatud konstruktsiooni. Korduv külgmine lõikelöök loob ühendusliidestele pisikesi lünki ja toob kaasa asukoha määramise täpsuse triivi.
JWGRIP kasutab ühes tükis sepistamist, et kõrvaldada splaissitud liitepinnad, tagades tugeva vastupidavuse pidevale külgsuunalisele lõikelöögile.
Pärast sepistamist läbivad legeerterasest toorikud kaks pingevaba vananemistsüklit, et vabastada sepistamise ja CNC-töötlemise jääkpinged. Külgkinnitustingimustes säilitavad kinnitused püsivat horisontaalset lõikejõudu; vabastamata sisemine pinge käivitaks substraadi järkjärgulise deformatsiooni ja halvendaks asukoha määramise täpsust pikaajaliste tsükliliste koormuste korral.
Positsioneerimispuksid on valmistatud kõrge kõvadusega laagriterasest. Sisemised augud saavad karastuse ja lihvimise superviimistluse, et tagada stabiilne korduspositsioneerimise täpsus vertikaalsetes tõusujaamades.
Tootmise eelised
1. 90° nullpunkti nullpunkti teisendus lahendab kompaktsetel masinatel külgtöötluse häired
Väikese lauaga masinatel on vertikaalselt riputatud toorikud suunatud spindlile otse ilma spindli suure nurga kallutamiseta. Tööriistade ja kinnitusdetailide kokkupõrkeoht on vähenenud, vabastades kompaktse ümbrisega seadmete täieliku töötlemisvõimsuse.
2. Vuukideta monoliitne sepis peab vastu külgmisele lõikelöögile
Erinevalt poltidega kokkupandud täisnurksetest kinnitusdetailidest eemaldab ühes tükis sepistatud konstruktsioon liigeste lõdvenemise riski. See säilitab asukoha stabiilsuse püsivate külgfreesimise jõudude korral ning vähendab mikrokinnituse liikumisest põhjustatud pragunemisjälgi ja pinnadefekte.
3. Säilitage külgfunktsioonide seadistuste nullpunkti kiirmuutmise eelised
Vertikaalse tõusutoru nullpunkti puksid sobivad tööstusstandardi D20 nullpunkti tõmbetappidega. Olemasolevad kinnitusalused vajavad vertikaalseks riputamiseks ainult standardsete tõmbetappidega paigaldamist. Armatuuri vahetamise ajal ei toimu käsitsi näitamist ja joondamist, mis lühendab oluliselt külgmiste funktsioonide töötlemise seadistusaega.
4. Säilitage kompaktsete masinate jaoks väärtuslik Z-telje liikumine
Tavaline horisontaalne kinnitamine kulutab Z-telje käiku. Vertikaalselt rippuv paigutus nihutab toorikuid Y-suunas, säästes väikese pindalaga CNC-seadmete piiratud Z-telje liikumist ja muutes mõned varem piiratud käiguga osad valmistatavaks.
5. Paigaldage nii käsitsi töökojad kui ka automaatika uuendused
Operaatorid saavad vertikaalseid kinnitusi käsitsi vahetada. Samal ajal saab vertikaalse nullpunkti tugipunkti siduda roboti haaratsidega, et käsitseda vertikaalselt orienteeritud kinnitusaluseid automaatseks peale- ja mahalaadimiseks. Vanade masinate uuendusi saab lõpule viia ilma täisvarustust välja vahetamata.
6. Laastu kaldega disain vähendab vertikaalselt rippuva seadistuse hooldussagedust
Kaldlaastude kaldega pinnad ümbritsevad tõusutoru nullpunkti. Lõikelaastud libisevad allapoole ja jäävad harva positsioneerimispuksi vahedesse lõksu, vähendades puhastamiskoormust vertikaalse külgmise kinnituse tingimustes.
Taotlusjuhtumid
JWGRIP L-tüüpi nullpunkti positsioneerimispadruni kaubaalust kasutatakse laialdaselt kompaktsetes vertikaalsetes töötluskeskustes ja väikestes 5-teljelistes masinates külgmiste avade, külgõõnsuste ja külgpilude funktsioonide töötlemiseks.
Juhtum 1: vormi valmistamise töötuba
Sellel kliendil on mitu kompaktset vertikaalset CNC-masinat miniatuursete vormidetailide külgõõnsusega töötlemiseks.
Enne uuendamist: külgmiste kinnitamiseks kasutati poolitatud tüüpi nurgaplokke ja kruustangid. Iga kinnitusvahendi vahetus nõudis käsitsi näitamist ja joondamist, mis võtab iga kord 3–5 minutit. Poltliidete nurgaplokid kaldusid lõikelöögi mõjul lõdvenema, tekitades tooriku külgpindadele sagedasi pragunemisjälgi.
Pärast JWGRIP L-tüüpi kaubaaluste rullimist: nullpunkti kiirvahetus eemaldab käsitsi joondamise. Kinnituste vahetamise aeg langeb 7-10 minutini. Ühes tükis L-kujuline kuju parandab jäikust külgmise lõikejõu vastu. Lõbumisjälgede defektid on oluliselt maha surutud ja hallitusseente külgpinna kareduse läbilaskvus suureneb märkimisväärselt.
Juhtum 2: täppiskomponentide töötlemise tehas
Objektil töötavad väikese suurusega 5-teljelised masinad, mille sisemine töömaht on piiratud. Suur osa töödeldavatest detailidest nõuab külgmist töötlemist. JWGRIP L-Type kaubaaluste vertikaalse riputuslahendusega pole spindli suure amplituudiga kallutamine enam vajalik. Spindli kokkupõrke tõenäosus väheneb. Salvestatud Z-telje käik võimaldab töödelda osi, mida ei saanud käigupiirangute tõttu varem viimistleda.
Täielik tootmise töövoog
1. Legeerterasest tooriku ühes tükis L-kujuline sepis
2. Toortöötlus
3. Esimene stressi leevendav vananemine
4. Poolviimistlus
5. Sekundaarne stressi leevendav vananemine
6. Ülitäpne lihvimine nullpunktide jaoks
7. Puksi pressliitmik
8. Pneumaatilise vooluahela tihendikomplekt
9. Õhutiheduse ja rõhu hoidmise test
10. Mitme üksuse täpsuse kontroll
11. Roostevastane töötlus
12. Ekspordiklassi põrutuskindel pakend
Kontrollimise kontrollnimekiri
Vertikaalse jaama korduspositsioneerimise täpsuse test
90-kraadise täisnurga geomeetrilise täpsuse test
5-minutiline õhupidavuse õhutiheduse test, maksimaalne lubatud rõhulangus ≤0,02 MPa
Tsükliline lukustamise-avamise funktsionaalne kontroll
Iga üksus tarnitakse koos tehase poolt väljastatud täpsuse kontrolli andmelehega kliendi kinnitusdetailide ja seadmete arhiveerimiseks.
Toote hindamine ja valik
Kontrollige tööpingi töölaual vaba paigaldusruumi. Arvutage L-tüüpi aluse pikkus ja laius, et vältida kokkupõrget masina kaitse ja spindli liikumisulatusega.
Hinnake tooriku ja kinnitusaluse kogumassi. Vertikaalne riputamine loob konsooli laadimistingimused. Ärge kunagi ületage avaldatud maksimaalset lubatud konsoolkoormuse reitingut.
Kinnitage kohapealsete nullpunkti tõmbepoltide spetsifikatsioonid. Standardversioon sobib D20 trukkidega. Soovi korral saab alternatiivsete tõmbevardade jaoks välja töötada kohandatud läbiviigukomplekte.
Roboti-automaatika integreerimiseks: hinnake haaratsi ulatust vertikaalselt orienteeritud kinnitusaluste poole. JWGRIPi tehniline meeskond saab toetada teostatavuse hindamist.
Ettevaatusabinõud kasutamisel
Pingutage L-tüüpi horisontaalse aluse kinnituspolte rangelt vastavalt JWGRIP-i kasutusjuhendis esitatud pöördemomendi väärtuse nõuetele. Sellel kaubaalusel on konsoolide külgmine lõikejõud; ebapiisav poldi pöördemoment põhjustab kogu seadme mikrovibratsiooni ja rikub töötlemise täpsust.
Paigaldage õli-veefilter suruõhu sisselaskeava esiotsa. Puksidesse sisenev niiskus ja lisandid põhjustavad roostetamist ja hõõrdumist ning põhjustavad täpsuse triivi.
Pihustage kuiva määrdeaine aerosooli vertikaalse tõusutoru nullpunkti läbiviikudele iga kumulatiivse 80–100 töötunni järel. Vedel mootoriõli on rangelt keelatud. Vedel õli püüab allapoole libisevad metallilaastud kinni ja põhjustab pukside kinnikiilumise tõrkeid.
Puhastage igal käiguvahetusel püsttoru ja puksid ülalt alla suruõhuga, et eemaldada kogunenud libisevad laastud.
Vältige tugevat lööki vertikaalse asukohaga tõusutoru vastu. Kokkupõrke põhjustatud tõusutoru deformatsioon kahjustab peaaegu jäädavalt 90-kraadise täisnurga täpsust ja asukoha määramist.
Keelake rangelt ülekoormus, mis ületab konsooli nimikoormust. Ülekoormus toob kaasa substraadi püsiva deformatsiooni.
Pakkimine ja saatmine
Pakend: Ekspordiklassi põrutuskindel täispuidust ümbris paksu vahtplastist sisepuhvriga. Vertikaalse asukoha määramise tugipinnale rakendatakse spetsiaalset kaitsetöötlust, et vältida kokkupõrkekahjustusi pikamaa ookeanitransiidi korral.
Standardne tarneaeg: 14-20 tööpäeva. Väikest arvu standardseid SKU-sid hoitakse kiireks saatmiseks laos.
Müügijärgne tugi
Garantii: 12-kuuline täisgarantii katab tootmisdefektid, välja arvatud inimtegevusest põhjustatud väärkasutuse või kokkupõrkekahjustused. Kvalifitseeritud nõuete korral on tasuta remont või varuosade asendamine.
Tehnilised ressursid: saadaval on veebipõhised toimimisdokumendid. Hulgitellimuste projektide jaoks on saadaval tasuline tehniline kaugtugi.
Kohandatud modifitseerimisteenus: toetatakse tõusutoru kõrguse reguleerimist, tõmbepoldi spetsifikatsiooni muutmist, mitme jaama paigutust vertikaalsel tõusutorul.
Proovi hindamine: hindamisproovi saab korraldada; ostja kannab näidisveokulud.
KKK
K1: Kas JWGRIP L-tüüpi nullpunkti positsioneerimispadruni kaubaalust saab lamedale panna ja kasutada tavalise horisontaalse nullpunkti kaubaalusena?
V: See on ette nähtud vertikaalseks külgmiselt riputamiseks. Tasapinnaline kasutamine ei ole soovitatav. Tegelik jõudu kandev režiim erineb substraadi konstruktsiooni spetsifikatsioonist ja ületab kergesti nimikoormuse.
Q2: Kas konsooli külgedel rippuva kinnituse korral tekib töötlemisvibratsioon?
V: Lubatud nimikoormuse piires tagab ühes tükis sepistatud substraat piisava jäikuse. Kui tooriku ja kinnitusdetailide kombineeritud kaal ületab konsooli koormuse nimiväärtuse, tekib märgatav sagimine. Kogukaalu arvutamine on tootevaliku etapis kohustuslik.
K3: Kas minu olemasolevaid nullpunkti kinnitusaluseid saab kasutada selle L-tüüpi kaubaaluse vertikaalsel tõusutorul?
V: Standardsete D20 nullpunkti tõmbetappidega varustatud kinnitusaluseid saab riputada otse ilma kinnitust uuesti valmistamata.
Q4: Kas JWGRIP L-Type kaubaalus ühildub 5-teljeliste CNC-masinatega?
V: See töötab väikeste 5-teljeliste masinatega. Täielik häirete hindamine, mis hõlmab kinnitusdetaili-aluse-spindli-kallutamise liikumist, tuleb lõpule viia valikuetapis.
Hankeotsuse ülevaade
Paljud kompaktse ümbrisega CNC-masinate kasutajad seisavad silmitsi keeruliste külgfunktsioonide töötlemise väljakutsetega. Odavatel tavalistel nurgaplokkidel puudub nullpunkti kiirvahetusvõime ja neil on pikk seadistamisaeg. Tavalised horisontaalsed nullpunkti kaubaalused ei suuda saavutada 90-kraadise vertikaalse nullpunkti teisendamist.
JWGRIP L-tüüpi nullpunkti positsioneerimispadrun kaubaalus ühendab endas suure jäikuse ühes tükis L-kujulise sepiskonstruktsiooni ja nullpunkti kiirvahetussüsteemi. See lahendab kitsaskohtadega kinnitusdetailide kitsaskohad külgmiste detailide töötlemisel piiratud ruumiga tööpinkidel, pakkudes käegakatsutavat praktilist väärtust vormide valmistamisel ja ebakorrapärase täpsusega osade külgtöötlusrakendustes.
Saada päring
Kontaktinfo
-
Aadress
44, Daning Entrepreneurship Road, Humen Town, Dongguani linn, Guangdongi provints, Hiina
-
Tel
-
Meil
Tere tulemast saatma päringut JWGRIP-ile. Meie professionaalne tehniline ja müügimeeskond pakub tasuta kinnituste valikut, kohandatud lahenduse disaini ja täpset hinnapakkumist.

Uudiste soovitused